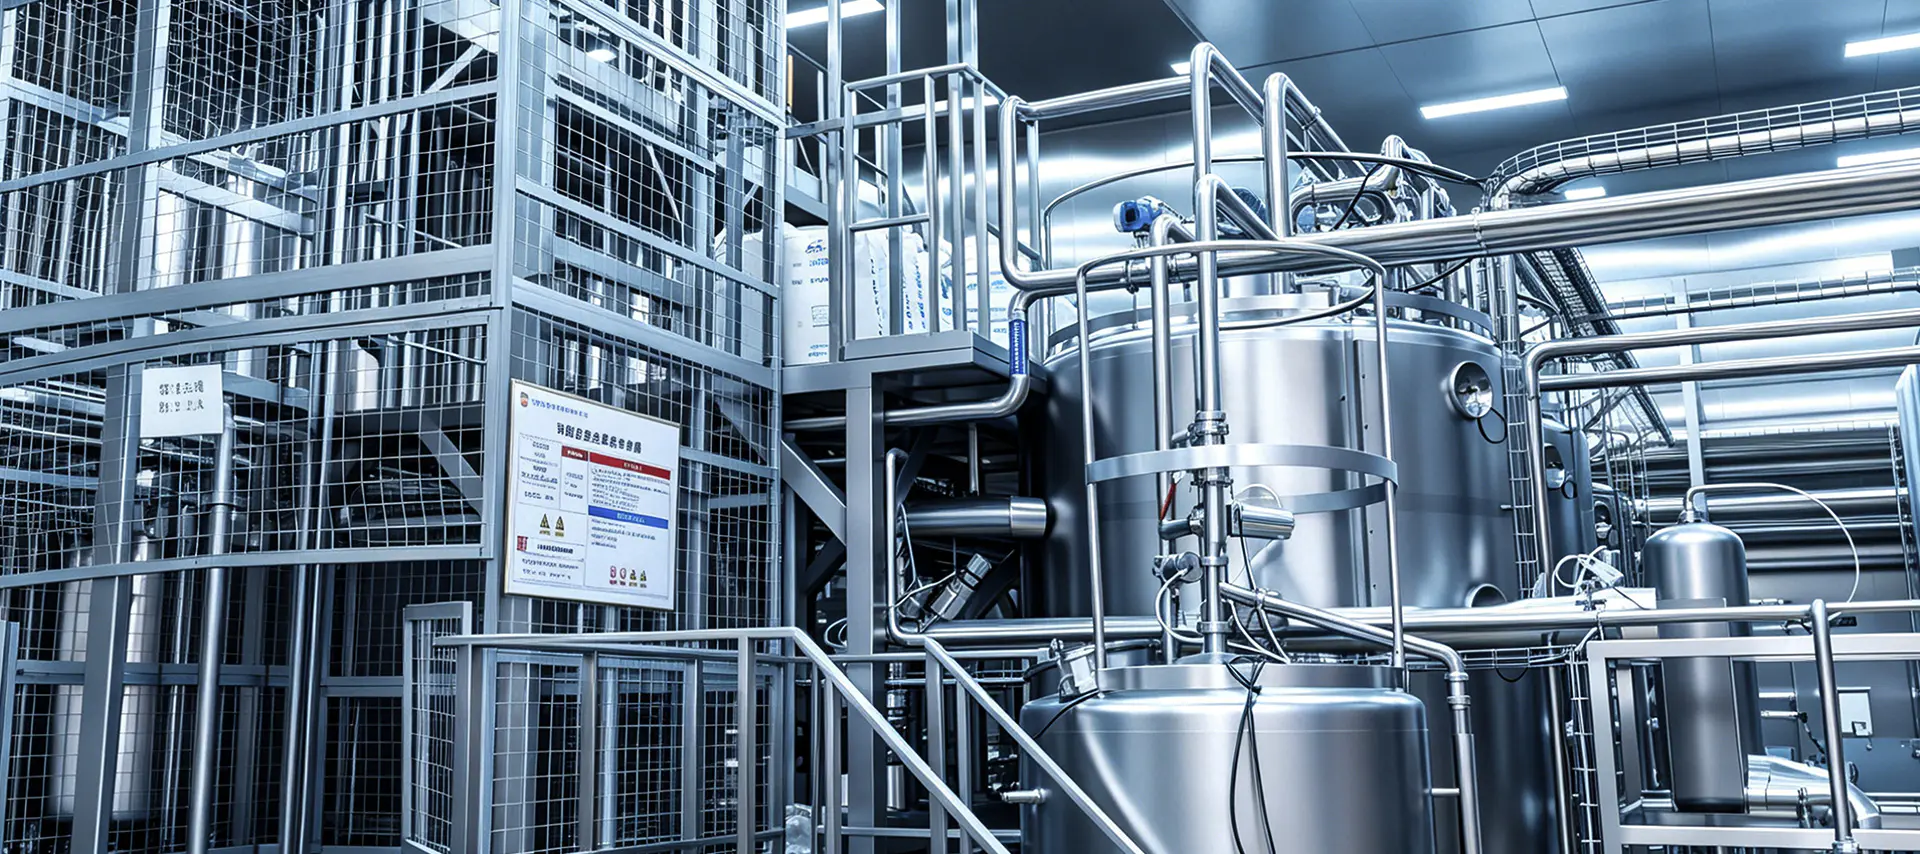
茶飲料の商業生産には、ポットでお茶を淹れてボトルに密封するだけではありません。完全に統合された茶飲料加工生産ラインは、正確な原料処理、熱処理、無菌充填、自動包装を組み合わせた連続的な高生産システムです。最終製品がそのまま飲める (RTD) 緑茶、ミルク入り紅茶、ハーブ煎じ薬のいずれであっても、基礎となる生産ロジックは構造化された一連の操作に従います。各段階を理解することで、メーカーは効率のギャップを特定し、食品安全コンプライアンスを確保し、製品の品質を犠牲にすることなく生産量を拡大することができます。
すべての生産は原材料の摂取から始まります。乾燥茶葉、植物抽出物、甘味料、添加物、水が受け取られ、確立された品質規格に照らして検査されます。ルーズリーフの入力の場合、材料が処理床に入る前に、水分含有量、粒子サイズ、および微生物負荷が評価されます。水処理も同様に重要であり、水道水や井戸水は逆浸透(RO)濾過と脱イオンによって精製し、味や安定性を変える塩素、重金属、溶解固形物を除去する必要があります。
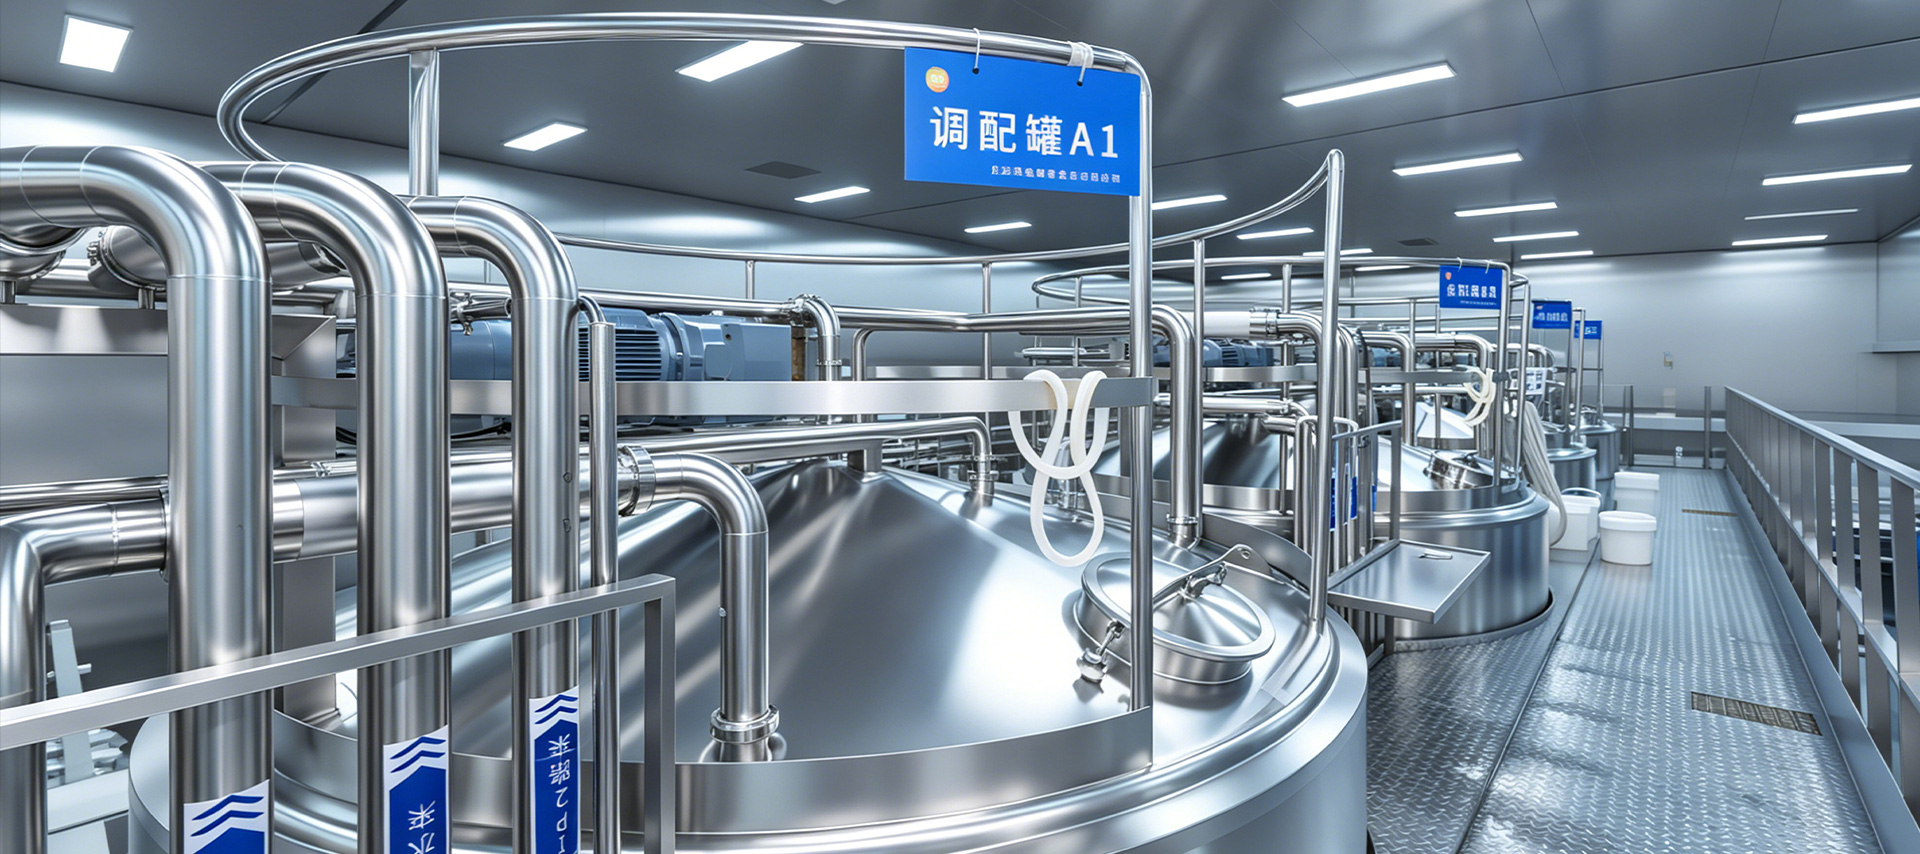
乾燥原料は通常、凝集や汚染を防ぐために、温度管理されたサイロまたは密閉された容器に保管されます。濃縮植物抽出物や香料などの液体成分は、撹拌システムを備えたステンレス鋼タンクに保管されます。前処理段階では下流のすべての品質ベースラインが設定され、適切に管理されたラインではサプライヤーの認定と受入検査が交渉の余地のないステップとなります。
抽出段階では、生の茶原料が濃縮された液体ベースに変換されます。工業用茶抽出システムは通常、熱水抽出と水出し抽出の 2 つのカテゴリに分類されます。熱水抽出では、茶の種類に応じて 75°C ~ 95°C の範囲の温度を使用して、制御された接触時間内でカテキン、カフェイン、テアニン、芳香族化合物を溶解します。水出しシステムは 20°C 未満の温度で長期間動作し、苦味が低く、より滑らかな風味プロファイルを生成しますが、より長いサイクル時間とより大きなタンク容量が必要です。
以下の表は、連続熱抽出システムにおける一般的なお茶の種類の標準動作範囲をまとめたものです。
| お茶の種類 | 抽出温度 (°C) | 接触時間(分) | お茶と水の比率 |
| 緑茶 | 75–80 | 3~6 | 1:80 ~ 1:100 |
| 紅茶 | 88–95 | 4~8 | 1:60 ~ 1:80 |
| ウーロン茶 | 82–88 | 4~7 | 1:70 ~ 1:90 |
| ハーブ注入 | 90–95 | 5~10 | 1:50 ~ 1:70 |
抽出後、液体は濾過段階を通過し、使用済みの葉と浮遊固体が除去されます。連続ベルトプレス、遠心分離機、またはプレートアンドフレームフィルターが一般的に使用され、その後に二次精密濾過膜を使用して、市販のボトル入りお茶に期待される透明度を実現します。
ベースの茶液が準備されると、混合タンクに入り、製品の配合に従って甘味料、酸、安定剤、ビタミン、またはフレーバーが追加されます。自動添加システムは流量計とロードセルを使用して、各成分が厳しい許容範囲内で確実に添加されるようにします。ミルク ティーのバリエーションでは、脂肪を含む乳製品または植物ベースの成分を液体マトリックス全体に均一に分散させるために乳化装置が使用されます。
標準化には、目標の官能プロファイルを満たすようにブリックス (糖分)、pH、およびブリックスと酸の比を調整することが含まれます。インライン屈折計と pH センサーは制御システムにリアルタイムのフィードバックを提供し、製品が熱処理に移る前に自動補正を可能にします。この段階では、バッチ間の一貫性作業の多くが行われ、フォーミュラ チームと生産オペレーターの間の緊密な調整が必要です。
熱処理は、茶飲料加工生産ライン全体において最も重要な食品安全ステップです。包装形式と希望の保存期間に応じて、次の 2 つの主な方法が使用されます。
これら 2 つの方法の選択は、設備投資だけでなく、最終製品の風味プロファイルにも影響します。 UHT 処理されたお茶は、高温でのメイラード反応により調理された香りが発生することが多く、これは配合調整またはフレーバーマスキング剤によって管理する必要があります。
充填段階では、熱処理中に確立された無菌性を維持する必要があります。業界では 3 つの充填アプローチが標準です。
充填量の精度はインライン重量チェッカーまたは流量計によって監視され、自動排除システムにより充填不足または充填過多の容器がシーリングユニットに到達する前に除去されます。
密封後、容器はラベル貼付機の中を移動し、感圧ラベル、シュリンクスリーブラベル、または接着剤貼付ラベルが正確に位置合わせされて貼り付けられます。高速インクジェットまたはレーザー コーダーは、ロット番号、製造日、賞味期限を容器やキャップに直接印刷します。画像検査システムは、容器が二次包装に進む前に、ラベルの欠落、貼り付けの偏り、および判読不能なコードがないかをチェックします。
二次包装には、個々の容器をマルチパックにまとめたり、カートンに入れたり、シュリンクフィルムで包んだりすることが含まれます。自動化されたケースエレクター、製品コンベア、およびケースパッカーは、上流の充填システムと同期した速度で出荷用ケースを形成および充填します。パレタイジング ロボットは、積荷の安定性と倉庫の積み重ね効率を最適化する、事前にプログラムされたパターンに従ってケースをパレットに積み重ねます。
モダン 茶飲料加工生産ライン ライン終了検査のみに依存するのではなく、あらゆる段階に品質管理を組み込みます。重要な管理ポイントには、抽出の温度と時間、濾過後の濁度、混合ブリックスと pH、熱プロセス致死性 (F 値または同等の対数減少)、充填重量、およびシールの完全性が含まれます。これらの各パラメーターは SCADA または PLC システムによって記録され、バッチのトレーサビリティの目的で保存されます。
官能評価パネルは、標準化されたプロトコルを使用して、各製造バッチの味、色、香りを評価します。保管されたサンプルの微生物検査により、製品が倉庫から出荷される前に無菌であることが確認されます。輸出市場の場合、追加のコンプライアンスチェックでは、重金属の制限、投入茶中の農薬残留レベル、および包装の移行テストが対象となります。
茶飲料製造施設のライン効率は、個々の機械の速度だけでなく、各段階がどの程度統合されているかによって決まります。抽出と充填の間にバッファタンクがあり、上流の遅延を防ぎます。自動化された CIP (定置洗浄) システムは、生産の合間に苛性アルカリ、酸、リンスのシーケンスを通じて処理パイプワークを循環させ、ダウンタイムを最小限に抑え、相互汚染のリスクを軽減します。 OEE (総合機器効率) 追跡により、運用チームは可用性の損失、速度の損失、品質の損失を個別に定量化し、広範な容量のアップグレードではなく、的を絞った改善アクションを可能にします。
プロジェクト設計段階の早い段階で熱処理、充填技術、コンテナ形式の適切な組み合わせを選択することで、後から費用のかかる改修を回避できます。 1 時間あたり 5,000 ボトルから 30,000 ボトルまで生産規模を拡大するメーカーは、機器のサイジングの課題だけでなく、CIP シーケンス、ユーティリティ供給、品質システム文書の変更にも直面しています。生産ラインを最初から統合システムとして計画することが、持続可能なスケールアップと事後的な問題解決を分けるものです。

連絡先の詳細
Production Address: 上海市奉賢区川南鳳公路9188号
Office Address: 上海市奉賢区茅園路260号ビル57号室603号室
TEL: 86-18221904658
E-mail: [email protected]
クイックリンク
カスタム見積もりをリクエストする 特別なものが必要ですか? 私たちがお手伝いします。