Oct 09, 2026
エナジードリンクの配合がすでに研究室で検証されており、100 ml あたりカフェイン 32 mg、1 回分あたりタウリン 400 mg、ビタミン B ブレンド、完成 pH 3.2 であると仮定します。この式はベンチスケールで機能します。本当の問題は、1 時間あたり何千本ものボトルが稼働する生産ラインに耐えられるかどうかです。その答えは、レシピ自体ではなく、エナジードリンク加工生産ラインがどのように設計、統合、運用されるかによって決まります。プロジェクトが次から次へとブランドが成功したり苦戦したりするのは、まさにこの理由によるものです。規模を拡大するブランドは、生産ラインを後付けとしてではなく、製品開発プロセスの一部として確実に扱っています。 エナジードリンク加工生産ラインの定義とは アン エナジードリンク加工生産ライン 水、カフェイン、タウリン、甘味料、酸、保存料、香料を安定、安全、均一な飲料に変換する一連の単位操作です。缶、ペットボトル、ガラス瓶など、包装形式はさまざまですが、中核となるプロセスは工場全体で定義されたロジックに従います。 標準的なプロセスシーケンス 一般的なラインは、水処理、バッチ化と混合、脱気、濾過、熱処理、充填を経て、インライン低温殺菌または密封パッケージの低温殺菌を行います。炭酸エネルギードリンクの場合、CO2 注入は充填機の上流に組み込まれています。各段階は特定の方法で製品を保護しており、通常、1 つの段階をスキップすると、後になって品質上の問題が発生します。 典型的なエナジードリンク加工生産ラインの主要段階の簡略図。 ステージ 一次機能 一般的な考慮事項 水処理 安定したベース水を提供します TDS、硬度、脱塩素は風味と安定性に影響します バッチ処理とミキシング カフェイン、タウリン、甘味料、酸を溶解します。 粉末添加点、せん断レベル、およびバッチ温度 脱気 溶存酸素を除去します ビタミンB群を保護し、風味の酸化を軽減します。 ろ過 未溶解粒子を除去します 熱処理前にカートリッジまたはプレートフィルターを設置 熱処理 微生物負荷を軽減します 高酸性エナジードリンクの HTST 85 ~ 95 °C 充填 製品を密閉容器に移します ホット充填、無菌充填、または常温充填により、下流のレイアウト全体が変わります 充填後の低温殺菌 必要に応じてコンテナ内で低温殺菌 トンネルまたはスプレーの設計はコンテナの形状と一致する必要があります 処方決定がどのように方針を変えるか カフェインは熱水に容易に溶解するため、ほとんどのプラントでは、メインのバッチングタンクに注入する前に、小さなサイド容器で濃縮カフェイン溶液を準備します。タウリンは熱に安定しているため、プロセスの早い段階で添加できます。対照的に、ビタミン B は長時間の熱や光への曝露に敏感です。ラベルにビタミンの保持力が高いと記載されている場合は、プロセスの後半でビタミンを投与するか、熱にさらす時間を短くする必要があるかもしれません。酸性配合も材料の選択に影響します。pH 3.2 付近では、ステンレス鋼の接液部とシールは耐食性を指定する必要があります。 エナジードリンクラインの主要な機器モジュール プロセスの順序が決定されると、それに基づいて機器リストが作成されます。計画中に最も注意を払う必要があるのは、混合、脱気、熱処理の 3 つのモジュールです。これらは、配合上の問題が生産上の問題に変わることが最も多い段階です。 ミキシングとバッチ処理 混合段階は、粉末の多いフォーミュラが最初に失敗する可能性がある場所です。カフェイン、タウリン、安定剤のブレンドは、冷水に直接加えると凝集したり浮いたりする傾向があります。あ 高せん断乳化混合タンク 粉体や油溶性成分を素早く分散させるために必要な油圧せん断を発生させ、単一の容器で均一なベースを生成します。ビタミン、フレーバー、またはエマルジョンシステムを含むエナジードリンク濃縮物の場合、希釈前のプレミックスステップに同じタンクを使用できます。 高せん断乳化混合タンクのサプライヤー、カスタム工場、メーカー - Yi Yang Fluid Techは、高せん断乳化混合タンクのサプライヤー、カスタマイズされた高せん断乳化混合タンクの工場および製造業者です。 製品を見る→ 実際には、適切に設計された混合モジュールは、中央の高せん断ヘッドと低速掃引撹拌機を組み合わせています。この組み合わせにより、空気を閉じ込めることなく安定した懸濁液とエマルションが調製されます。これはまさに粉末の多いエナジードリンクのレシピに必要なものです。 脱気と濾過 溶存酸素は、アスコルビン酸、特定のビタミン B 群、および香料化合物の分解を促進します。真空脱気ユニットは、製品の薄膜を減圧にさらし、溶存酸素を非常に低いレベルまで除去します。また、フィラーでの発泡の原因となる混入空気も除去します。私たちの 全自動脱泡機 はまさにこの理由から、機能性飲料ラインの標準モジュールです。ビタミン保持力と完成した飲み物の口当たりの両方を保護します。脱気後、製品が熱交換器に到達する前に、カートリッジまたはプレートフィルターが未溶解の粒子を捕捉します。 全自動脱気機サプライヤー、カスタム工場、メーカー - Shan Yi Yang Fluid Techは、全自動脱気機のサプライヤー、カスタマイズされた全自動脱気機工場およびメーカーです。 製品を見る→ 熱処理、充填、洗浄 ほとんどのエナジードリンクの pH は 3.5 未満であるため、高酸性製品として分類されます。私たちの 滅菌システム設備 HTST モード (通常は 85 ~ 95 °C、15 ~ 30 秒) で動作できます。これは通常、商業的な無菌性を達成するのに十分です。一部の生産者は 80 °C 以上の高温充填を選択します。これにより、保存期間が延長され、充填後の個別の殺菌装置が不要になります。低温充填後にトンネル殺菌を行うことを好む人もいます。各オプションにより、充填材の仕様、コンテナハンドリングシステム、およびプラントのエネルギーバランスが変わります。炭酸製品には、充填時の CO2 損失を避けるために逆圧充填剤も必要です。 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→ 熱プロファイルがどのようなものであっても、ラインは洗浄可能でなければなりません。自動化された CIP 洗浄システムは、分解することなくタンク、熱交換器、フィラーを通して苛性溶液と酸性溶液を循環させます。最新のラインでは、CIP シーケンスがラインの自動化ロジックに統合されています。クリーンなラインは、一貫して生産するプラントと、シフトごとに汚染問題と戦うプラントの違いです。 試運転および立ち上げ時の実際的な課題 エナジードリンクラインにおけるコミッショニングの問題のほとんどは珍しいものではありません。これらは予測可能であり、サプライヤーが製品を理解していれば、事前に設計することができます。 泡立ちと空気の閉じ込め タウリン、高麗人参抽出物、または特定のフレーバーを含むエナジードリンク製剤は、撹拌するとすぐに泡立ちます。泡は充填を遅らせ、ビタミンを酸化させる空気を閉じ込めます。真空脱気はこの問題のほとんどを解決しますが、混合タンクの設計も同様に重要です。低速スイープ撹拌機と水中高せん断ヘッドの組み合わせが、製品への空気の侵入を防ぐ最も信頼性の高い構成です。 沈降と沈殿 ベース水からのカルシウムは、ビタミンプレミックス中のリン酸塩と反応して、不溶性の塩を形成する可能性があります。酸の添加順序も重要です。濃縮された糖またはポリオール溶液に防腐剤と酸を急速に添加すると、局所的な沈殿が発生する可能性があります。実際には、酸と防腐剤を別々に溶解し、ゆっくりと投与する方が安全です。完成した飲料の目に見える曇りは、小売業者からの最も一般的な苦情の 1 つですが、これは適切なプロセス順序でほとんどの場合防ぐことができます。 バッチの一貫性と CIP の検証 バッチ間の変動は、通常、一貫性のない水質、不完全な洗浄、または手動による投与ミスの 3 つの原因に遡ります。適切に設計されたラインは、レシピの投与を自動化し、流量、温度、導電率などの CIP パラメータを監視し、記録します。これらの記録は、食品安全監査人が検査中に閲覧を求めるものでもあります。 生産ラインのサプライヤーに求めるもの 機器自体はプロジェクトの一部にすぎません。プロセスエンジニアリング能力、設置リソース、アフターサポートによって、ラインが目標生産量にどれだけ早く到達するか、またそこにどれくらいの時間留まるかが決まります。 プロセスエンジニアリングは装置の前にあります 見積もりの前に目標の Brix、pH、ビタミン保持率、および容器の種類について尋ねるサプライヤーは、プロセス エンジニアリングを理解しているサプライヤーです。サプライヤーが標準機器リストから開始する場合、ラインは配合ではなく機器を中心に構築されます。それはお金のかかる学習方法です。特殊なレシピについては、サプライヤーに提供できるかどうか問い合わせてください。 カスタム設計の処理装置 特定の生産目標に合わせて調整します。 設置および試運転能力 飲料プロジェクトの遅延のほとんどは、機器の製造中ではなく、設置中に発生します。サプライヤーが機械的および電気的設置を提供しているかどうか、実際の製品でラインを委託しているかどうか、引き渡しにオペレーターのトレーニングが含まれているかどうかを確認してください。国際的なプロジェクトの場合は、ドキュメント、言語サポート、リモート トラブルシューティング手順について問い合わせてください。 試運転後のサポート 生産ラインの耐用年数は通常 10 ~ 15 年であり、サプライヤーとの関係は少なくともその期間続く必要があります。スペアパーツの入手可能性、サービスコールの応答時間、自動化ソフトウェアがインストールしたチームと同じチームによって保守されているかどうかについて尋ねてください。見積価格だけでなく、その期間の総コストを評価します。エネルギー消費量、CIP 化学薬品の使用量、充填剤の効率、切り替え時間は、初期の設備の差よりも大きな財務上の影響を及ぼします。 信頼性の高いエナジードリンク加工生産ラインは、プロセス順序を配合に適合させること、粉末、溶存ガス、酸性製品を処理できる装置を選択すること、実際の統合経験を持つサプライヤーを選択することなど、早期に行われたいくつかの決定の結果です。新しい施設の建設を計画している場合、または既存の充填ホールのアップグレードを計画している場合は、価格表ではなくプロセス フローを確認することから始めてください。このカテゴリの完全なラインがどのように構成されているかについて詳しくは、「 エナジードリンク加工生産ライン 。同じエンジニアリングアプローチが、以下を含む機能性飲料ポートフォリオ全体に適用されます。 電解質飲料加工ライン 、溶解固体、酸性度、ビタミンの安定性が同じ設計圧力を生み出します。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
飲料工場の計画において最もよくある間違いは、機能性飲料を追加の注入ポンプを備えた標準的なソフトドリンクとして扱うことです。そうではない。機能性飲料には、ビタミン、ミネラル、電解質、アミノ酸、プロバイオティクス、または植物抽出物が少量、慎重に制御された用量で含まれていますが、それらの有効成分のほとんどは熱、酸素、光、または過剰なせん断によって損傷を受けます。この 1 つの事実により、混合タンクからフィラーまで機器の選択が変わります。機能性飲料の加工生産ラインは、原材料の脆弱性を考慮して設計する必要があります。そうしないと、完成品はラベルに記載されている利点そのものを失います。 本当の問題は、フィラーがどれだけ早く作動するかではなく、ラインが製品を購入する価値のある成分を保護しているかどうかです。 機能性飲料ラインの違い A 機能性飲料加工生産ライン は、水処理、注入、混合、熱処理、充填、および包装モジュールの統合シーケンスですが、その設計ロジックは次の 3 つの要素によって設定されます。 線量の正確さ。ビタミンや電解質のレベルが数パーセント変動すると、バッチのラベル表示が不合格になったり、製造ごとに味が一貫しなくなったりします。 成分の敏感さ。熱に不安定なビタミン、酸化しやすい植物、せん断に敏感なタンパク質により、バッチ製造から充填までのあらゆる段階でより穏やかな処理が必要になります。 衛生とトレーサビリティ。機能性飲料はプレミアム健康製品として位置付けられており、規制当局、流通業者、小売業者は完全なバッチ記録をますます期待しています。 実際の結果は、正確な計量、短時間の高温暴露、酸素制御、および自動洗浄を組み合わせたラインです。従来のジュースや炭酸飲料のラインとは、外観は似ていても別物です。 主要なプロセス段階と装置の選択 すべての機能性飲料ラインは同じ基本的なルートをたどりますが、完成した飲料が謳われている利点と安定した保存期間を維持できるかどうかは、各段階内の機器によって決まります。 投与と混合: フォーミュラが形作られる場所 ほとんどの機能性処方は、処理水、甘味料、酸味料、安定剤、および活性化合物から始まります。混合段階では各成分を均一に溶解または分散させる必要があり、最小の偏差が味のプロファイルや検査結果に現れます。高せん断混合は、エマルジョンや再水和粉末の標準的な解決策ですが、ロードセルと質量流量計により、各成分がプログラムされた重量で確実に投入されます。エマルジョン、タンパク質強化、または濃厚なベースを扱う生産者にとって、撹拌装置は特に注意が必要です。あ 高せん断乳化混合タンク 加熱、混合、均質化を 1 つの容器で組み合わせることで、バッチ時間が短縮され、敏感な成分が失われる可能性がある移送ステップが不要になります。 高せん断乳化混合タンクのサプライヤー、カスタム工場、メーカー - Yi Yang Fluid Techは、高せん断乳化混合タンクのサプライヤー、カスタマイズされた高せん断乳化混合タンクの工場および製造業者です。 製品を見る→ 熱処理: 有効成分を破壊することなく無菌化 加熱は機能性飲料にとって最もストレスのかかる段階です。従来の低温殺菌と UHT 処理では微生物は除去されますが、ビタミンが分解され、タンパク質が変性し、ハーブ抽出物の風味が変化します。実際的な回避策は、いくつかの対策を組み合わせたものです。 急速冷却ゾーンを備えたプレート熱交換器や管状熱交換器などの短時間高温システムは、総熱暴露を最小限に抑えます。 フォーミュラが重大な熱負荷に耐えられない場合は、高圧処理や無菌処理などの代替保存が考慮されます。 プロセス温度は、最も感度の低い有効成分に対してではなく、最も感度の高い有効成分に対して検証されます。 したがって、滅菌モジュールは製品の実際の特性と一致する必要があります。あ 滅菌システム設備 パッケージは、特定の配合の必要な温度プロファイル、流量、保持時間に合わせて構成できます。そのため、ほとんどのプラントでは、汎用の熱交換器を提供するのではなく、この段階で設計を行うサプライヤーを好むのです。 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→ 脱気・充填・自動洗浄 溶存酸素はビタミン C、ポリフェノール、その他の抗酸化物質の分解を促進するため、充填前に真空脱気ステップが標準的です。充填剤は再汚染を防ぐ必要があります。敏感な保存安定製品の場合は無菌充填、それを許容する配合製品の場合は高温充填、および賞味期限の短い製品の場合は清潔な充填が通常のオプションです。これらすべての周りで、自動 CIP システムがラインを開かずにタンク、パイプ、フィラーを洗浄します。これが、一貫した衛生状態と再発する汚染リスクの違いとなります。 機能性飲料加工生産ラインの典型的な段階と、各段階で管理すべき主なリスク。 ステージ 代表的な設備 管理すべき主なリスク 水処理 逆浸透、UV消毒 ミネラルの一貫性と風味の中立性 投与と混合 高せん断ミキサー、ロードセルバッチ処理 線量の精度と均一な分散 脱気 減圧脱泡装置 ビタミンや植物の酸化 熱処理 プレートまたはチューブ状滅菌器 有効成分の熱分解 充填 無菌、高温、または清潔なフィラー 再汚染と酸素の吸収 クリーニング 自動CIPシステム 残留物、バイオフィルム、および相互汚染 ラインのパフォーマンスを決定する調達の考慮事項 機器カタログはオンラインでも同様に見えます。違いはラインの実行中に現れます。これら 5 つのポイントにより、紙の上で作業するラインと生産現場で作業するラインが区別されます。 投与精度とレシピ管理 機能性成分は高価であり、多くの場合、非常に低濃度で効果があります。バッチ処理システムは、各成分を個別に計量または測定し、実際の量を記録し、オペレーターが誤って変更できないようにレシピをロックする必要があります。サプライヤーがシステムがどのように投与ミスを防止するかを説明できない場合は、危険信号であると考えてください。 複数の式に柔軟に対応 ほとんどの機能性飲料ブランドは複数の SKU を運営しており、多くは時間の経過とともに製品を追加します。切り替え速度は、個別の投与ライン、現場フラッシュルーチン、およびレシピ管理ソフトウェアによって異なります。に使用されているのと同じアーキテクチャ 電解質飲料生産ライン のためにも働きます エナジードリンク生産ライン ただし、バッチ処理およびクリーニング モジュールがフォーミュラ間を素早く切り替えるように設計されている限り。 衛生的な設計と CIP パフォーマンス デッドレッグのないタンクと配管、完全に排水されているバルブ、およびあらゆる濡れた表面に到達する CIP シーケンスを探してください。 CIP 回路がどのように検証されるか、また完全な洗浄サイクルにどれくらいの時間がかかるかを尋ねてください。その数値によって利用可能な生産時間が直接減少するためです。 容量と将来の拡張 今日の需要に合わせたサイズのラインは、拡張の余地がなく、数年以内に制約になります。プラントを 1 シフトで稼働させるか 3 シフトで稼働させるか、さらに SKU を計画するかどうか、システム全体を再構築せずに 2 番目のフィラーまたは追加の貯蔵タンクを後で追加できるかどうかを決定します。 サプライヤーのエンジニアリング能力 機能性飲料ラインは、機械の積み重ねではなく、統合プロジェクトです。プロセスフローを設計し、すべてのユニットのサイズを決定し、機器を設置し、その後のサポートを行うことができるサプライヤーは、最大のリスク、つまり一緒に動作するように設計されていない個々のマシン間のギャップを排除します。 完全なラインのターンキーパートナーの選択 ほとんどの飲料会社にとって、実際的な決定は、複数のベンダーから個別のマシンを購入するか、経験豊富な 1 つのプロバイダーに完全なラインを委託するかのどちらかです。通常、2 番目のアプローチは、配合が慎重である場合、打ち上げスケジュールが厳しい場合、または工場に内部プロセス エンジニアリング チームが存在しない場合に有効です。 通常、ターンキーの範囲には、プロセス設計、カスタム機器の製造、システム統合、機械および電気の設置、試運転が含まれます。実際には、1 つのチームが滅菌器が混合タンクに適合し、充填機がボトルに適合し、CIP システムがそれらすべてに適合することを確認する責任を負います。その責任こそが、 エンジニアリングサービス チームは、ラインレイアウトからユーティリティ接続、立ち上げサポートに至るまで、飲料プロジェクトを実行します。 単一の統合構成を必要とする企業の場合、専用の 機能性飲料加工生産ライン 水処理・バッチ処理から脱気・滅菌・充填・包装までの一連の流れをカバーし、ビタミン飲料などの関連カテゴリーにも対応可能です。 機能性飲料加工生産ラインサプライヤー、カスタムファクトリー、マニュファ Yi Yang Fluid Techは、機能性飲料加工生産ラインのサプライヤー、カスタマイズされた機能性飲料加工生産ラインです... 製品を見る→ 結論 機能性飲料加工生産ラインは、精密な食品工学システムであり、既製の飲料ラインではありません。 最も効果的なアプローチは、式の感度プロファイルを最初に定義することです 次に、その周りの機器を選択します。正確な投与、穏やかだが効果的な熱処理、酸素制御、バッチ間でライン全体を衛生的に保つ CIP です。これらの基本と、完全なシステムを設計して設置するサプライヤーの能力に焦点を当てている購入者は、マシンを 1 つずつ比較する購入者よりも一貫して起動時間が短くなり、バッチ障害が少なくなります。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
茶飲料加工生産ラインが重要な理由 透明なボトル入りのお茶は、他のほとんどの液体製品よりも早く、飲料工場のあらゆる弱点を明らかにします。抽出温度が数度でも異なると、お酒は苦くなります。移送中に溶存酸素が制御されないと、ポリフェノールが酸化し、数週間以内に色が金色から茶色に変化します。滅菌ステップが製品の pH と一致しない場合、密封されたボトルが棚に放置されたまま腐敗する可能性があります。これらの失敗はレシピの問題ではありません。彼らは プロセス設計の問題 そしてそれらを解決する最も信頼できる方法は、汎用のタンクと充填ユニットのパッチワークではなく、専用の茶飲料加工生産ラインを使用することです。 専用のラインは 3 つのことを同時に実行します。抽出と配合を標準化するため、バッチ間で風味が一貫しています。酸素への曝露と微生物のリスクを制限するため、完成した飲み物は保存期間中透明度、色、味が保たれます。また、洗浄と滅菌を同じ自動シーケンスに統合し、手作業と人的ミスを削減します。この記事では、このようなラインの主要モジュール、その背後にあるプロセス フロー、および収益性の高い投資と高価な投資を分ける購入の考慮事項について説明します。 茶飲料加工生産ラインの内容 茶飲料ラインは能力と自動化レベルが異なりますが、モジュールの順序は驚くほど一貫しています。典型的なラインは、処理水、茶液、シロップの貯蔵タンクから始まります。抽出、濾過、混合、脱気、滅菌を続けます。そして充填とキャッピングで終了します。これらの主な段階をサポートしているのは、温水生成、冷却水ループ、CIP 洗浄、そしてほとんどの最新のレイアウトではバッチ データを記録する PLC ベースの制御プラットフォームなどのユーティリティ システムです。 中量生産者の場合、オペレーターが計量、バルブの切り替え、CIP の開始を処理する、1 日あたり 3,000 ~ 10,000 リットルを処理する半自動ラインで十分な場合があります。大規模な操作の場合は、完全に統合されたターンキー ラインが 1 日あたり 20,000 リットル以上で稼働し、自動バッチング、自動バルブ マニホールド、および単一の制御理念の下での無菌充填が使用されます。 さまざまなベンダーの貯蔵タンク、抽出装置、滅菌装置、充填装置を組み立てると、パイプ サイズの不一致、制御信号の一貫性のなさ、試運転中の責任の不明確など、インターフェースの問題が発生することがよくあります。これらのリスクを回避したい生産者は通常、 完全な茶飲料加工生産ライン あるエンジニアリングサプライヤーから。たとえば、Shanghai Yi Yang Fluid Technology は、保管、処理、滅菌、洗浄の各段階を、顧客の目標容量に合わせて配置された単一の設計システムにパッケージ化しています。 茶飲料加工生産ラインのサプライヤー、カスタム工場、メーカー Yi Yang Fluid Techは、茶飲料加工生産ラインのサプライヤー、カスタマイズされた茶飲料加工生産ライン工場および製造業者です。 製品を見る→ 茶飲料製造の核となる工程の流れ プロセスフローを理解することは、購入者が特定の機器が指定されている理由と品質リスクが集中している場所を理解するのに役立ちます。すべてのレシピは異なりますが、ほとんどの茶飲料ラインは同じ順序に従います。 茶飲料生産ラインの一般的なプロセス手順と一般的な動作ウィンドウ。正確な値は、お茶の種類、配合、目標保存期間によって異なります。 プロセスステップ 一次機能 典型的な操作ウィンドウ お茶の抽出 葉、粉末、または濃縮物から可溶性固体と香味化合物を浸出させます。 70 ~ 95°C で 10 ~ 30 分間、お茶の種類に応じて異なります。 濾過と清澄 葉の微粒子や曇りを形成する複合体を除去する 100 ~ 300 メッシュのふるい分けとその後の精密ろ過 配合とブレンド 甘味料、香料、酸、安定剤を正確な割合で混合します 高せん断混合によるバッチブレンディング 脱気 溶存酸素を除去して色と風味を保護 溶存酸素1ppm以下まで真空脱気 滅菌 微生物を死滅させて保存安定性を高める 121 ~ 137 °C で 3 ~ 8 秒間の UHT、または冷蔵製品の場合は 85 ~ 95 °C での HTST 充填 衛生的または無菌条件下でのパッケージ化 製品のpHに応じて、高温充填、無菌充填、または低温充填 このシーケンスの 2 つの詳細は特に注意する必要があります。まず、抽出ステップで、葉の可溶性固形分とその苦味が液体にどれだけ入るかを決定します。温度と時間は狭い許容範囲内で再現可能でなければなりません。第二に、滅菌ステップでは、製品を冷蔵または常温で流通できるかどうかが決まります。以上のpHを持つ製品 4.6 酸性度が低いため、それに応じた処理が必要ですが、酸性度が 4.2 未満の製品では、より穏やかな熱処理が可能になり、幅広い充填オプションが可能になります。 茶飲料ラインの重要な機器モジュール ティーライン内のすべての機器が同じ重量に耐えられるわけではありません。実際には、3 つのグループの機械によって、最終製品の品質と工場の操業コストの大部分が決まります。 処理容器と混合タンク 二重断熱タンクは処理水と茶液を安定した温度で保持し、制御不能な冷却による風味の漂流を防ぎます。高せん断乳化混合タンクは、砂糖、蜂蜜、安定剤を完全に溶解する必要がある場合に使用されます。未溶解の粒子は後にボトルの底に沈殿します。葉茶抽出の場合、同じ容器に加熱ジャケットと撹拌を装備することができますが、より大きなラインでは通常、独自の温度制御ループを備えた専用の抽出タンクが設置されます。 脱気と酸素制御 溶存酸素は茶ポリフェノールの酸化を促進し、褐変や風味の損失につながります。全自動脱気機は、液体が滅菌器に到達する前に真空下で溶存空気を除去します。最新のラインでは、充填セクションでもボトルに窒素を流したり、ヘッドスペースの酸素を減らすために高温充填に頼ったりしています。溶存酸素を約 1 ppm 以下に保つと、6 か月の保存期間にわたる色の安定性に目に見える違いが生じます。 滅菌とCIP洗浄 ここで最大の調達ミスが発生します。 滅菌システム設備 製品の pH、パッケージの種類、および必要な保存期間に一致させる必要があります。常温で販売される弱酸性茶の場合、UHT 処理は 121~137℃ 数秒間の無菌充填または加熱充填が標準的なアプローチです。低温殺菌だけでは十分ではありません。 滅菌 System Equipment Suppliers, Custom Factory, Manufacturers - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→ 掃除も同様に重要です。茶葉はパイプやタンクの内側にタンニンや黒ずんだ沈殿物を残しますが、ラインでそれらを完全に除去しないと、残留物に微生物が潜んで次のバッチを汚染する可能性があります。 CIP洗浄システム装置 したがって、後から追加するのではなく、ラインの残りの部分と一緒にサイズを設定してプログラムする必要があります。一般的な CIP サイクルには、前すすぎ、苛性洗浄、中間すすぎ、酸洗浄、最終すすぎが含まれ、検証のために導電率と温度が記録されます。 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→ お茶の品質を決定する工学的考慮事項 適切に選択された機器を使用したとしても、お茶の品質はいくつかのエンジニアリングの詳細に依存します。これらの詳細は、計画段階で見落とされがちです。 抽出再現性:±2℃以内の温度管理と一定時間サイクルにより、苦味の原因となる過抽出や風味の弱い抽出不足を防ぎます。 低温安定性: 熱い茶液の冷却が遅すぎると、タンニンとタンパク質の複合体が形成されます。抽出後の急速な冷却ステップとその後の精密な濾過により、完成した飲み物の曇りを防ぎます。 酸素管理: 真空脱気と不活性ガスブランケットはオプションの追加機能ではありません。それらは、安定した黄金色と、流通中に進行する褐変との違いです。 微生物学的安全性: 製品の pH は滅菌ステップの厳しさを決定するため、酸性化に関する決定は試運転中ではなく、ラインの設計前に行う必要があります。 洗浄の検証: CIP サイクルでは、次のバッチの開始を許可する前に、事前に設定した制限値を下回る洗浄水の導電率など、定義されたエンドポイント基準が必要です。 紅茶飲料ラインを購入する前に何を評価すべきか 茶飲料の生産ラインの購入は長期的な投資であり、最低の見積りが最低の運用コストを生み出すことはほとんどありません。契約に署名する前に、次の点でサプライヤーを評価してください。 生産能力と拡張マージン: 実際の 1 日の生産量に加え、季節需要や新製品の導入に備えて 15 ~ 20% の予備を加えて設計します。 材質と表面仕上げ: 製品接触部品は表面仕上げが Ra ≤ 0.8 µm の 316L ステンレス鋼である必要がありますが、非接触フレームは 304L にすることができます。 自動化とデータ記録: バッチ レポートとアラーム履歴を備えた PLC 制御のラインにより、生産の検証と品質問題の追跡が容易になります。 製品切り替え: ラインでは、紅茶、緑茶、ウーロン茶、ハーブティーなど、複数の種類のお茶を処理し、実行間の洗浄とセットアップ時間を適切に行う必要があります。 設置およびアフターセールス能力: サプライヤーがリードタイムを延長することなく、ラインの試運転、オペレーターのトレーニング、スペアパーツの配送ができることを確認します。 ターンキーエンジニアリング、カスタマイズ、アフターセールスサポート 製茶工場は一つとして同じではありません。社内でリーフティーを淹れる場合もあれば、粉末茶や濃縮茶から始める場合もあります。ガラス入りのパッケージもあれば、PET または缶入りのパッケージもあります。ターンキーサプライヤーは、すべてのプロジェクトに標準レイアウトを強制するのではなく、抽出容器の形状、フィルターのサイズ、滅菌温度、充填形式を顧客の実際の製品に適合させる必要があります。 工学設計 機器が製造される前に完了する必要があり、正式な成果物として質量バランス、熱バランス、および P&ID ダイアグラムが含まれている必要があります。標準モジュールでは、特殊なタンク サイズ、特殊なバルブ配置、独自の洗浄プロトコルなどの特定の要件を満たすことができない場合、 非標準のカスタマイズのサポート 決定的になる。試運転後、 テクニカルサービスプラン 計画外のダウンタイムによって供給スケジュールが中断されないように、オペレーターのトレーニング、洗浄検証サポート、スペアパーツへの迅速なアクセスをカバーする必要があります。 結論 茶飲料市場では、一貫した風味を提供し、新製品を迅速に市場に投入し、運営コストを管理する生産者が報われます。茶飲料加工生産ラインは、抽出と配合の自動化、酸素と微生物のリスクの制御、洗浄と滅菌を 1 つのシステムに統合するという 3 つの目的をすべてサポートします。本当の決定は、自動化するかどうかではなく、製品に合わせてラインをどれだけ慎重に設計するかであり、その質問は発注書を出す前に答えるのが最善です。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
ビタミンウォーター製品は発売から 6 か月後、通常、その加工ラインが製品を中心に設計されたのか、それともたまたま利用可能な機械を中心に設計されたのかが明らかになります。最も目に見える兆候は、バッチ間の不一致、ビタミン保持率の低下、ラインの頻繁な停止、洗浄プログラムが到達できない場所での堆積物の蓄積です。液体食品プロジェクトからの実際的な結論は単純です。最初にビタミンの安定性ウィンドウを定義し、プロセスステップを選択し、その後で充填コンセプトを選択します。 A ビタミン飲料加工生産ライン 精製水、甘味料、酸、香料、ビタミンプレミックスを安定した最終飲料に変換する、相互に依存する一連の単位操作です。すべてのユニットには特定の機能があり、マシン自体と同じくらいユニット間の接続も重要です。 ビタミン飲料ラインがジュースやソフトドリンクラインではない理由 ほとんどのジュース ラインは、風味と色を中心に最適化されています。ビタミン飲料のラインは、有効成分の保持を重視して設計する必要があります。ビタミン C (アスコルビン酸) は、酸素、pH、光、金属イオンに敏感です。ビタミン B は水溶液中で異なる分解経路をたどりますが、油溶性ビタミンは安定したエマルジョン系を必要とします。これらの特性を無視することが、プロジェクトが一貫した宣言値を提供できない最も一般的な理由です。 ほとんどのビタミンウォーターの配合は、pH 3.5 ~ 5.5 の範囲で設計されています。弱酸性領域ではアスコルビン酸は比較的安定ですが、溶存酸素や遷移金属により酸化が促進されます。そのため、プロセス設計では溶存酸素、最高温度、および暴露時間を同時に制御する必要があります。 ビタミンの保持力はプロセス条件の関数であり、配合だけで達成できるものではありません 。これが、統合設計アプローチが個別のマシンを購入するよりも信頼性が高い主な理由です。 ビタミン飲料の標準的な加工順序 ブランドのレシピは異なりますが、ビタミン飲料の製造は再現可能な基本的な順序に従って行われます。 水処理: ビタミンの安定性を妨げる可能性のある硬度、塩素、溶解ミネラルを除去します。 プレミックスの調製: 乾燥ビタミン、甘味料、安定剤をキャリア液体に溶解または分散させます。 混合と乳化:均一な液体を作り、油溶性ビタミンを安定化します。 ろ過: 未溶解粒子を除去し、下流の機器を保護します。 脱気:液体を加熱する前に溶存酸素を減らします。 低温殺菌または滅菌: 実用的な熱への曝露を最小限に抑えて、必要な微生物の安全性を実現します。 充填とキャップ: 衛生的または無菌条件下で製品を最終容器に入れます。 ラベル付けと二次包装: トレーサビリティを追加し、包装された製品を保護します。 すべてのステップに個別のマシンが必要なわけではありません。成熟したライン設計では、混合、脱気、滅菌が 1 つのプロセススキッドに統合されることがよくあります。混合から充填までの経路が短いほど、酸素の取り込みが低くなり、ビタミンが不安定な環境で過ごす時間が短くなります。 ビタミン保持力を決定する 4 つのプロセスステップ 高せん断混合とプレミックスの調製 乾燥ビタミンプレミックスは、粉末または顆粒として工場に届きます。単純な撹拌機では、これらの固体を十分に早く濡らすことができないことが多く、そのため、浮遊したり、沈降したり、部分的にのみ溶解したりする塊が生じます。液体が充填タンクに移動すると、ボトルごとに必要な量のビタミンを受け取ることができます。それは品質リスクであると同時にコンプライアンスリスクでもあります。 ラインで乾燥ビタミンプレミックスや油溶性原料を扱う場合、 高せん断乳化混合タンク ブレンディングセンターでは実用的な選択肢です。せん断力により粉末が液体に素早く引き込まれ、油相が微細な液滴に分散され、安定したエマルジョンが形成されます。厳密なバッチ間の再現性を持つビタミン飲料の場合、このステップはオプションではありません。 高せん断乳化混合タンクのサプライヤー、カスタム工場、メーカー - Yi Yang Fluid Techは、高せん断乳化混合タンクのサプライヤー、カスタマイズされた高せん断乳化混合タンクの工場および製造業者です。 製品を見る→ 脱気と溶存酸素の管理 混合および剪断後、液体は酸素飽和度に近くなります。加熱する前に酸素を除去しないと、ビタミン C およびいくつかのビタミン B が酸化反応によって分解されてしまいます。溶存酸素は充填後もヘッドスペース酸素とパッケージの透過を通じてビタミンを消費し続けます。 インライン 全自動脱泡機 液体を真空にさらして薄膜にして溶存ガスを除去します。実際には、これにより酸素を 1 ppm よりもはるかに下回る可能性があります。脱気装置の位置はモデルと同じくらい重要です。脱気装置は、空気を導入する可能性のある高速装置の後、酸化を促進する滅菌器の前に設置する必要があります。 全自動脱気機サプライヤー、カスタム工場、メーカー - Shan Yi Yang Fluid Techは、全自動脱気機のサプライヤー、カスタマイズされた全自動脱気機工場およびメーカーです。 製品を見る→ 低温殺菌と滅菌 加熱がビタミンに最も大きな影響を与えるのは殺菌です。たとえ温度が中程度であっても時間の経過とともに分解が進むため、通常、短時間の高温処理は長時間保持するよりもビタミンをよりよく保存します。 72 ~ 75°C で 15 ~ 30 秒間の HTST と 135 ~ 150°C で 2 ~ 5 秒間の UHT はどちらも商業的に安全な飲料を生成しますが、ビタミン保持に対する効果は大きく異なります。 pH 4.0 未満の高酸性処方では、より穏やかな低温殺菌方式を使用できます。低酸性または中性に近い処方には、より強力な滅菌条件が必要です。選択時 滅菌システム設備 、冷却時の余熱もビタミン活性を低下させるため、保持温度管理と急速冷却能力に注意してください。 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→ 充填とキャッピング 充填はビタミンを保護する最後の技術的チャンスです。充填剤に入る製品の温度、ヘッドスペースの酸素レベル、窒素のフラッシングはすべて保存寿命に影響します。多くのビタミン飲料メーカーは、特に追加の熱負荷を避けるためにコールドフィルを好みます。ただし、低温充填には厳格な衛生的な充填環境が必要であり、多くの場合、包装の化学消毒が必要です。ここでの選択によって、どの梱包材が使用可能か、また製品が流通中にどのくらいの期間安定して存在できるかが決まります。 コールドフィルとホットフィル: ビタミン飲料にとっての選択の意味 充填の概念は、上流の構成全体を変更します。コールドフィルとホットフィルは、充填機のオプションが異なるだけではありません。それらは、さまざまなパッケージング、エネルギー使用、および保存期間戦略につながります。 コールドフィルとホットフィルでは、温度、ビタミンへの曝露、微生物学的リスク、および包装要件が異なります。すべての値を配合および包装の供給業者に確認してください。 パラメータ コールドフィル ホットフィル 一般的な充填温度 4~25℃ 85~92℃ ビタミンに対する熱負荷 低い;ビタミンCとビタミンB群に有利 高い。超過分の追加が必要になる場合がある 微生物バリア 充填の衛生状態とパッケージの消毒に依存します ボトルとキャップは製品自体で加熱消毒します。 包装容器 標準の PET または HDPE を使用可能 耐熱PET、ガラス、金属が必要 予想される保存期間 冷蔵で3~6ヶ月 常温で6~12ヶ月 エネルギーパターン 冷却と消毒の需要が高まる 加熱とボトル冷却の需要の増加 配合が熱に敏感で、流通チェーンが冷蔵をサポートしている場合は、多くの場合、コールドフィルが適切な開始点となります。市場が常温保存期間を要求する場合、無菌充填を使用すると長い保存期間を維持しながら、より低い温度で充填できますが、投資は高額になります。この決定はプロセス設計時に行う必要があります。後で充填コンセプトを変更すると、滅菌器、包装ハンドリング システム、および搬送ラインを再加工することになるからです。 同じ工場で他の飲料カテゴリーも稼働する場合は、ライン設計時にそのことを計画してください。などの製品 電解質飲料 上流の設備のほとんどはビタミンウォーターと共通ですが、酸性度、糖度、熱に対する敏感性は異なります。製品間の切り替え時間は、プラントの稼働率と収量に直接影響します。 ビタミン飲料製造における洗浄と衛生 ビタミン飲料の洗浄上の課題は主に砂糖ではありません。それは微量成分です。ビタミンやミネラルは加熱された表面に堆積する可能性があり、清掃が不完全だと堆積物が蓄積して微生物の隠れ家となる可能性があります。洗浄性に影響を与える設計の詳細には、デッドレッグ、ブラインドパイプ、充填バルブの形状、脱気装置とホモジナイザーの内面、貯蔵タンクのスプレー範囲などがあります。 健全な設計により、洗浄のデッドゾーンが最初から削減され、アルカリ洗浄と酸洗浄を組み合わせてすべての製品接触面をカバーする CIP システムが使用されています。実際的な問題は、計画されたシフト枠内で洗浄サイクルを完了できるかどうか、必要に応じて配管を検査および分解できるかどうか、製品切り替え時に洗浄の終了点をどのように確認するかなどです。 CIP は最終製品に直接触れませんが、ビタミンの保持と微生物の安全性のための基本的な条件です。 ビタミン飲料生産ラインを購入する際に注意すべきこと 購入の観点から見ると、ライン選択は 4 つの評価層に分けることができます。 プロセス統合: 混合、脱気、滅菌、充填の間で液体はどのように移動するのでしょうか?タンクを長時間保持したり不必要に移動したりすると、酸素の摂取とビタミンの損失が発生します。 切り替えの柔軟性: 複数のフレーバーまたは製品ファミリーを実行している場合、切り替えにはどのくらい時間がかかりますか?フラッシングと洗浄時間は有効収量に直接影響します。 検証サポート: サプライヤーは温度プロファイル、溶存酸素、微生物検証に関するデータを提供していますか?これらは、独自のビタミン保持テストの基礎となります。 設置とトレーニング: 誰が設置を監督し、誰がラインを委託し、どのような文書が転送されますか?運用チームがプロセス ロジックを理解していないと、優れたラインでも失敗する可能性があります。 購入が単一の機械ではなく完全なラインである場合、個々の機器の仕様よりもサプライヤーのプロジェクト能力が重要になります。社内にサプライヤー プロセスエンジニアリングサービス プロセス設計、機器の製造、設置、試運転を 1 つの責任の下で連携できるため、複数のベンダー間のインターフェースのリスクが軽減されます。ビタミン飲料製造では洗浄パラメータの調整やレシピの切り替えは通常の作業であるため、納入後の技術サポートにも注目が必要です。 ビタミン飲料の製造には、水処理の深さ、プレミックスの調製、脱気効率、熱処理強度、充填環境などの一連の選択が必要です。市場で好成績を収めているブランドは、通常、これらの選択を正しい順序で行っているブランドです。ビタミンの安定性ウィンドウから始めて、それに沿ったプロセスを設計し、検証とサービスを含めたシーケンス全体を提供できるサプライヤーを利用します。このアプローチにより、ボトルに充填するだけでなく、ボトル内の製品を実際に保護するラインが生まれます。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
新しい液体食品加工生産ラインの計画は多くの場合、長い機器のリストから始まりますが、成功するプロジェクトは統合されたプロセス設計から始まります。紙の上では魅力的に見えるラインでも、加工段階が製品や能力に適合していないと、製品の一貫性の問題、洗浄の長時間にわたるダウンタイム、または不必要なエネルギーコストが発生する可能性があります。各ステップがどのように相互作用するかを理解すると、サプライヤーの提案を評価し、コストを現実的に比較し、設置中に高価な変更を回避するのに役立ちます。 液体食品加工生産ラインの定義は何ですか? 液体食品加工生産ラインは、制御された順序で液体食品を移動させるタンク、ポンプ、熱交換器、ミキサー、脱気装置、充填機、洗浄システムを統合して配置したものです。スナック食品や粉末ラインとは異なり、液体ラインは閉じた配管内で動作し、全体にわたって厳格な衛生状態が要求されます。このプロセスには通常、機器を分解することなく、混合、加熱と冷却、保持、充填、現場洗浄が含まれます。 一般的な例としては、低温殺菌牛乳、UHT 牛乳、ヨーグルト、フルーツジュース、茶飲料、電解質飲料、食用油ベースの液体などが挙げられます。これらの製品は同様のユニット操作を共有していますが、正確なシーケンス、温度プロファイル、自動化のレベルは異なります。そのため、対象製品の粘度、pH、または熱感度が異なる場合、ある製品のラインを単純に拡大したりコピーしたりすることはできません。 原材料から最終製品までの重要な段階 すべてのプロジェクトはカスタマイズされていますが、ほとんどの液体食品ラインは同じ基本的な段階に従います。以下の表は、一般的な構成と各ステップで使用される主な機器をまとめたものです。 液体食品加工生産ラインの一般的な段階 ステージ 主な機能 代表的な設備 原料保管庫 牛乳、ジュース、その他の液体を温度制御下で保持する 断熱タンク、単層タンク、混合タンク 混合と標準化 レシピと固形分含有量に合わせて材料をブレンドする 高せん断ミキサー、撹拌タンク、インラインブレンダー 脱気 溶存酸素を除去して風味とビタミンを保護 全自動脱泡機 熱処理 製品の低温殺菌または滅菌 熱交換器スキッド、滅菌システム 発酵(オプション) 養殖物の風味と食感の開発 ステンレス製発酵タンク 充填・包装 正しい充填重量で製品を容器に分配する 充填機、キャッピング機、ラベリングユニット CIP 製品接触面の洗浄と消毒 CIP洗浄システム この表は一般的なシーケンスを示していますが、本当の課題は、これらのステージのサイズ設定と相互接続です。最も過小評価されがちな領域の 1 つは、定置洗浄です。 CIP システムの構成が適切でないと、洗浄サイクルが延長され、より多くの水と化学物質が消費され、ラインの有効稼働時間が短縮される可能性があります。 適切に設計された CIP 洗浄システム プラント内のパイプの長さ、タンク容量、回路数に適合させる必要があります。 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→ 乳製品、飲料、果物向けの機器の選択 乳製品 牛乳および発酵乳製品には、加熱と冷却を正確に制御する必要があります。低温殺菌牛乳の場合、ラインには通常、熱交換器、保持チューブ、冷蔵タンクが含まれます。 UHT ミルクの場合、より高い滅菌温度には無菌処理ユニットが必要です。ヨーグルトの製造には発酵ステップが追加され、一貫した食感と酸味を実現するために温度を数時間安定に保つ必要があります。 ステンレス製発酵タンク 均一な温度を維持し、輸送中の製品ロスを軽減します。 ステンレス製発酵タンクのサプライヤー、カスタム工場、メーカー - Sha Yi Yang Fluid Techは、ステンレス鋼発酵タンクのサプライヤー、カスタマイズされたステンレス鋼発酵タンク工場およびメーカーです... 製品を見る→ 液体飲料 透明な飲み物、ビタミンウォーター、機能性飲料には、それぞれ独自の要件があります。混合は空気の取り込みを避けるために十分穏やかでなければなりません。過剰な酸素はビタミンを酸化させ、味を変える可能性があるため、脱気は非常に重要です。 全自動脱泡機 充填前に溶存酸素を除去し、保存期間と風味の安定性を向上させます。を設計するとき、 電解質飲料加工ライン 、配合では多くの場合、高せん断混合と低温充填が必要になります。長い切り替え時間を費やすことなく、さまざまな製品バリエーションに対応できる設計を探してください。 全自動脱気機サプライヤー、カスタム工場、メーカー - Shan Yi Yang Fluid Techは、全自動脱気機のサプライヤー、カスタマイズされた全自動脱気機工場およびメーカーです。 製品を見る→ 果物と野菜の加工 フルーツピューレとジュースは、サイズを小さくして抽出することから始まります。原材料によっては、果物の洗浄機、破砕機、果肉化機、果汁を濃縮するための真空蒸発器が必要になる場合があります。核果、ベリー、トロピカル フルーツは、加熱や圧搾によってそれぞれ異なる挙動を示すため、ラインは一般的なフローチャートではなく、生の果物の物理的特性に基づいて設計する必要があります。 コスト要因とエンジニアリング上の決定 液体食品加工ラインへの投資は、次のようないくつかの要因に影響されます。 生産能力: 時間当たりの生産量を増やすには、より大きなタンク、より大きな熱交換器、より高速な充填機械が必要になります。 自動化レベル: 自動バルブ制御と PLC ベースのバッチ管理により労働力は削減されますが、初期資本コストは増加します。 製品タイプ: 酸性飲料、無菌ミルク、高粘度ピューレには、異なる材料とプロセス基準が必要です。 衛生基準: 316L ステンレス鋼の使用、表面仕上げ、クリーンルーム充填は、価格とコンプライアンスの両方に影響します。 エネルギー構成: 熱回収と効率的な CIP 加熱により、長期的な運用コストを削減できます。 見積もりを比較する前に、ターゲット容量と製品範囲を定義します。 1 つの回線に複数の SKU を導入する予定の場合は、最高速度よりも柔軟性が重要になります。 完全なエンジニアリングチーム はこれらの要件を、移送ポンプを削減し、パイプを短縮し、洗浄時間を最小限に抑えるライン レイアウトに変換できます。 信頼できる液体食品ラインメーカーの選択 メーカーを選択するときは、個々のマシン以外にも目を向けてください。液体食品プロジェクトの経験、非標準コンポーネントの製造能力、提供する設置サポートのレベルについて尋ねてください。責任あるサプライヤーは、画一的な製品を押し付けることなく、プロセスパラメータ、安全インターロック、衛生設計について議論できる必要があります。 標準のカタログ機器では不十分なプロジェクトでは、非標準のカスタマイズが必要になることがよくあります。タンク、バルブ、制御ロジックを製品特性に適応させることができるメーカーは、最初の試運転で期待どおりに動作するラインを提供する可能性が高くなります。また、設置後にどのような技術サポートが利用可能であるかを確認する必要があります。試運転後に統合が不十分なラインを修正することは、机上で設計を改善するよりもはるかにコストがかかるためです。 結局のところ、一番いいのは、 液体食品加工生産ライン 貴社の製品特性、衛生基準、生産スケジュールに適合し、クリーンで実現可能なフローを実現します。まずプロセスを慎重に定義し、その後、機器の製造とエンジニアリングの統合の両方に責任を負うことができるパートナーを選択します。その結果、ラインは一貫して稼働し、効率的に洗浄され、耐用年数全体にわたって自信を持って維持できるようになります。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
低温殺菌牛乳の生産ラインとは実際何なのか 10,000 L/h の低温殺菌牛乳ラインを計画している乳製品工場は、紙の上では簡単そうに見える決定に直面しています。生乳を 72℃ に加熱し、15 秒間保持し、冷却してから充填するというものです。実際には、低温殺菌装置の信頼性は、それに接続されている生乳の保管、清澄、標準化、均質化、充填、洗浄システムと同程度です。したがって、低温殺菌牛乳の生産ラインは、単一の機械ではなく、1 つの連続した衛生的な流れとして最もよく理解されています。 購入者にとって重要な結論は次のとおりです。 賞味期限、食品の安全性、風味は、牛乳が低温殺菌器に到達する前と保持チューブを出た後に決定されます。 。バクテリア数が多い生乳は、たとえ低温殺菌装置が完全に作動していても、保存期間が短くなります。非衛生的な環境で充填すると、完全に低温殺菌された製品が再汚染されます。クリーニングに失敗すると、数回の運用実行ですべてが元に戻ります。したがって、ラインはタンカーの受け入れから梱包された製品に至るまでシステムとして評価される必要があります。 ラインを定義する低温殺菌基準 すべての低温殺菌牛乳の生産ラインは、検証された時間と温度の組み合わせに基づいて構築されています。国際的な酪農実務における最も一般的な参考文献は次のとおりです。 72℃で15秒間 高温短時間 (HTST) 低温殺菌として知られています。この処理は、サルモネラ菌、リステリア菌、大腸菌などの栄養性病原体を破壊しますが、牛乳の栄養的および感覚的品質に与えるダメージは限定的です。 牛乳の熱処理に使用される一般的な時間と温度の組み合わせ。 UHT は低温殺菌ではなく滅菌です。 方法 温度 開催時間 代表的な用途 LTLT (バッチ) 63℃ 30分 少量または職人技による量 HTST 72 °C 15秒 ほとんどの工場で標準的な液体ミルク 高温で短時間に 89℃ 1.0秒 冷蔵保存で保存期間が延長 UHT 135~150℃ 2~5秒 周囲環境で安定した牛乳 保持時間は温度と同じくらい重要です。 HTST ラインでは、最大設計流量で少なくとも 15 秒間、ミルクのすべての粒子を 72 °C に保つのに十分な長さの保持チューブが必要です。保持チューブの下流にある分流バルブは、加熱されていないミルクを自動的にバランス タンクに送り返します。したがって、温度センサー、記録機器、分流バルブはオプションの付属品ではありません。それらはラインの安全バックボーンです。アルカリホスファターゼ酵素は低温殺菌条件下では不活化されるため、検証は通常、ホスファターゼ試験で行われます。 低温殺菌牛乳製造ラインの中核設備 標準ラインは、準備、熱処理、充填、洗浄に分けられます。各ステップでは、容量、製品特性、衛生要件に合わせて選択された機器が使用されます。 生乳の受け入れと保管 タンカーミルクは、フィルター、流量計、プレートクーラーを備えた受け取りステーションを通じて受け取られ、細菌の増殖を抑えるために 4 °C 未満で保管されます。保管容量は、少なくとも 1 回または 2 回の充填シフトをカバーする必要があります。あ 二重断熱貯蔵タンク ミルクの温度を安定に保ち、周囲の熱から守ります。大規模な工場では、建設コストを削減するために屋外サイロタンクを使用することがよくありますが、小規模な酪農場では通常、穏やかに撹拌できる断熱された屋内タンクが選択されます。 二重層断熱タンクのサプライヤー、カスタム工場、メーカー - 上海 Yi Yang Fluid Techは、中国の二層断熱タンクのサプライヤー、カスタマイズされた二層断熱タンク工場およびメーカーです。 製品を見る→ 標準化と均質化 標準化により、脂肪含有量がラベルに印刷された値に調整されます。インライン標準化では、遠心分離機を使用してスキムミルクとクリームを製造し、計算された割合で再混合します。均質化は、2 段階ホモジナイザーで通常 150 ~ 200 bar の圧力で行われ、脂肪球のサイズが小さくなるため、クリームが分離せず、滑らかな口当たりが保たれます。 低温殺菌ユニット 行の中心となるのは、 プレート熱交換器スキッド 再生、加熱、保持、冷却のために構築されています。再生セクションでは、熱い低温殺菌牛乳が入ってくる冷たい牛乳を加熱してエネルギーの 90 ~ 95% を回収し、蒸気と冷水の需要を削減します。次に、製品は加熱セクションに入り、保持チューブを通過し、充填前に 2 ~ 4 °C に冷却されます。分流バルブがプロセスを保護します。温度が設定値を下回ると、バルブは製品を再処理のために分流します。 熱交換器スキッドのサプライヤー、カスタム工場、メーカー - 上海宜陽 Yi Yang Fluid Techは、中国の熱交換器スキッドサプライヤー、カスタマイズされた熱交換器スキッド工場およびメーカー、機能説明です。 製品を見る→ 定位置での充填、脱気、洗浄 低温殺菌牛乳は冷たい状態で充填されるため、充填室では空気中の汚染を最小限に抑える必要があります。パウチ、ボトル、およびカートンの充填材には、それぞれ異なる衛生要件が課されます。多くの工場には、充填前に溶存空気を除去するための全自動脱気機が備えられており、これにより酸化が減少し、風味の安定性が向上します。生産のたびに、生乳タンクから充填ノズルまでのライン全体が洗浄されます。 自動CIP洗浄システム装置 、規定の温度と流量で苛性溶液と酸溶液を循環させます。 CIP を使用しないと、タンパク質と脂肪の残留物がすぐにバイオフィルムを形成し、消毒剤が完全に到達できなくなります。 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→ プラント設計におけるエンジニアリング上の考慮事項 個々のコンポーネントの選択はプロジェクトの半分にすぎません。ラインは、周囲のエンジニアリングが正しい場合にのみ、標準に準拠して機能します。 容量とユーティリティの計画 ライン容量は、10 ~ 20% の実用的なバッファーを考慮して、毎日の生産量と稼働時間から計算する必要があります。 10,000 L/h のラインを 1 日 12 時間稼働すると、1 日あたり約 120,000 L が生産されます。同じラインで後で 180,000 L を生産する必要がある場合、スケジュールだけでなく設計も変更する必要があります。暖房と CIP 用の蒸気、冷却用の冷水、バルブと充填機用の圧縮空気、ポンプとホモジナイザー用の電気容量など、設備計画も同様に重要です。プロジェクトの遅延の多くは、蒸気ボイラーのサイズが小さかったり、冷水の流れが不十分であったりすることが原因です。 自動化とデータ記録 最新のラインでは、レシピ管理、自動殺菌制御、トレンド記録、アラーム ログを備えた PLC および HMI 制御が使用されています。低温殺菌牛乳の場合、数度または数秒が安全性を決定するため、データ記録はコンプライアンスの一部です。記録は、品質チームや規制検査のために監査可能であり、エクスポート可能である必要があります。提供するサプライヤー ターンキーエンジニアリングとプロジェクトの実装 設計により自動化、配管、ユーティリティの一貫性が保たれ、現場での統合リスクが軽減されます。 低温殺菌牛乳と UHT: 市場に合わせたラインの選択 すべての乳業会社にとって重要な決定は、低温殺菌牛乳を生産するか、UHT 牛乳を生産するか、あるいはその両方を生産するかです。低温殺菌牛乳は乳製品から消費者まで 4 °C 未満に保たれなければならず、通常は 7 ~ 15 日間の賞味期限があります。その新鮮な味により、信頼できるコールドチェーンを備えた市場で好まれる製品となっています。あ UHT牛乳生産ライン ミルクを 135 ~ 150 °C に 2 ~ 5 秒間加熱し、無菌的に充填するため、エネルギーコストは高くなりますが、常温で数か月の保存期間が得られます。多くの工場では両方のラインを設置し、熱処理セクションを分離しながら、準備システムと洗浄システムを共有しています。 低温殺菌ミルクラインのサプライヤーの選び方 サプライヤーを選択する最も信頼できる方法は、プロセスの検証、衛生的な設計、およびアフターセールス サポートをどのように扱っているかを評価することです。注文する前に少なくとも次のことをリクエストしてください。 熱交換器と保持管の設計計算 低温殺菌制御と分流の哲学 材質証明書と表面仕上げ仕様 CIP シーケンスと検証プロトコル 検証、文書化、衛生設計 316L ステンレス鋼の材料証明書、溶接検査記録、および表面仕上げの仕様によって、ラインの洗浄性が決まります。文書化は事務処理ではありません。これは、ラインが必要な丸太削減と目標保存期間を満たしているという証拠です。強力なエンジニアリングチームを擁するサプライヤーは、生乳の品質、脂肪の標準化戦略、および現地の規制要件に合わせてラインを適応させることができます。 アフターサポートとスペアパーツ 低温殺菌牛乳ラインは複数のシフトで稼働することが多いため、スペアパーツと迅速なサービスが運用コストの一部となります。プレート、ガスケット、ポンプ、制御コンポーネントの納期を確認し、試運転やオペレーターのトレーニングについて問い合わせます。サプライヤーの技術サービスへの取り組みは、機器の初期価格よりも稼働時間に影響します。 規格が明確になり、機器が定義されると、残るリスクは主に統合にあります。ライン全体を設計、製造、試運転するサプライヤーは、インターフェースを削減し、プロジェクトのタイムラインを短縮できます。見積もりを比較するときは、完全な見積もりを確認してください 低温殺菌牛乳の生産ライン プロセス設計、機器の供給、設置、コミッショニングを含む範囲を調査し、見積もられたものがマシンの集合ではなく動作するシステムであることを確認します。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}th{font-weight:bold;border:1px solid #cccccc;padding:8px;}td{border:1px solid #cccccc;padding:8px;}ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}li{list-style:inherit;font-size:16px;margin-bottom:6px;}h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
UHT がミルクラインで実際にどのような変化をもたらすのか UHT 処理は、単純なパラメーター セットによって定義されます。牛乳は 135 ~ 150°C に加熱され、2 ~ 5 秒間保持され、その後周囲温度まで急速に冷却されます。その結果、HTST 低温殺菌牛乳の一般的な冷蔵保存期間が 7 ~ 15 日間であるのに対し、未開封の状態で室温で 6 ~ 12 か月間保存できる市販の滅菌製品が得られます。そのたった 1 つの違いが、流通範囲、包装形式、倉庫の状態、コールド チェーンへの依存など、乳製品プラントのロジック全体を変えます。 ただし、温度パラメータは結果を説明するだけであり、コストは説明しません。 UHT 段階はメイラード反応を引き起こし、わずかに調理された風味、チアミンとビタミン C の部分的な損失、およびホエイタンパク質の変性を引き起こします。その重症度は完全な加熱、保持、冷却曲線の形状によって異なります。ゆっくり加熱すると褐色が強くなります。冷却が不十分だと熱にさらされる時間が長くなります。したがって、適切に設計された UHT ラインは、目標温度に到達することよりも、システムを流れるミルクのすべての滴が同じコンパクトな熱履歴を確実に受けるようにすることが重要です。 直接加熱と間接加熱: プラントの運転にとって何を意味するか ダイレクト UHT システムは調理用蒸気を製品に直接注入し、非常に速い温度上昇と最小限の熱負荷を実現するため、風味の保持が優先される製品に適しています。しかし、直接システムには、高品質の蒸気、複雑な圧力バランス制御、およびより高額な初期投資が必要です。間接システムは、プレートまたは管状熱交換器を介して熱を伝達し、熱回収率が 90% 以上に達すると同時に、より直観的な制御とよりシンプルな CIP プログラムを提供します。非常に大規模な牛乳工場を除いて、ほとんどの UHT ラインは間接加熱を中心に構築されています。 間接構成では、予熱、最終加熱、冷却がすべて同じ熱伝達モジュール内で行われます。そのパッケージの設計品質は、加熱効率、汚れ率、エネルギー消費に直接影響します。このため、装置の評価は最高滅菌温度で終了するのではなく、実際の再生速度、圧力降下、および装置の洗浄性に焦点を当てる必要があります。 熱交換器スキッド 実際の生産条件下で。 熱交換器スキッドのサプライヤー、カスタム工場、メーカー - 上海宜陽 Yi Yang Fluid Techは、中国の熱交換器スキッドサプライヤー、カスタマイズされた熱交換器スキッド工場およびメーカー、機能説明です。 製品を見る→ UHT 牛乳生産ラインの構造 UHT ラインは、充填剤と組み合わせた滅菌器ではありません。これは相互に接続された一連のプロセス段階であり、各ステップの出力品質によって次のステップの安定性が決まります。通常、完全なラインには次のモジュールが含まれます。 生乳の受け取りと保管: 温度管理されたタンクで受け取り、ろ過し、短期間保管します。 清澄化、標準化、脱気:固形物の除去、脂肪と固形分の調整、溶存酸素と揮発性異臭の除去。 予熱と均質化: 脂肪球を安定させるために、均質化の前に牛乳を 65 ~ 75°C に温めます。 UHT 滅菌と保持: 135 ~ 150°C で 2 ~ 5 秒間加熱して、商用滅菌を達成します。 無菌サージと充填: 無菌バッファー保管後、無菌充填機に移します。 CIP と自動化: ライン全体にわたるインプレース洗浄サイクルとバッチ制御。 前処理セクションが制限を設定する理由 多くのプラントは UHT セクションに注目していますが、真の能力制約は通常上流にあります。生乳の初期微生物数が多い場合、耐熱性酵素は UHT 処理に耐え、保存中に脂肪やタンパク質の分解を続ける可能性があり、充填後数週間経っても凝固や異臭が発生します。適切な濾過、脱気、標準化により滅菌器の負担が軽減され、伝熱面への堆積物も制限されます。 ホモジナイザーの配置も同様に重要です。 UHT処理前に均質化を行うと、脂肪球がより低い粘度で精製され、滅菌器の汚れが軽減されます。圧力が不十分であったり密閉性が不十分であったりするなど、ホモジナイザーの仕様が間違っていると、滅菌後に脂肪の凝集が発生します。この欠陥は、製品がコールド チェーンの外側に保管されている場合にさらに顕著になります。 UHTのパフォーマンスを定義するコア機器 滅菌、保持、およびセーフティループ UHT セクションはラインのプロセスの中心です。ミルクは設定温度まで急速に加熱され、必要な滞留時間保持チューブを通過し、その後 80°C 以下に冷却されます。温度がプロセス下限を下回った場合、分流バルブは滅菌が不十分な製品の方向を自動的に変更し、製品が充填段階に到達しないようにする必要があります。 この機能は滅菌器自体だけでなく、計装、バルブトレイン、制御ロジックにも依存します。評価中 滅菌システム設備 したがって、保持管の設計マージン、熱伝達効率、センサーの応答時間、分流システムの信頼性を詳しく検討する必要があります。これらの詳細により、変動する生乳条件下でもラインが商業用無菌状態を維持できるかどうかが決まります。 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→ 脱気、均質化、および流れの安定性 UHT ラインにおける脱ガスの役割は過小評価されがちです。生乳中の溶存酸素は脂肪の酸化を促進し、古くなった風味を生み出します。また、混入した空気は流量計と充填精度を妨げます。脱気ユニットはミルクの温度をわずかに上昇させてガスの溶解度を下げ、真空を適用して空気と揮発性芳香化合物の一部を除去し、最終製品の風味の安定性を向上させます。 適切に設計されたラインでは、UHT セクションの前後のサージ容量がフィラーの断続的な始動/停止動作を吸収します。このバッファーがないと、充填の中断により滅菌器内の流速と保持時間が直接乱され、制御ループが完全には修正できない隠れた変動が生じます。 UHT 牛乳生産ラインの選択基準 ラインの選択は、マシンのリストではなく、現実的な生産能力と製品計画から始める必要があります。容量範囲が固定されて初めて、加熱方法、熱交換面積、バッファータンクの容積、および充填速度を一貫して一致させることができます。以下の表は、一般的な基準範囲を示しています。 UHT 牛乳生産ラインの参考構成範囲。 容量 一般的な加熱アプローチ 考慮事項 1,000~3,000L/h 間接プレート式熱交換器 コンパクトなレイアウト、エネルギー需要の低減、地域供給に適した 3,000~6,000L/h 間接注入または蒸気注入 より大きなバッファタンクとより効率的な CIP サイクルが必要 6,000~12,000L/h スチーム注入または混合システム 完全自動化、熱回収、持続的な充填調整 生乳の品質と標準化 生乳の品質によって、UHT 保存期間に厳しい制限が設定されます。プロジェクト計画中、サプライヤーは微生物数、体細胞数、タンパク質の熱安定性に関する明確なデータを受け取る必要があります。これらの値は滅菌温度と均質化圧力の選択に影響するためです。タンパク質の熱安定性が低い牛乳は加熱面をすぐに汚してしまう傾向があり、連続運転時間が短くなり、洗浄サイクルの回数が増加します。 地域の市場とパッケージングの要件 中国国内市場では、UHT ミルクは主に常温流通用に無菌のレンガとピローの形式で包装されます。東南アジア、中東、アフリカへの輸出を予定している場合は、充填材の適合性、梱包形態、倉庫条件などを事前に検討する必要があります。同じラインでフレーバーミルクやミルク飲料も扱う場合は、製品交換間の相互汚染を防ぐように CIP シーケンスを設計する必要があります。 地元の市場のみにサービスを提供し、周囲での流通の必要がないプラントの場合、より単純な 低温殺菌牛乳の生産ライン 多くの場合、より賢明な資本の選択です。 UHT テクノロジーの経済的価値は、長い保存期間と室温物流がビジネス モデルの一部である場合にのみ現れます。 オペレーショナルリスクと清掃戦略 熱交換器の汚れ UHT プラントのダウンタイムの最も予測不可能な原因は、伝熱面の汚れです。乳タンパク質とカルシウム塩が高温の壁に堆積し、熱伝達効率が徐々に低下し、システムの洗浄停止が必要になるまで圧力損失が増加します。汚れを制御する実際的な方法は、単に洗浄間隔を短くすることではなく、予熱温度、流速、および生乳の組成を使用することです。適切に設計された熱交換器により、壁と流体の温度差が十分に低く抑えられ、堆積が遅くなります。 滅菌後の汚染 UHT ラインにおける最大の品質リスクは滅菌器の内部ではなく、その下流にあります。無菌タンクの通気口、充填空気システム、およびパイプ接続部のガスケットはすべて、すでに滅菌されている製品の再汚染を可能にする可能性があります。このタイプの欠陥は通常、数週間の保管後にのみ現れるため、調査には費用がかかり、多くの場合、大量のバッチを破棄する必要があります。予防は、無菌セクションの設計と、すべてのシールコンポーネントの規律あるメンテナンスにかかっています。 CIP クリーニング: ラインの第一防御線 定期的な清掃が汚れと再汚染の両方に対する基本的な対策です。完全な CIP プログラムは、アルカリおよび酸の洗浄段階と最終すすぎをカバーしており、特に保持チューブを通じて必要な流量と温度を提供する必要があります。適切なサイズの CIP洗浄システム 手作業による分解の必要性が減り、人的ミスの可能性が低くなります。 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→ 適切な機器を使用している場合でも、CIP パラメータは現場の状況に基づいて検証し、継続的に最適化する必要があります。の テクニカルサービスサポート サプライヤーは試運転後に洗浄検証、故障診断、オペレータートレーニングなどを提供しますが、これが、信頼性高く稼働するラインと、決して公称出力に達しないラインとの違いを生むことがよくあります。 エンジニアリング能力がプロジェクトの成果を決める 購入者は当然、滅菌器や充填剤の価格とブランドを比較しますが、プラントが実際に機能するかどうかを決定するのは、それらの機械に関するエンジニアリング設計です。タンクのサイジング、パイプの傾斜、ポンプの選択、熱回収ネットワーク、自動化ロジック、および CIP 配管ネットワークはすべて、単一システムとしてバランスをとる必要があります。フルライン統合の経験を持つサプライヤーは、さまざまなソースから個々の機械を組み立てるのではなく、プロセス フローの計算から開始して、そのフローに適合する機器を選択します。 これが理由です プロセスおよびエンジニアリング設計 サプライヤーの評価において、機能はハードウェアの価格設定と同じ重要性を持たなければなりません。 UHT ラインには多額の設備投資が必要であり、設置後に変更の余地はほとんどありません。単一マシンの最低価格を交渉することよりも、プロセス設計、機器の適合性、洗浄の検証、およびアフターサポートに同等の優先順位を与えることが重要です。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section table th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section table td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
生乳は通常、約 4°C で酪農場から出荷され、断熱タンカーで加工工場に運ばれます。受け入れベイに入った瞬間から、冷却速度、保管時間、脂肪の標準化、熱処理、充填といった一連の決定によって、最終製品が賞味期限、風味、安全性の目標を満たしているかどうかが決まります。そのため、乳製品の生産ラインは 1 つのものとして扱う必要があります。 個々のマシンの集合体としてではなく、統合されたプロセスシステム 。各ステージが次のステージにフィードを送り、最も弱いステージがライン全体の制限を設定します。 乳製品生産ラインの内容 実際には、乳製品生産ラインは、生乳を低温殺菌牛乳、UHT 牛乳、ヨーグルト、フレーバーミルク、またはその他の乳飲料に変換する一連の機器と制御ステップです。ラインの範囲は対象製品によって異なります。単純な低温殺菌ミルクラインはいくつかのコアモジュールで完成できますが、ヨーグルトや発酵飲料を生産するラインには発酵、冷却、フルーツ投入の段階が追加されます。 乳製品生産ラインの中核段階と各段階で達成しなければならないこと。 ステージ 目的 代表的な設備 受け取りと保管 生乳を受け入れ、すぐに冷却し、安全に保持します 受入ポンプ、プレートクーラー、生乳サイロ 説明 沈殿物、体細胞、微粒子を除去します インラインフィルター、ディスククラリファイアー 標準化 脂肪分と固形分の含有量を製品仕様に合わせて調整します クリームセパレーター、インラインブレンディングシステム 均質化 脂肪球を減らしてクリーミングを防ぐ ホモジナイザーは約 150 ~ 200 bar で動作します 熱処理 病原体を殺し、生物を腐敗させる プレート式熱交換器、UHT滅菌システム 発酵 乳糖を培養物用の乳酸に変換する ステンレス発酵槽 充填 再汚染を最小限に抑えて製品を梱包する 無菌またはクリーンな充填機 CIP洗浄 分解せずにすべての製品接触面を清掃します タンク、ポンプ、バルブ、制御ロジックを備えた CIP セット 正確な配置は異なりますが、原則は同じです。製品は生乳の摂取から充填まで流れ、すべてのステップが品質を保護し、微生物のリスクを最小限に抑えるように設計されています。 実践の段階 受け取りと冷蔵保管 生乳はタンカーで到着し、通常は積み込み前に所定の場所で洗浄されます。受け取りステーションの最初の仕事は、牛乳を急速に冷却し、冷却されたサイロに移すことです。低温でも細菌数の増加が遅いため、保持温度は 4°C 以下に保ち、サイロの滞留時間を短くする必要があります。大量の牛乳を受け取る工場の場合、撹拌機と正確なレベル測定機能を備えた屋外の牛乳サイロが最もスペース効率の高いオプションとなることがよくあります。 標準化と均質化 標準化により脂肪含有量が一定になります。クリームセパレーターは全乳をスキムミルクとクリームに分割し、インラインブレンドシステムはそれらを必要な比率、たとえば脂肪分 1.5%、2.5%、または 3.5% に再結合します。次に、均質化により、通常 150 ~ 200 bar の高圧下で牛乳が狭い隙間を通過し、脂肪球がはるかに小さな液滴に破壊されます。これによりクリームの浮き上がりが防止され、製品の口当たりが良くなります。 熱処理: 低温殺菌および UHT 熱処理は乳製品加工ラインの中心です。古典的なプロセスは高温短時間殺菌であり、牛乳を 72 ~ 75°C で約 15 秒間保持します。これにより、低温殺菌牛乳の特徴である新鮮な風味を保ちながら、栄養病原菌を破壊します。周囲安定製品の場合、135 ~ 140°C で 2 ~ 5 秒間の UHT 処理とそれに続く無菌充填により、冷蔵なしで数か月の保存可能期間が得られます。の容量 乳製品殺菌システム 充填機の出力と一致する必要があります。そうでない場合、ラインの最も高価な部分にボトルネックが発生します。市場が生乳販売業者を中心に構築されている場合、 低温殺菌牛乳の生産ライン 通常、これが正しい出発点です。輸出や長距離小売が目的の場合、UHT テクノロジーを避けるのは難しくなります。 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→ 培養物の発酵 ヨーグルトと発酵乳飲料は、標準化後は別の道をたどります。牛乳は加熱され、接種温度まで冷却され、発酵タンク内でスターター培養物と混合されます。培養により乳糖が乳酸に変換され、乳が凝固するまで pH が低下します。一般的なヨーグルトの発酵は 42 ~ 43°C で行われ、pH が約 4.5 に達すると停止します。その後、さらなる酸の発生を止めるために製品を急速に冷却する必要があります。タンクの設計、温度制御の精度、凝塊の冷却方法はすべて、テクスチャーと離水に影響を与えます。専用の ヨーグルト発酵ライン もともと普通の牛乳用に構築され、後で変更されたラインよりも、これらのステップをより確実に処理します。 充填および包装 充填は、製品がパッケージと接触する場所であり、最も再汚染のリスクがプロセスに入る場所でもあります。賞味期限の長い商品の場合は無菌充填により製品とパッケージの両方が無菌状態に保たれますが、冷蔵された賞味期限の短い牛乳の場合は清潔な充填で十分です。充填室は湿式処理エリアから物理的に分離されており、陽圧があり、アクセスが制御されている必要があります。ボトル、パウチ、ゲーブルトップカートン、無菌レンガなどの包装形式によって、この段階の速度とコストが決まります。 CIP が後付けではなく、ラインの一部である理由 すべての乳製品ラインでは、パイプ、熱交換器プレート、タンク壁の内側にタンパク質と脂肪の膜が残ります。これらのフィルムが適切に除去されないと、細菌が安全な場所を見つけて増殖し、次のバッチが汚染されてしまいます。 CIP (定置洗浄) は、プロセス ラインを分解することなく、制御された温度、流量、時間で回路内に苛性溶液と酸溶液を循環させることで、この問題を解決します。うまく設計された CIP洗浄システム 洗浄液を回収して再利用し、洗剤濃度を追跡し、各生産シフト後に自動的に実行されます。実際の利点は、洗浄時間が短縮され、化学薬品の使用量が減り、 手動洗浄では達成が難しい再現性のある衛生状態 。乳製品ラインの見積もりを比較するときは、CIP セットが最長の回路に十分な大きさであるかどうか、また、生産で使用されるのと同じ流量で熱交換器とフィラーを洗浄できるかどうかを確認してください。 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→ 乳製品生産ラインを購入する前に何を評価すべきか 乳製品ラインの購入は、日々の運用に影響を与える資本的な決定です。スムーズに稼働するラインと、時間と費用を浪費するラインを分ける要因は次のとおりです。 1 日あたりの生産能力とシフト パターン: 1 日あたりの必要な生産量を定義し、有効稼働時間を計算します。定格 5,000 L/h のラインでも、1 日あたり 2 時間のシフトを 3 回洗浄しても、1 回のシフトで 40,000 L を供給することはできません。 製品の柔軟性: ラインで 1 つの製品を長期間稼働させるか、低温殺菌牛乳、フレーバーミルク、ヨーグルトを切り替えるかを決定します。柔軟なラインには追加のバルブ、タンク、より高度な自動化が必要です。 衛生基準: 材料グレード、溶接品質、表面仕上げ、ガスケットの選択によってすべて価格が変わるため、予想される準拠レベルを確認してください。最も低い見積もりでは、設置費用は安くなりますが、認証を維持するには費用がかかる可能性があります。 ユーティリティとレイアウト: 機器を注文する前に、蒸気発生、冷水、圧縮空気、電気負荷を確認する必要があります。ある設備条件向けに設計されたラインが、別のプラントに設置されると機能しない場合があります。 自動化レベル: 手動、半自動、全自動ラインは、価格だけでなくトレーサビリティも異なります。顧客が本番データを監査する場合、自動バッチ記録が不可欠になります。 生鮮品と長期保存品のどちらを選ぶか迷っている場合は、リットルあたりのコストだけでなく、流通温度、小売店での賞味期限、返品率など、サプライチェーン全体を比較してください。 サプライヤーが機械と同じくらい重要である理由 乳製品の生産ラインは、設置したその日に価値を生み出すわけではありません。最初のバッチが品質管理に合格したとき、ラインが定格能力に達したとき、そして 6 か月の連続生産後にその生産量を提供し続けるときに、価値が生まれます。ここで、サプライヤーの統合経験が決定的になります。ターンキーサプライヤーがプロセス設計、機器の供給、設置、試運転に責任を負うため、顧客はタンク、熱交換器、フィラー、配管に関して個別のベンダーを調整する必要がありません。 同じ理由で、アフターサポートは後付けではなく、購入基準の一部である必要があります。スペアパーツの入手可能性、応答時間、およびサプライヤーの提供能力 テクニカルサービスとメンテナンスサポート 通常の稼働中に、ラインの生産性がどのくらい持続するかを決定します。また、サプライヤーが特定の牛乳の組成、包装レイアウト、建物の制約に合わせて機器をカスタマイズできる場合も役立ちます。標準化されたハードウェアがすべての乳製品プラントをカバーすることはほとんどありません。 完全な 乳製品生産ライン 単一の責任あるサプライヤーからの提供により、ステージ間のインターフェースの問題が軽減され、パフォーマンス、クリーニング、メンテナンスに関する質問に対する 1 つの連絡先が提供されます。 見積額からわずかな割引以上の価値がある . 乳製品生産ラインのサプライヤー、カスタム工場、メーカー - 上海宜燕 Yi Yang Fluid Techは、中国の乳製品生産ラインのサプライヤー、カスタマイズされた乳製品生産ラインの工場およびメーカーであり、当社の乳製品プロ... 製品を見る→ 実際に販売する製品のラインを計画する 新鮮で地元のもの、または日持ちが良く輸出可能であるかなど、選択する市場でのポジションが、熱処理から充填に至るまで、あらゆる重要な決定を決定する必要があります。最も成功する乳製品投資は、明確な製品定義と現実的な生産能力目標から始まり、その後にプロセス設計が続きます。統合ラインの一部として各段階を評価し、機器、エンジニアリング、アフターサービスが連携しているサプライヤーを選択することで、確実に稼働し、適切に洗浄され、予定通りに元が取れるラインを委託する可能性がはるかに高くなります。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
ヨーグルトのパイロット生産から完全な工業生産まで拡張したい乳製品工場は、通常、タンクの容量についての質問から始まります。プロジェクトの成功を実際に決定する問題は異なります。低温殺菌装置、発酵タンク、冷却能力、CIP 洗浄、および充填装置が 1 つの信頼性の高いシーケンスとして動作できるかどうかです。私たちの酪農工学プロジェクトでも、同じ結論が繰り返し出てきます。ヨーグルト発酵生産ラインは、プロセス段階を個別に購入するのではなく、一緒に設計した場合にのみ、一貫したバッチを生産します。 ヨーグルト発酵生産ラインの内容 ヨーグルト発酵生産ラインは、生乳の受け入れから始まり、包装された製品の冷蔵保管までの一貫したチェーンです。発酵はラインの中心ですが、その結果は上流の前処理と、培養が完了した後に適用される冷却プロファイルに依存します。以下の表は、典型的な中容量または大容量回線の主な段階をまとめたものです。 ヨーグルト発酵生産ラインの主な工程段階と各段階の背後にある装置。 ステージ 目的 代表的な設備 生乳の受け入れと保管 入ってくる牛乳を冷却して緩衝する 牛乳貯蔵タンク、プレートクーラー 標準化と混合 脂肪分や固形分を調整し、材料をブレンドする 混合撹拌タンク、インラインブレンダー 熱処理 病原菌を除去し、ゲルを強化します。 熱交換器スキッド、保持チューブ 発酵 牛乳を目標のpHに酸性化する ステンレス製発酵タンク 冷却 適切な酸度で発酵を停止する 冷水ジャケット、プレートクーラー 充填と梱包 最小限の取り扱いで製品を梱包する カップフィラー、包装機 CIP洗浄 残留物を除去し、回路を消毒します CIP洗浄 system equipment コンパクトなラインでは、複数のステージを 1 つのスキッドに組み合わせることができます。大規模なラインでは、通常、より高いスループットと並列バッチを可能にするために分離されます。適切な構成は、機器カタログだけではなく、日々の生産計画、SKU の数、およびパッケージ形式によって決まります。 発酵の良し悪しを決める設備 発酵タンクと温度管理 発酵により乳糖が乳酸に変わります。 pH は約 6.6 から 4.2 ~ 4.5 に下がり、乳タンパク質が凝固して柔らかいゲルになります。ほとんどのヨーグルト培養は 42 ~ 43 °C で最適に機能し、タンクは容積全体にわたってその温度を狭い範囲内に維持する必要があります。目標の pH に達すると、ジャケットが冷水に切り替わり、培養活動が停止します。 撹拌ヨーグルトの場合、撹拌機が最終的なボディを決定します。流速が速すぎると、ジェルが損傷し、製品が水っぽく感じられます。作動が遅すぎると、温度と pH が均一ではなくなります。だからこそ、 ステンレス製発酵タンク 一般的なサイズ表から選択するのではなく、培養タイプ、pH エンドポイント、および冷却ランプを念頭に置いて指定する必要があります。 ステンレス製発酵タンクのサプライヤー、カスタム工場、メーカー - Sha Yi Yang Fluid Techは、ステンレス鋼発酵タンクのサプライヤー、カスタマイズされたステンレス鋼発酵タンク工場およびメーカーです... 製品を見る→ 熱処理と均質化 発酵前に、ミルクベースを85〜95℃で5〜10分間加熱します。これは、乳清タンパク質の変性によりゲルの保水能力が向上し、ヨーグルトにしっかりとしたボディが与えられるため、飲用牛乳に使用される低温殺菌温度よりも高くなります。熱処理により、スターターカルチャーと競合する可能性のあるバックグラウンド微生物叢も減少します。 A 熱交換器スキッド 回生セクション付きは中規模および大規模ラインの標準ソリューションです。再生セクションは、出ていく熱い製品から熱を回収し、通常、直接加熱で消費されるエネルギーの 85 パーセント以上を節約します。同じスキッドがライン全体の加熱および冷却のバックボーンとして機能することができます。 熱交換器スキッドのサプライヤー、カスタム工場、メーカー - 上海宜陽 Yi Yang Fluid Techは、中国の熱交換器スキッドサプライヤー、カスタマイズされた熱交換器スキッド工場およびメーカー、機能説明です。 製品を見る→ 品質保護としてのCIP洗浄 ヨーグルト装置は、タンクの壁やパイプに粘りのある膜を残す高タンパク質、高脂肪の製品を扱います。このフィルムを除去しないと、腐敗微生物の温床となり、発酵がどれほど注意深く管理されていたとしても、次のバッチの保存期限は失われてしまいます。 定置洗浄 (CIP) は、このギャップを埋めます。完全な CIP洗浄システム装置 パッケージには発酵タンク、熱交換器、パイプライン、充填機が含まれます。乳製品の汚れの場合、アルカリ洗浄に続いて酸ですすぎ、最後に水ですすぐのが標準的な順序であり、すすぎ水の品質はレシピで使用される生成水と一致する必要があります。 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→ ヨーグルトの食感と賞味期限を形作るプロセスの選択 セットヨーグルトとかき混ぜヨーグルト 製品タイプによりラインレイアウトが変わります。ヨーグルトを消費者用カップに直接セットして発酵させるため、ゲルが形成された後にポンプで汲み上げる必要はありません。充填機は正確である必要があり、カップは培養と冷却の間穏やかに動きます。撹拌ヨーグルトはバルクタンク内で発酵し、ポンプで汲み上げられ、冷却され、フルーツまたはフレーバーと混合されて充填されます。このルートには、ゲルを均一に破壊するタンク撹拌機、せん断耐性のあるポンプ、およびテクスチャーを破壊することなく粘性のある製品を処理できる冷却セクションが必要です。 ギリシャ風ヨーグルトは、濾過または膜濾過によって濃縮され、ラインに分離ステップが追加され、固形物の処理が変更されます。一方、飲むヨーグルトでは、より穏やかな撹拌と異なる充填温度が使用されます。これらのバリエーションは、最初からタンク容量、ポンプの選択、冷却能力に影響を与えるため、プロセス設計段階で検討するのが最適です。 冷却曲線と発酵時間 冷却ステップは、バッチの一貫性が得られるか失われるかです。製品が約 10°C 以下に冷却されるまで培養は活発なままであるため、ゆっくりと冷却することで pH が下がり続け、ヨーグルトはより酸性になり、より薄くなります。ほとんどのレシピでは、42 ~ 43 ℃ から 30 ~ 60 分以内に 20 ℃ 未満まで冷却し、その後保管するために 4 ℃ まで冷却するという実用的な範囲が定義されています。 培養活動は生乳の品質とスターターの投与量によって変化するため、制御システムは固定タイマーではなく、測定された pH 値に基づいて冷却を開始する必要があります。発酵と冷却の制御を実際の製品の状態にリンクさせたラインは、事前に設定されたスケジュールで稼働するラインよりも確実に目標の酸度を維持します。 ラインのサイジングと購入の準備 キャパシティプランニングとバッチスケジュール 容量は通常、フィラーでは 1 時間あたりのリットル、タンクファームでは 1 日あたりのメートルトンで表示されますが、実際のボトルネックは発酵時間であることがよくあります。一般的なバッチでは 4 ~ 6 時間発酵し、その後冷却と充填にさらに時間がかかります。発酵タンクの総容積よりも、発酵タンクの数の方が重要な場合があります。タンクが 2 つあると、1 つのバッチを冷却して充填しながら、次のバッチを培養できるため、充填装置が忙しくなり、1 日のサイクルが短縮されます。フレーバー、配合、文化を変更するたびに中間洗浄サイクルが必要となるため、SKU の数も重要です。 購入前に確認すべきこと 価格以上の点でサプライヤーを比較してください。ステンレス鋼のグレード、製品接触部の表面仕上げ、撹拌シールの設計が洗浄効果と寿命を左右しますのでご確認ください。文書化された参考資料を求め、制御システムがバッチごとに温度、pH、および洗浄データを記録していることを確認します。同じインフラストラクチャが後で他に何を生成できるかを尋ねる価値もあります。多くの酪農場では、1 つの牛乳受け取りおよび低温殺菌セクションを使用して、ヨーグルト ラインと牛乳ラインの両方に供給しています。 低温殺菌牛乳の生産ライン 、全体的な投資収益率が向上します。 エンジニアリングの範囲が機器の価格と同じくらい重要である理由 新しい工場の場合、プロセス レイアウトによって配管の長さ、CIP 戻りラインの位置、および冷蔵室のサイズが決まります。責任を持って対応するサプライヤー エンジニアリングとシステム統合 1 つの契約の下で機器の設計、ユーティリティ、設置を調整できます。これにより、プロジェクトのスケジュールが短縮され、紙の上では機能しても実際の建物では清掃や保守ができないラインという古典的な問題が回避されます。 信頼できるヨーグルトプロジェクトの要点 私たちがこれまでに取り組んで成功したヨーグルト プロジェクトはすべて、同じ順序に従いました。最初に製品パラメータを定義し、次にそのパラメータを中心にラインを設計しました。発酵時間、冷却プロファイル、洗浄頻度、および包装形式はすべて 1 つのシステムに属しており、機器は別のカタログから組み立てるのではなく、そのシステムに適合するように選択する必要があります。構成を比較したり、新しい容量を計画している場合、実際的な次のステップは、完全な構成を確認することです。 ヨーグルト発酵生産ライン 概要を確認し、独自のプロセスをそれにマッピングします。 .article-section table{display: table!important;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;}.article-section td{display: table-cell!important;}.article-section table caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section th{font-weight:bold;border:1px solid #cccccc;padding:8px;}.article-section td{border:1px solid #cccccc;padding:8px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;}.article-section p{font-size:16px!important;margin-bottom:12px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:120px}.pc-img{width:160px;min-width:160px;aspect-ratio:4/3;height:auto;min-height:120px;object-fit:cover;flex-shrink:0;display:block;align-self:stretch}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
果物と野菜のパルプ化機の役割 果物と野菜のパルプ化機は、果肉、ジュース、ピューレを皮、種子、茎、その他の不要な固形物から分離し、ジュース製造、ベビーフード製造、ソース、ジャム、濃縮飲料に使用される一貫した製品を製造します。この機械は通常、生の農産物を軟化または粉砕し、パドルまたはビーターを使用して穴のあいたスクリーンに押し込み、使用可能なパルプと繊維状廃棄物を分離します。このプロセスにより、製造業者は、手動処理では達成することが難しい、一貫した食感と収量を維持しながら、大量の農産物を迅速に処理することができます。 これらの機械は、1 日あたり数百キログラムを処理する小規模のジュースバーから、1 時間あたり数トンを処理する大規模な産業施設まで、幅広い業界で使用されています。さまざまなコンポーネントや構成が出力品質にどのように影響するかを理解することは、購入者が特定の生産目標に適した機器を選択するのに役立ちます。 パルプ化プロセスの仕組み ほとんどの果物や野菜のパルプ化機械は同様のコアプロセスに従いますが、具体的なメカニズムは機械のタイプやメーカーによって異なります。生の農産物はまず洗浄および選別され、サイズと硬さに応じて丸ごとまたは事前にカットされた状態で機械に供給されます。 粉砕と分離 機械の内部では、回転するビーターまたはパドルが農産物を穴あきスクリーンに押しつけ、細胞構造を破壊し、柔らかい果肉をスクリーンの開口部から押し出す一方で、皮、種子、繊維状物質は保持され、別々に排出されます。スクリーンのメッシュ サイズによって最終的なパルプの質感が決まり、細かいスクリーンでは離乳食や蜜の製造に適した滑らかなパルプが生成され、粗いスクリーンではソースやジャムに適した分厚いパルプが生成されます。 多段階精製 多くの工業用パルプ化ラインは多段階構成を使用しており、最初の粗パルプ化段階の後に、徐々に細かいスクリーンを使用する 1 つまたは 2 つの仕上げ段階が続きます。この段階的なアプローチでは、前の段階の副産物から追加の使用可能なパルプを抽出することで収率を最大化し、全体的な廃棄物を削減し、原材料の利用率を向上させます。 パルプ化機械の種類と用途 さまざまなパルプ化機械の設計は、さまざまな農産物の種類や生産規模に適しています。適切なタイプの選択は、処理される果物または野菜と、必要なスループットによって異なります。 マシンタイプ 最適な用途 標準的な容量 一段パルパー 少量生産または職人による生産 100~500kg/時間 二段式パルパー/フィニッシャー 中サイズのジュースとピューレの製造 500~2000kg/時 三段産業ライン 大規模な飲料および濃縮物の製造 2000kg/時 トマト・柑橘類専用パルパー 種と皮の多い農産物 モデルによって異なります マシンを選択する際に考慮すべき重要な要素 農産物の特性と衛生要件は機器の性能と寿命に大きく影響するため、適切な果物と野菜のパルプ化機械を選択するには、能力だけではなくいくつかの運用要素を評価する必要があります。 生産物の種類と繊維含有量 マンゴーやグアバなどの繊維質の農産物には、目詰まりすることなく高い繊維負荷を処理できるように設計された、より堅牢なビーターアセンブリとスクリーンが必要です。一方、ベリーやトマトなどの柔らかい果物は、果肉に苦味をもたらす可能性がある過度の種子の破損を避けるために、より穏やかな処理を必要とします。購入者は、購入を決定する前に、機械が特定の農産物タイプでテストされていることをメーカーに確認する必要があります。 建設資材 食品グレードのステンレス鋼 (通常は 304 または 316 グレード) は、その耐食性と洗浄の容易さにより、パルプ化機械の標準的な構造材料です。 316 ステンレス鋼は、柑橘類やトマトなどの酸性農産物に対する耐性が優れているため、酸性の高い果物や野菜を定期的に処理する施設にとっては価値のある投資となります。 画面の互換性 素早いスクリーン交換が可能な機械は、年間を通じて複数のパルプテクスチャーを生産したり、さまざまな種類の農産物を加工したりする施設に、より大きな柔軟性をもたらします。この機能により、生産実行間のダウンタイムが削減され、1 台のマシンで複数の製品ラインに対応できるようになります。 運用とメンテナンスのベストプラクティス 適切な操作とメンテナンスは、製品の品質と機器の寿命の両方に直接影響します。一貫した手順に従うことで、汚染を防ぎ、機械的磨耗を軽減し、長期間にわたって一貫したパルプ生産量を維持することができます。 生産を実行するたびに機械を徹底的に洗浄し、残留物が蓄積しやすいスクリーンとビーターアセンブリに特に注意を払います。 スクリーンが損傷していると、完成したパルプに種や皮の破片が混入する可能性があるため、スクリーンの摩耗や損傷を定期的に検査してください。 ビーターブレードのクリアランスを定期的に確認してください。ブレードとスクリーン間の隙間が大きすぎると、抽出効率が低下し、廃棄物が増加します。 早期の機械的故障を防ぐために、メーカーのスケジュールに従ってベアリングと可動部品に注油してください。 異物が内部コンポーネントを損傷するリスクを軽減するために、農産物を機械に供給する前に徹底的に分類および洗浄してください。 収量の向上と廃棄物の削減 パルプ収量を最大化することで、原材料コストが削減され、全体的な生産効率が向上します。トマトなどの特定の農産物をパルプ化する前に予熱すると、細胞壁が柔らかくなり抽出率が向上します。このプロセスは一般にホットブレイク処理として知られています。リンゴや梨など、酵素により褐変しやすい農産物の場合、切断から果肉化までの時間を最小限に抑えることで、色と風味の品質を保つことができます。 機械から排出される廃棄物を定期的に確認することで、改善の機会が明らかになる可能性もあります。廃棄された皮や種子に使用可能なパルプがまだ大量に含まれている場合は、ビーター速度、スクリーンメッシュサイズを調整するか、二次仕上げ段階を追加することで、追加の製品を回収し、全体の収量を向上させることができます。 適切な果物および野菜のパルプ化機械の選択は、農産物の種類、望ましいパルプの質感、および生産量を適切な装置構成に適合させるかどうかによって決まります。適切な操作と定期的なメンテナンスにより、適切に選択されたパルプ化機械は、生産ライン全体の無駄とダウンタイムを最小限に抑えながら、一貫した製品品質を提供します。
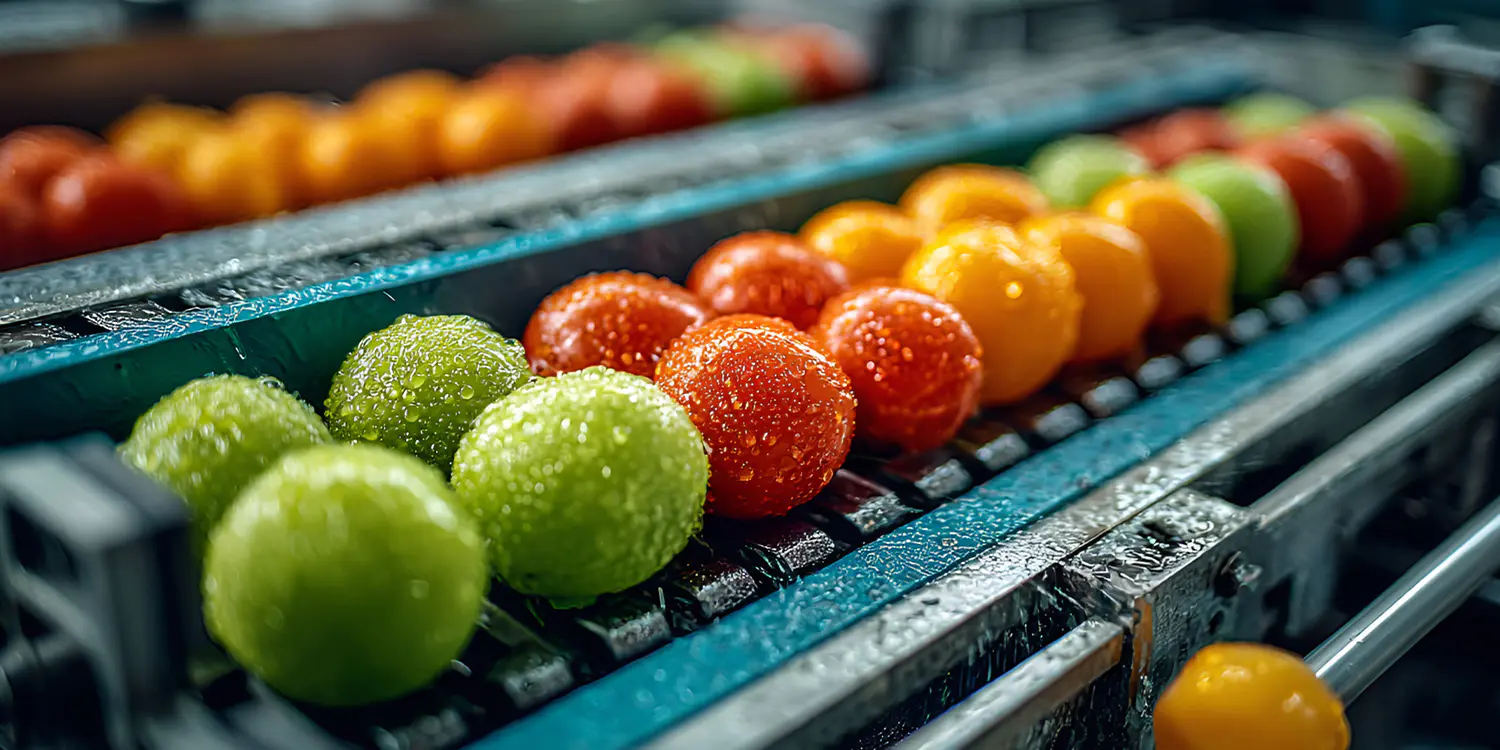
多機能食品搬送装置とは 多機能食品搬送装置 輸送、仕分け、洗浄、冷却、乾燥、包装など、単一の統合ライン内で食品加工の複数の段階を処理するように設計されたコンベヤー システムを指します。製品を地点 A から地点 B に移動するだけの単目的コンベヤとは異なり、これらのシステムは、機械、空気圧、または油圧コンポーネントを組み合わせて複数のタスクを同時に実行するため、別個の機械や手作業での取り扱い手順の必要性が軽減されます。 このタイプの装置は、効率、衛生状態、製品の一貫性が重要となるパン屋、食肉加工工場、乳製品施設、スナック食品の製造ラインで広く使用されています。複数の機能を 1 つのシステムに統合することで、メーカーは床面積要件を削減し、製品汚染のリスクを最小限に抑え、原材料の摂取から最終包装までの生産ワークフローを合理化できます。 コアコンポーネントとそれらの連携方法 多機能搬送システムは通常、単一のフレームまたは接続された一連のフレームに沿っていくつかのモジュールを統合します。各コンポーネントを理解することは、オペレーターが特定の生産ニーズに合わせて適切な構成を選択するのに役立ちます。 ベルトおよびチェーンドライブシステム 搬送面は、モジュール式プラスチックベルト、ステンレススチールメッシュ、食品グレードのゴムのいずれであっても、製品を各加工段階に移動させます。可変速度ドライブにより、オペレーターは製品タイプと下流の機器の能力に基づいてスループットを調整できるため、洗浄、選別、および梱包ステーション間のスムーズな移行が保証されます。 統合された選別および検査モジュール 多くのシステムでは、光学センサー、重量計、または金属検出器が搬送ラインに直接組み込まれており、生産プロセス全体を停止することなく、欠陥のある製品や異物が混入した製品を自動的に除去できます。 食品加工施設にとっての主な利点 多機能搬送装置に投資すると、複数のスタンドアロン機械に依存する場合に比べて、目に見えるメリットが得られます。以下の表は、主な運用上の利点をまとめたものです。 メリット 生産への影響 人件費の削減 手作業による処理ポイントが減り、人員配置要件が軽減される 衛生状態の改善 移送ポイントが少ないため、汚染リスクが軽減されます スペース効率 機能を組み合わせることで、必要な全体の床面積を削減します より高いスループット 連続処理によりシフトごとの生産量が増加 これらの効率の組み合わせは、特にスピードと衛生状態が製品の品質と賞味期限に直接影響を与える大量の生鮮食品を処理する施設の場合、投資収益率の向上につながります。 食品業界全体にわたる一般的なアプリケーション 多機能搬送装置は、製品の特性に基づいた独自の取り扱い要件を備えた幅広い食品生産環境に適応できます。 発酵、ベーキング、冷却の移行が必要なベーカリーライン 洗浄、冷却、小分け段階を含む肉および鶏肉の加工 青果物の選別、洗浄、等級分け作業 揚げ、味付け、包装を含むスナック食品の製造 低温殺菌と瓶詰めを統合した乳製品加工ライン 施設に適したシステムの選択 適切な多機能搬送装置を選択するには、製品の特性、生産量、業務に特有の衛生要件を慎重に考慮する必要があります。 材料構造基準 食品グレードのステンレス鋼(通常は 304 または 316 グレード)は、食品と直接接触するコンポーネントに不可欠であり、耐食性と簡単な消毒を提供します。ベルトの素材は、化学物質の浸出や細菌の蓄積を防ぐために、FDA または同等の食品安全認証も満たしている必要があります。 清掃および衛生設計 オープンフレーム、取り外し可能なベルト、洗浄定格モーターを使用して設計されたシステムは、毎日の清掃ルーチンを簡素化し、施設が HACCP や FDA ガイドラインなどの食品安全規制に準拠するのに役立ちます。 ピーク時の生産需要に対してスループット能力を評価する 既存の上流・下流設備との互換性を確認 工具不要で分解できるシステムを優先し、衛生サイクルを短縮します 機器の寿命を延ばすメンテナンスの実践 多機能搬送システムの効率的な稼働を維持し、生産スケジュール全体を混乱させる可能性のある計画外のダウンタイムを回避するには、定期的な予防メンテナンスが不可欠です。 日常検査には、ベルトの張力、可動部品の潤滑レベルの確認、選別または検査モジュールのセンサーの校正が含まれる必要があります。モーターや駆動コンポーネントの定期的な専門的サービスと合わせて、計画的な徹底洗浄ルーチンを確立することで、早期の摩耗を防止し、装置の動作寿命全体にわたって一貫した食品安全コンプライアンスを確保することができます。
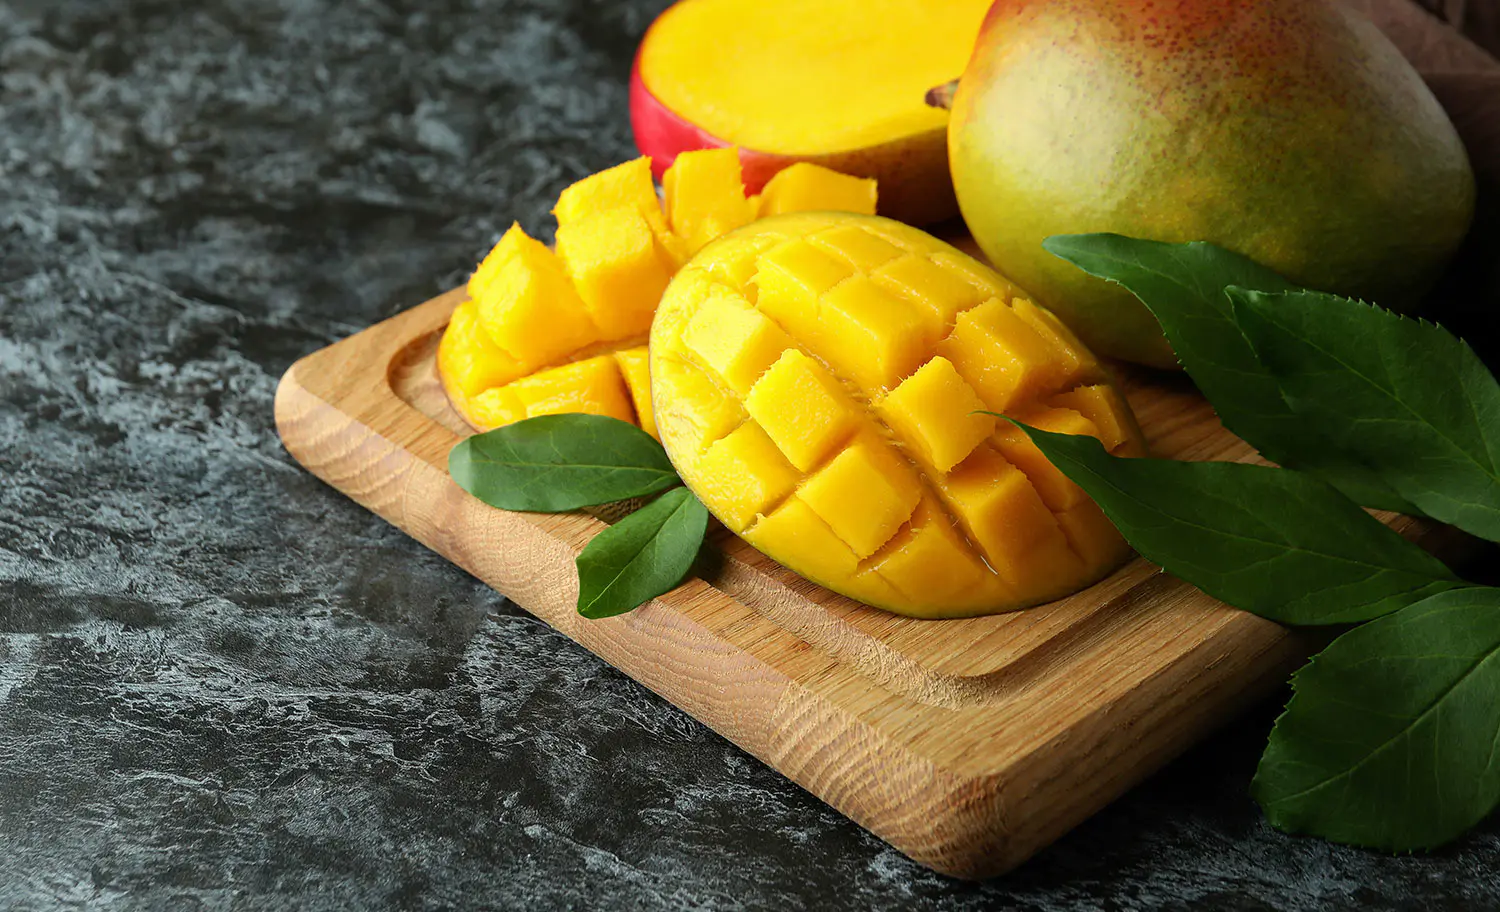
トロピカルフルーツ加工生産ラインの中心的な目的 A トロピカルフルーツ加工生産ライン は、マンゴー、パイナップル、パパイヤ、グアバ、パッション フルーツなどの生の果物を、ジュース、ピューレ、濃縮物、ドライ フルーツ、または缶詰セグメントなどの安定した市場対応製品に変換するように設計された機械の統合システムです。トロピカルフルーツは多くの場合非常に傷みやすく、季節限定で、主要消費市場から遠く離れた地域で栽培されているため、加工ラインは賞味期限を延ばし、収穫後の損失を減らし、輸送時間や腐敗のリスクのために生の果物を入手できない国際市場への輸出を可能にする上で重要な役割を果たしています。 単一の種類の果物用に構築された加工ラインとは異なり、季節の入手可能性により、年間を通じて異なる果物を切り替える必要があることが多いため、多くのトロピカル フルーツ施設はある程度の柔軟性を持って設計されています。加工の中核段階、関連する機器、さまざまなトロピカルフルーツの特定の取り扱い要件を理解することは、施設のオペレーターが無駄を最小限に抑え、一貫した製品品質を維持する効率的で適応性のある生産システムを設計するのに役立ちます。 トロピカルフルーツ加工ラインの主要な段階 具体的な装置は果物の種類や最終製品の形式によって異なりますが、ほとんどのトロピカルフルーツ加工ラインは、生の果物を洗浄、準備、加工、保存の各ステップに移すように設計された同様の一連の段階に従います。 受け取りと仕分け 入荷した果物は最初に検査および選別され、製品の品質を損なったり、バッチに腐敗微生物が混入したりする可能性のある、損傷したもの、熟していないもの、または熟しすぎたものを取り除きます。自動仕分けラインでは、表面の欠陥、サイズのばらつき、色の不一致を検出するために光学センサーが使用されることが多く、手動検査だけよりも迅速かつ一貫性のある仕分けが可能になります。 洗濯と掃除 果物は、土壌、残留農薬、表面微生物を除去するように設計された洗浄タンクまたはスプレーシステムを通過します。多くのラインでは、果物の皮むきや切断装置に進む前に、微生物の負荷を減らすために、この段階で塩素化またはオゾン水のすすぎが組み込まれています。 剥離、切断、穴あき この段階は果物の種類によって大きく異なります。通常、マンゴーにはその特定の形状に合わせて設計された種抜きおよび皮むき装置が必要ですが、パイナップルには芯抜きおよび殻除去機械が必要で、パパイヤには皮むきと同時に種子を除去する必要があります。ここでの機器の柔軟性は、多くの場合、複数品種の果物を処理する施設の全体的なライン効率の主要な要因となります。 パルプ化と精製 準備が完了すると、果物は果汁と果肉を種子、繊維、皮から分離するパルプ化機械に通されます。次に、精製業者は、パルプを徐々に細かいスクリーンに通すことで、パルプの質感を調整します。これは、滑らかで一貫した質感が重要な品質要件であるマンゴーピューレのような製品にとって特に重要です。 熱処理 低温殺菌または滅菌装置は、制御された熱を加えて有害な微生物を除去し、保管中に褐変、風味の劣化、または腐敗を引き起こす可能性のある酵素を不活化します。滅菌と無菌包装を組み合わせた無菌処理システムは、長距離輸出や賞味期限の延長を目的としたトロピカル フルーツ ピューレに使用されることが増えています。 包装と充填 最終製品は、バルク輸出用の無菌バッグインドラム、消費者向けジュース製品用の小売用カートン、または長期保存可能な果物セグメント用の缶など、対象市場に適した包装形式に充填されます。充填装置は、処理後の汚染を防ぐために、全体的に衛生的な状態を維持する必要があります。 果物の種類別の加工要件 さまざまなトロピカル フルーツには、その物理的構造と組成に基づいて、それぞれ異なる加工上の課題があります。以下の表は、商業規模で加工されるいくつかの一般的なトロピカル フルーツに関する重要な考慮事項をまとめています。 フルーツ キー処理の課題 一般的な最終製品 マンゴー 微精製が必要な繊維状パルプ ピューレ、濃縮物 パイナップル 難しいコアとシェルの除去 リング缶、ジュース パッションフルーツ 種子と果肉の分離 濃縮無菌パルプ パパイヤ 切断後の酵素による急速な褐変 ピューレ、乾燥スライス 特にパパイヤは酵素活性が高いため、切断後に迅速な処理が必要であり、果実が空気に長時間さらされると褐変や風味の変化を引き起こします。パパイヤを加工する施設では、色と風味の品質を維持するために、切断から熱処理までの時間を最小限に抑えることがよくあります。 柔軟なマルチフルーツラインのための機器の考慮事項 多くのトロピカル フルーツ加工業者は、季節の収穫サイクルに基づいて年間を通じて複数の種類の果物を処理するため、果物ごとに個別の専用ラインを構築するのではなく、機器の柔軟性を設計上の重要な考慮事項としています。 さまざまな果物の質感に対応する交換可能なスクリーンサイズを備えたモジュール式パルプ化および精製装置 さまざまな果物の形やサイズに対応できる調整可能な皮むきおよび切断ステーション 複数の包装形態に対応したクイックチェンジ充填装置 定置洗浄(CIP)システムにより、果物の種類を切り替える間に徹底的な洗浄を可能にし、フレーバーの相互汚染を防ぎます。 クリーンインプレイスシステムは、複数の果物を扱う施設にとって特に価値があります。これは、切り替えの合間に機器が完全に消毒されていない場合、ある果物の種類からの残留果肉または果汁が、処理される次のバッチの風味プロファイルに影響を与える可能性があるためです。これは、パッションフルーツ濃縮物のような繊細な風味の製品にとって、重大な品質管理問題となる可能性があります。 品質管理と食品安全への配慮 国内の規制要件と国際輸出基準の両方を満たすためには、生産ライン全体にわたる一貫した品質管理が不可欠です。通常、次の加工段階に進む前に、製品が仕様を満たしていることを確認するために、ラインに沿った複数のポイントでブリックスレベル(糖度)、pH、および色の測定が行われます。 国際市場に輸出する施設は、多くの場合、HACCP や ISO 22000 などの食品安全認証基準に準拠する必要があり、これには、低温殺菌または滅菌ステップがすべての生産バッチにわたって微生物の安全性を確保するために必要な温度と時間の組み合わせを一貫して達成していることを確認する熱処理検証など、プロセス全体にわたる文書化された管理ポイントが必要です。
連絡先の詳細
Production Address: 上海市奉賢区川南鳳公路9188号
Office Address: 上海市奉賢区茅園路260号ビル57号室603号室
TEL: 86-18221904658
E-mail: [email protected]
クイックリンク
カスタム見積もりをリクエストする 特別なものが必要ですか? 私たちがお手伝いします。