-
 Jul 09,2026
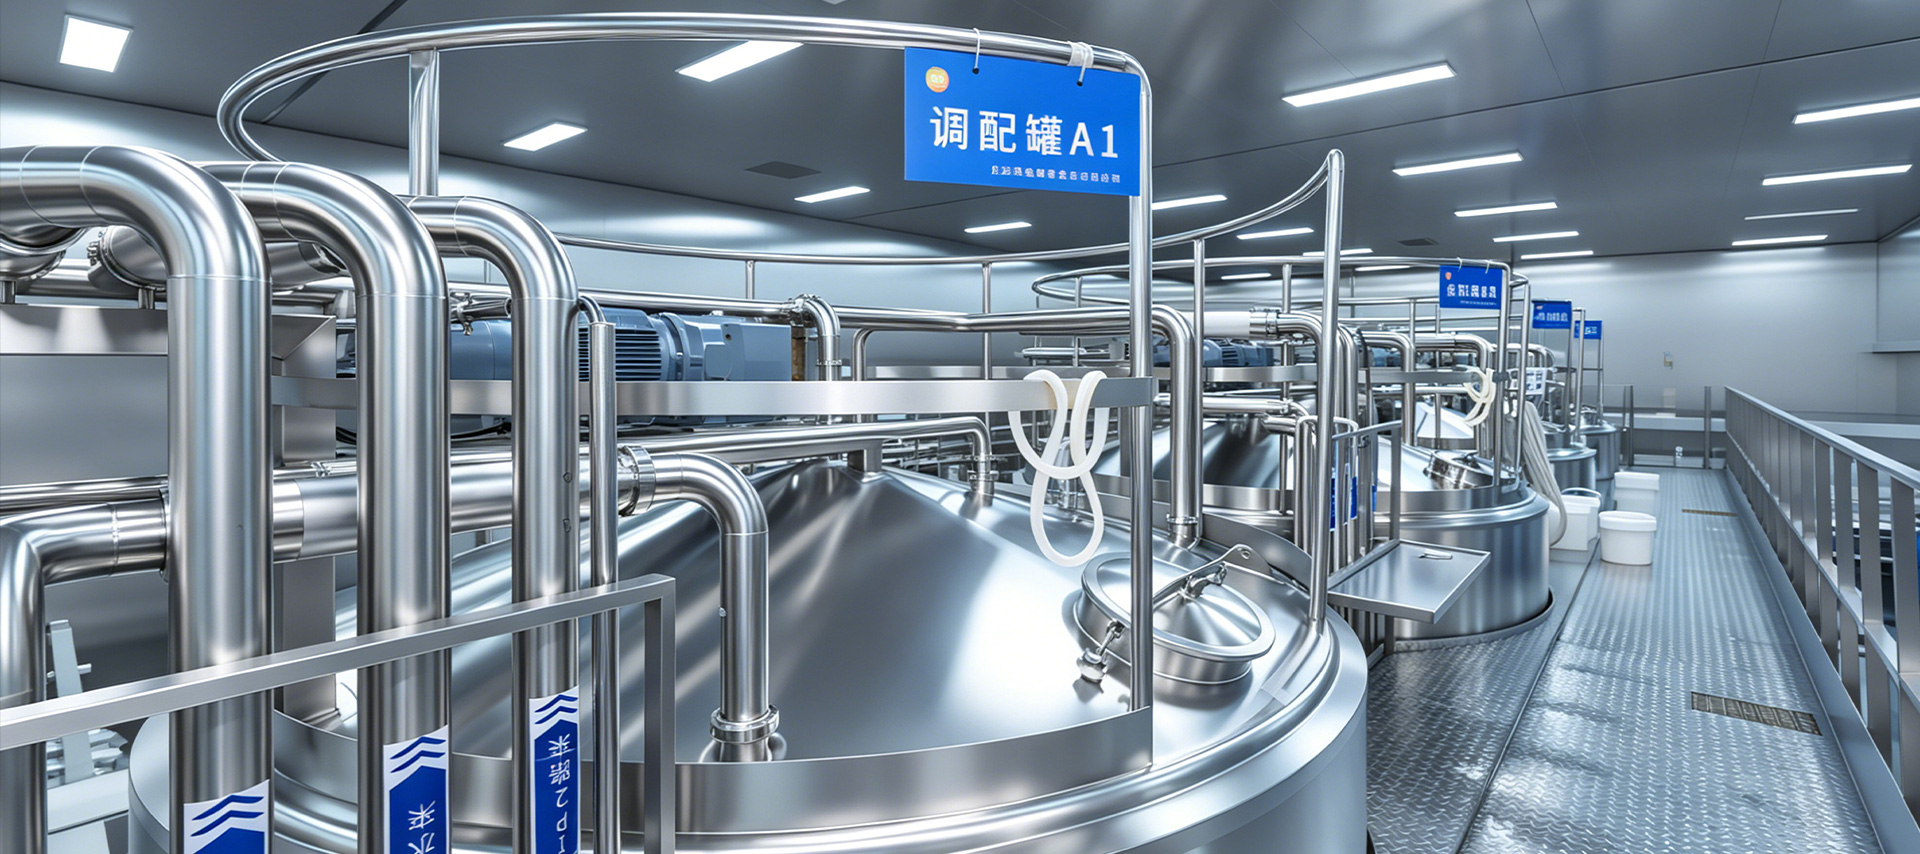
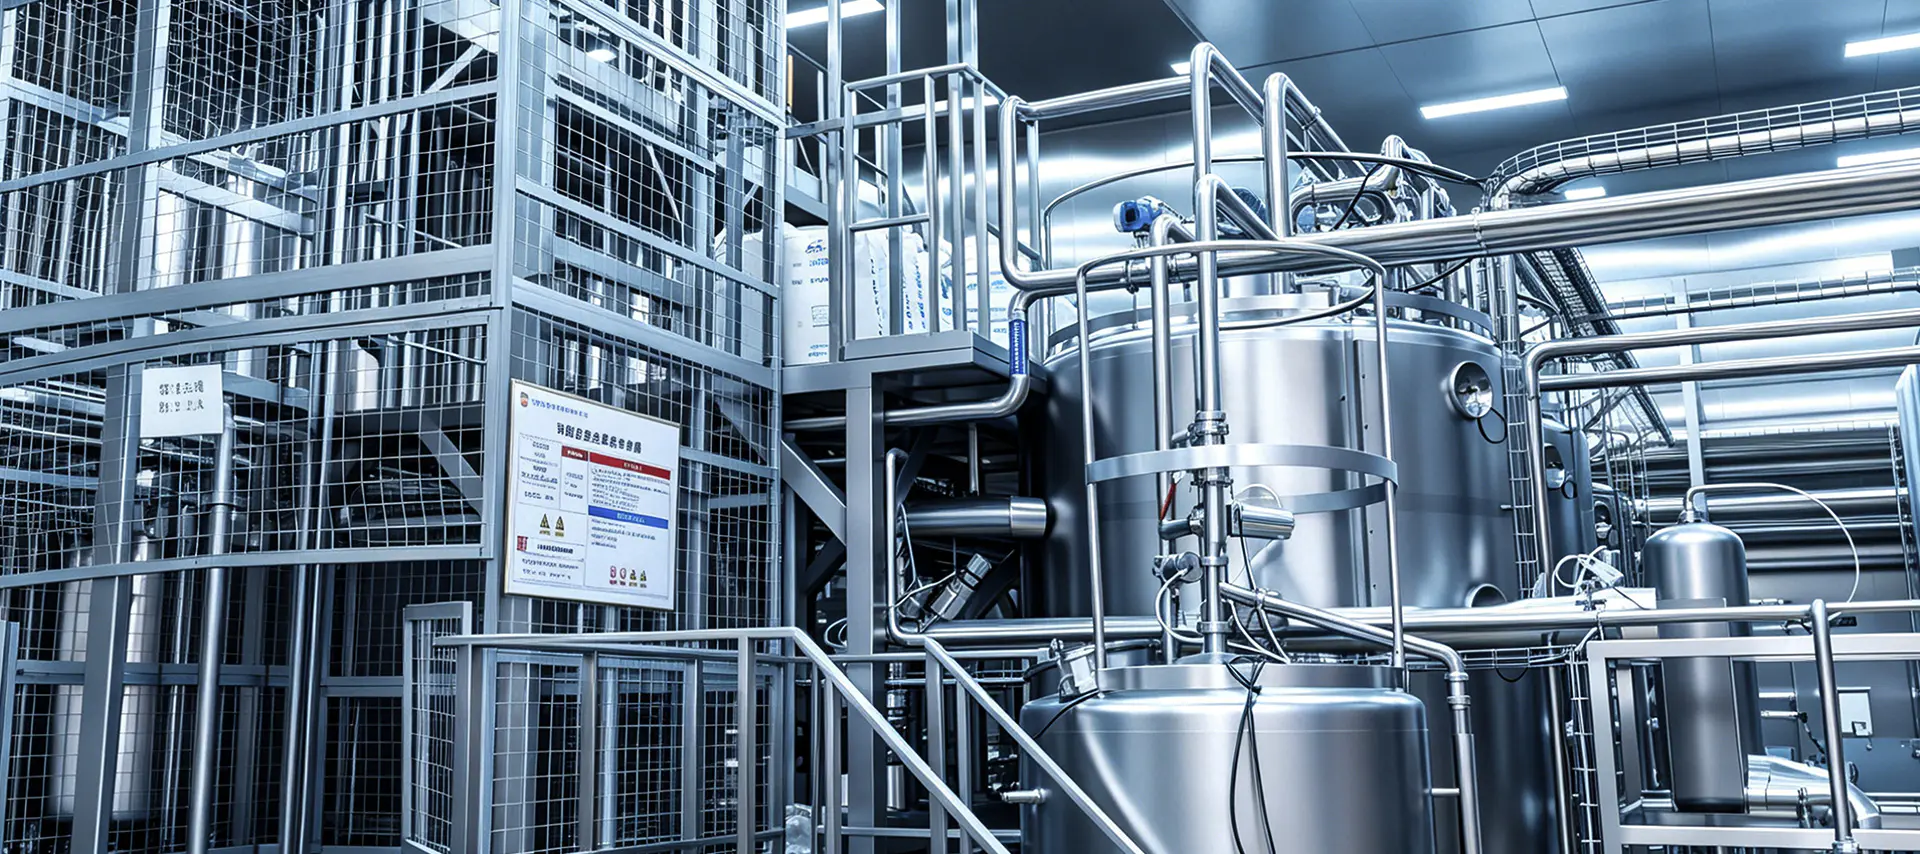
乳製品生産ラインの中核コンポーネントを理解する A 乳製品生産ライン 栄養品質と味を保ちながら、生乳を安全で保存可能な消費者製品に変えるように設計された、相互に接続された一連の加工段階が含まれます。生乳が施設に到着した瞬間から、最終製品が包装されて流通の準備が整う時点まで、各段階は正確な温度制御、タイミング、衛生基準に従って稼働し、生産されるすべてのバッチにわたって一貫した製品の安全性と品質を確保する必要があります。 現代の乳製品加工施設は通常、複数の専門生産ラインを 1 つの運用傘下に統合し、それぞれが特定の製品カテゴリーに合わせて最適化されています。このモジュール式アプローチにより、乳製品加工業者は、各製品に必要な個別の加工パラメーターを維持しながら、共有インフラストラクチャを使用して、UHT 牛乳、低温殺菌牛乳、ヨーグルトなどの複数の種類の製品を効率的に生産できます。 UHT牛乳生産ライン 超高温 (UHT) 処理では、牛乳を通常 135 ~ 150 度の温度で数秒間加熱し、腐敗の原因となる実質的にすべての微生物と胞子を効果的に除去します。この強力かつ短時間の熱処理と、処理後の再汚染を防ぐ無菌包装を組み合わせることで、UHT ミルクは冷蔵しなくても室温で数か月間保存安定性を保つことができます。 UHT プロセスは、滅菌段階全体を通じて正確な温度と流量の制御に大きく依存しています。わずかな逸脱でも適切な滅菌が達成できなかったり、過剰な熱にさらされてミルクの風味や栄養プロファイルが不必要に劣化したりする可能性があるためです。この感度のため、UHT ラインには、連続的な生産稼働全体にわたって一貫した処理条件を維持できる高度な自動制御システムが必要です。 低温殺菌牛乳生産ライン 低温殺菌では、UHT 処理よりも比較的低温の熱処理が使用され、通常、高温短時間殺菌として知られる方法で牛乳を摂氏約 72 度で約 15 秒間加熱します。この方法は、UHT 処理と比較して牛乳の自然な風味と栄養特性をより多く保持しながら、有害な病原体を効果的に除去しますが、得られる製品は継続的に冷蔵する必要があり、保存期間がかなり短くなります。 低温殺菌牛乳の生産ラインには通常、加熱段階とそれに続く冷却段階の両方で熱を効率的に伝達するプレート熱交換器システムが搭載されており、エネルギー消費を最小限に抑えながら、低温殺菌後の牛乳を急速に冷却して包装前に細菌の再増殖を防ぎます。 酪農場のミルクルーム ミルク室は、牛乳の収集地点またはその近くに位置する重要な第 1 段階の処理環境として機能します。ここでは、生乳が中央処理施設に輸送される前に、最初に冷却、濾過、保管されます。適切な牛乳室の設計と機器の選択は、生乳の品質に直接影響します。不適切な冷却速度や処理の遅延により、牛乳が正式な処理段階に到達する前に細菌の増殖が加速する可能性があるためです。 効果的なミルク室の運用には通常、搾乳後の短い時間枠内で摂氏 4 度未満に急速冷却することと、下流の生産プロセス全体に悪影響を与える可能性のある汚染を防ぐための定期的な機器の衛生管理が含まれます。牛乳室の条件によって、より広範な生産ラインに入る原材料の基準品質が確立されるため、この段階での信頼性の高い冷却および保管設備への投資は、加工チェーン全体に利益をもたらします。 ヨーグルト発酵生産ライン ヨーグルトの製造には、特定の細菌培養物が乳糖を乳酸に変換し、ヨーグルトに特有のピリッとした風味ととろみを与える制御された発酵段階が必要となるため、液体ミルクの加工と比較してさらに複雑な層が導入されます。この発酵プロセスでは、バッチごとに一貫した製品の食感と酸味を実現するために、正確な温度制御が必要であり、通常は摂氏約 42 ~ 45 度に維持され、発酵期間は慎重に監視されます。 発酵に続いて、ヨーグルトの製造ラインには通常、特定の製品配合に応じてオプションの均質化およびフレーバー添加のステップとともに、望ましい酸性度レベルに達したらさらなる細菌の活動を停止させるための冷却ステージが含まれます。これらの各段階で要求される精度により、自動監視システムは商業生産規模で一貫したヨーグルトの品質を維持するために特に価値があります。 主要な乳製品生産ラインのタイプの比較 以下の表は、主要な乳製品生産ライン タイプ全体における主要な処理の違いと一般的な保存期間の結果をまとめたものです。 生産ライン 処理温度 一般的な保存期間 UHTミルク 135 ~ 150 °C、数秒 数ヶ月、室温 低温殺菌牛乳 ~72℃、15秒 冷蔵で1~3週間 ヨーグルト 42~45℃で発酵 冷蔵で2~4週間 乳製品生産ラインへの投資を評価する際の重要な要素 新しいまたはアップグレードされた乳製品加工装置への投資を検討している施設は、選択したシステムが特定の生産目標に適合していることを確認するために、いくつかの運用要素を評価する必要があります。 生産能力要件 - 装置のスループットが現在および予想される将来の需要と一致していることを確認します。 製品範囲の柔軟性 — 大規模な設備変更なしでラインが複数の製品タイプに対応できるかどうかを検討します。 自動化および監視機能 - 継続的な生産稼働全体で一貫した品質をサポートする制御システムを評価します。 衛生設計基準 — 機器が乳製品加工に適用される食品の安全性と衛生要件を満たしていることを確認します。 エネルギー効率 — 長期的な運用コストに影響を与える熱回収とエネルギー消費の機能を評価します。 生産工程全体で一貫した品質を維持する どの特定の乳製品が製造されるかに関係なく、安全で高品質の乳製品を商業規模で生産するには、厳格な衛生プロトコルを維持し、すべての段階を通じて一貫したプロセス監視を行うことが依然として不可欠です。定期的な機器の洗浄と消毒は、継続的な温度と品質の監視と組み合わせることで、施設が潜在的な問題を早期に発見し、規制当局と消費者の両方が現代の乳製品加工業務に期待する一貫した製品基準を維持するのに役立ちます。
-
 Jul 03,2026
乳製品、ジュースと飲料、ビール醸造、化学、バイオテクノロジー産業における液体処理作業はすべて、次の生産段階に入る前に原材料、中間製品、または最終製品を一時的に保持し、混合するための信頼できる装置という共通のニーズを共有しています。単層貯蔵タンクはこの役割を効率的に果たし、より複雑なタンク設計に見られる断熱材やジャケットを必要としない施設に、簡単でコスト効率の高いソリューションを提供します。これらのタンクがどのように構築され、生産ラインのどこに適合するか、タンクの選択にどのような要因が影響するかを理解することは、施設管理者やプロセス エンジニアが情報に基づいて機器を決定するのに役立ちます。 単層貯蔵タンクとは何ですか? A 単層貯蔵タンク 二重ジャケットまたは三重層タンクに見られる、加熱、冷却、または断熱目的で使用される追加のジャケット層を持たない、通常はステンレス鋼で作られた単壁構造で構成されています。このシンプルな構造により、単層タンクは軽量になり、製造コストが低くなり、洗浄とメンテナンスが容易になり、同時に食品、飲料、および医薬品グレードの用途に必要な衛生基準を満たします。 これらのタンクは、保持期間中に正確な温度制御を必要としない液体材料の一時保管および混合に最も一般的に使用されます。これには、製造段階間の緩衝保管、成分の混合、包装前の完成品の保持、またはさらなる処理を待つ原材料の保管が含まれます。 単層タンクに依存する主要産業 単層貯蔵タンクは幅広い生産環境で使用されており、タンクの設計、容量、撹拌に対する要件はそれぞれわずかに異なります。 乳製品加工 乳製品施設では、単層タンクは、低温殺菌前の生乳の保管、加工ステップ間の標準化乳の保管、または包装前のフレーバーミルクやクリームなどの最終製品の緩衝によく使用されます。乳製品は汚染されやすいため、タンクの内部は細菌の増殖を最小限に抑え、洗浄を簡素化する滑らかで磨かれた表面を備えている必要があります。 ジュースおよび飲料の製造 ジュースおよび飲料メーカーは、濃縮液と水の混合、香味料と甘味料の混合、および瓶詰めまたは缶詰前の完成飲料の保管に単層タンクを使用します。バッチ全体に成分を均一に分散させるために、この段階で撹拌が必要になることがよくあります。 ビール醸造 ビール醸造所は一般に、温度制御がシステム内の他の場所で管理されるプロセスの段階で、ブライトビールタンク、貯水タンク、または麦汁と完成ビールの保持容器として単層タンクを使用します。これらのタンクは、液体が包装ラインに到達する前に複数の容器間を移動するという、醸造の柔軟な多段階の性質をサポートします。 化学およびバイオテクノロジーの応用 化学およびバイオテクノロジーの設定では、単層タンクは、製剤および生産プロセスで使用される試薬、中間溶液、または緩衝液の保持容器として機能します。特定の化学薬品では腐食やタンク表面との望ましくない反応を防ぐために特定の合金グレードが必要なため、これらの用途では多くの場合、厳密な材料適合性が要求されます。 建材とデザインの特徴 ほとんどの単層貯蔵タンクは 304 または 316 ステンレス鋼で作られており、腐食性化学薬品、高塩分製品、または厳しい医薬品要件を含む用途では 316 グレードが推奨されます。内面の仕上げは通常、マイクロメートル単位で測定される Ra 値を使用して指定され、仕上げが滑らかであればあるほど、製品残留物や細菌増殖のリスクが軽減されます。 タンクの上部は用途に応じて平ら、皿状、または円錐形になりますが、洗浄や製品の排出中に完全に排水できるように底部は傾斜していることがよくあります。標準付属品には、内部アクセス用の人道、視覚監視用の覗き窓、衛生的な入口と出口の接続、液体の追加または除去に伴う圧力変化を管理するための通気口が含まれています。 撹拌オプション: 混合ありまたは混合なし 単層タンクは、プロセスで積極的な混合が必要かどうかに応じて、撹拌機の有無に応じて構成できます。包装を待つ完成した低温殺菌牛乳など、均質な液体を保持または緩衝するためだけに使用されるタンクは、多くの場合、撹拌を必要としません。対照的に、成分の混合、粉末の溶解、または微粒子の懸濁液の維持に使用されるタンクには、通常、ミキサーが必要です。 一般的な撹拌機のタイプには、一般的なブレンディング用のトップマウント型プロペラミキサー、高粘度液体用のアンカー撹拌機、トップマウント型シャフトが実用的ではない大口径タンク用のサイドエントリーミキサーなどがあります。撹拌機の速度とブレードの設計の選択は、液体の粘度、必要な混合強度、およびプロセスで製品に過剰な空気や泡が混入する危険性があるかどうかによって決まります。 適切なタンク容量と構成の選択 タンクのサイズは、生産量、バッチ頻度、処理段階間に必要なバッファー時間に基づいて決定する必要があります。タンクのサイズが小さすぎるとボトルネックが生じて生産が遅くなる可能性があり、一方、タンクが大きすぎると資本コストと床面積の要件が増加しますが、それに見合った価値は追加されません。 アプリケーション 標準的な容量範囲 撹拌が必要です 生乳緩衝保管庫 1,000~20,000リットル オプション ジュースブレンド 500~10,000リットル 必須 明るいビールを保持 1,000~30,000リットル 通常は必要ありません 化学試薬保管庫 200~5,000リットル 配合による メンテナンスと衛生上の考慮事項 単層タンクは食品、飲料、バイオテクノロジーの用途で頻繁に使用されるため、衛生管理は継続的な運用の中心部分となります。多くのタンクは定置洗浄システムをサポートするように設計されており、手作業による分解を必要とせずに洗浄液と消毒液をタンクおよび関連配管を通して循環させます。タンク内に取り付けられたスプレー ボールが洗浄液を内面全体に分散させ、他の方法ではアクセスが難しい領域にも洗浄液を届けます。 ガスケット、バルブ、溶接継ぎ目を定期的に検査することで、漏れや汚染のリスクを防ぐことができます。医薬品や乳児用ミルク原料などの高度に規制された製品を扱う施設は、多くの場合、洗浄サイクルが一貫して微生物管理基準を満たしていることを確認するために、より厳格な検証プロトコルに従っています。 購入前に評価すべき重要な要素 適切な単層貯蔵タンクを選択するには、目的の用途に特有のいくつかの実際的な要素を比較検討する必要があります。 材料グレードが、保管する液体の化学的または生物学的適合性要件と一致していることを確認してください。 撹拌が必要かどうかを判断し、必要な場合は液体の粘度に応じて適切なミキサーのタイプとモーターのサイズを選択します。 タンクに適切な衛生付属品が含まれており、規制基準で要求されている場合は定置洗浄手順をサポートしていることを確認してください。 特に強化された基礎が必要な大型の垂直タンクの場合は、床面積と構造サポートの要件を評価します。 容量を選択するときは将来の生産の増加を考慮し、未使用のボリュームに大幅な過剰投資をせずにある程度の柔軟性を考慮します。 単層貯蔵タンクは、コストや断熱ジャケットの複雑さを追加することなく、信頼性の高い保持能力と混合能力を必要とする施設にとって、依然として実用的で多用途の選択肢です。タンクの材質、構成、撹拌、および容量を乳製品、飲料、醸造、化学、またはバイオテクノロジープロセスの特定の需要に注意深く適合させることにより、施設管理者は、実際の生産ニーズに比例した設備投資を維持しながら、信頼性の高いパフォーマンスを達成できます。
-
 Jun 23,2026
茶飲料加工生産ラインの全容を理解する 茶飲料の商業生産には、ポットでお茶を淹れてボトルに密封するだけではありません。完全に統合された茶飲料加工生産ラインは、正確な原料処理、熱処理、無菌充填、自動包装を組み合わせた連続的な高生産システムです。最終製品がそのまま飲める (RTD) 緑茶、ミルク入り紅茶、ハーブ煎じ薬のいずれであっても、基礎となる生産ロジックは構造化された一連の操作に従います。各段階を理解することで、メーカーは効率のギャップを特定し、食品安全コンプライアンスを確保し、製品の品質を犠牲にすることなく生産量を拡大することができます。 原料の受け入れと前処理 すべての生産は原材料の摂取から始まります。乾燥茶葉、植物抽出物、甘味料、添加物、水が受け取られ、確立された品質規格に照らして検査されます。ルーズリーフの入力の場合、材料が処理床に入る前に、水分含有量、粒子サイズ、および微生物負荷が評価されます。水処理も同様に重要であり、水道水や井戸水は逆浸透(RO)濾過と脱イオンによって精製し、味や安定性を変える塩素、重金属、溶解固形物を除去する必要があります。 乾燥原料は通常、凝集や汚染を防ぐために、温度管理されたサイロまたは密閉された容器に保管されます。濃縮植物抽出物や香料などの液体成分は、撹拌システムを備えたステンレス鋼タンクに保管されます。前処理段階では下流のすべての品質ベースラインが設定され、適切に管理されたラインではサプライヤーの認定と受入検査が交渉の余地のないステップとなります。 抽出と醸造 抽出段階では、生の茶原料が濃縮された液体ベースに変換されます。工業用茶抽出システムは通常、熱水抽出と水出し抽出の 2 つのカテゴリに分類されます。熱水抽出では、茶の種類に応じて 75°C ~ 95°C の範囲の温度を使用して、制御された接触時間内でカテキン、カフェイン、テアニン、芳香族化合物を溶解します。水出しシステムは 20°C 未満の温度で長期間動作し、苦味が低く、より滑らかな風味プロファイルを生成しますが、より長いサイクル時間とより大きなタンク容量が必要です。 主要な抽出パラメータ 以下の表は、連続熱抽出システムにおける一般的なお茶の種類の標準動作範囲をまとめたものです。 お茶の種類 抽出温度 (°C) 接触時間(分) お茶と水の比率 緑茶 75–80 3~6 1:80 ~ 1:100 紅茶 88–95 4~8 1:60 ~ 1:80 ウーロン茶 82–88 4~7 1:70 ~ 1:90 ハーブ注入 90–95 5~10 1:50 ~ 1:70 抽出後、液体は濾過段階を通過し、使用済みの葉と浮遊固体が除去されます。連続ベルトプレス、遠心分離機、またはプレートアンドフレームフィルターが一般的に使用され、その後に二次精密濾過膜を使用して、市販のボトル入りお茶に期待される透明度を実現します。 混合、標準化、配合調整 ベースの茶液が準備されると、混合タンクに入り、製品の配合に従って甘味料、酸、安定剤、ビタミン、またはフレーバーが追加されます。自動添加システムは流量計とロードセルを使用して、各成分が厳しい許容範囲内で確実に添加されるようにします。ミルク ティーのバリエーションでは、脂肪を含む乳製品または植物ベースの成分を液体マトリックス全体に均一に分散させるために乳化装置が使用されます。 標準化には、目標の官能プロファイルを満たすようにブリックス (糖分)、pH、およびブリックスと酸の比を調整することが含まれます。インライン屈折計と pH センサーは制御システムにリアルタイムのフィードバックを提供し、製品が熱処理に移る前に自動補正を可能にします。この段階では、バッチ間の一貫性作業の多くが行われ、フォーミュラ チームと生産オペレーターの間の緊密な調整が必要です。 熱処理: 低温殺菌と UHT 熱処理は、茶飲料加工生産ライン全体において最も重要な食品安全ステップです。包装形式と希望の保存期間に応じて、次の 2 つの主な方法が使用されます。 HTST殺菌(高温短時間): プレート式熱交換器を用いて約85~95℃まで15~30秒加熱し、急冷します。この方法は、ホットフィルガラスボトルやアルミニウムキャップ付きの PET 容器に適しており、周囲温度で 6 ~ 12 か月の保存寿命を実現します。 UHT処理(超高温): 製品は 2 ~ 6 秒間で 130 ~ 145°C に達し、すべての栄養微生物とほとんどの胞子を除去します。 UHT 処理は無菌充填システムと組み合わせることで、冷蔵なしで 12 ~ 18 か月の長期保存期間を実現し、テトラパックのカートンや無菌 PET フォーマットに最適です。 これら 2 つの方法の選択は、設備投資だけでなく、最終製品の風味プロファイルにも影響します。 UHT 処理されたお茶は、高温でのメイラード反応により調理された香りが発生することが多く、これは配合調整またはフレーバーマスキング剤によって管理する必要があります。 充填およびシールシステム 充填段階では、熱処理中に確立された無菌性を維持する必要があります。業界では 3 つの充填アプローチが標準です。 ホットフィル: 製品は、85 ~ 90°C であらかじめ成形された PET またはガラス容器に直接充填されます。残留熱により容器のヘッドスペースが滅菌されます。密封後、容器を短時間逆さにしてキャップ内部を滅菌し、冷却トンネルを通過させます。このシステムは設備コストが低くなりますが、熱収縮の影響により容器の設計が制限されます。 トンネル低温殺菌によるコールドフィル: 製品は冷却された状態で密閉容器に充填され、トンネル殺菌装置を通過します。この方法では、より柔軟なコンテナ形状が可能になりますが、エネルギーコストと床面積の要件が追加されます。 無菌充填: 容器と蓋は過酸化水素または UV 処理を使用して個別に滅菌され、充填はクラス 100 のクリーンルーム環境で行われます。これは最も資本集約的なオプションですが、最高の製品安定性と最も幅広いパッケージ形式の互換性を実現します。 充填量の精度はインライン重量チェッカーまたは流量計によって監視され、自動排除システムにより充填不足または充填過多の容器がシーリングユニットに到達する前に除去されます。 ラベル付け、コーディング、二次包装 密封後、容器はラベル貼付機の中を移動し、感圧ラベル、シュリンクスリーブラベル、または接着剤貼付ラベルが正確に位置合わせされて貼り付けられます。高速インクジェットまたはレーザー コーダーは、ロット番号、製造日、賞味期限を容器やキャップに直接印刷します。画像検査システムは、容器が二次包装に進む前に、ラベルの欠落、貼り付けの偏り、および判読不能なコードがないかをチェックします。 二次包装には、個々の容器をマルチパックにまとめたり、カートンに入れたり、シュリンクフィルムで包んだりすることが含まれます。自動化されたケースエレクター、製品コンベア、およびケースパッカーは、上流の充填システムと同期した速度で出荷用ケースを形成および充填します。パレタイジング ロボットは、積荷の安定性と倉庫の積み重ね効率を最適化する、事前にプログラムされたパターンに従ってケースをパレットに積み重ねます。 ライン全体にわたる品質管理の統合 モダン 茶飲料加工生産ライン ライン終了検査のみに依存するのではなく、あらゆる段階に品質管理を組み込みます。重要な管理ポイントには、抽出の温度と時間、濾過後の濁度、混合ブリックスと pH、熱プロセス致死性 (F 値または同等の対数減少)、充填重量、およびシールの完全性が含まれます。これらの各パラメーターは SCADA または PLC システムによって記録され、バッチのトレーサビリティの目的で保存されます。 官能評価パネルは、標準化されたプロトコルを使用して、各製造バッチの味、色、香りを評価します。保管されたサンプルの微生物検査により、製品が倉庫から出荷される前に無菌であることが確認されます。輸出市場の場合、追加のコンプライアンスチェックでは、重金属の制限、投入茶中の農薬残留レベル、および包装の移行テストが対象となります。 自動化とライン統合に関する考慮事項 茶飲料製造施設のライン効率は、個々の機械の速度だけでなく、各段階がどの程度統合されているかによって決まります。抽出と充填の間にバッファタンクがあり、上流の遅延を防ぎます。自動化された CIP (定置洗浄) システムは、生産の合間に苛性アルカリ、酸、リンスのシーケンスを通じて処理パイプワークを循環させ、ダウンタイムを最小限に抑え、相互汚染のリスクを軽減します。 OEE (総合機器効率) 追跡により、運用チームは可用性の損失、速度の損失、品質の損失を個別に定量化し、広範な容量のアップグレードではなく、的を絞った改善アクションを可能にします。 プロジェクト設計段階の早い段階で熱処理、充填技術、コンテナ形式の適切な組み合わせを選択することで、後から費用のかかる改修を回避できます。 1 時間あたり 5,000 ボトルから 30,000 ボトルまで生産規模を拡大するメーカーは、機器のサイジングの課題だけでなく、CIP シーケンス、ユーティリティ供給、品質システム文書の変更にも直面しています。生産ラインを最初から統合システムとして計画することが、持続可能なスケールアップと事後的な問題解決を分けるものです。
-
 Jun 17,2026
ベリーピューレ加工生産ラインの主要な段階 A ベリーピューレ生産ライン は、生の果物を一連の機械的および熱的処理ステップを経て、ジュース、ヨーグルト、ジャム、ベーカリーの詰め物、または濃縮飲料での使用に適した滑らかで保存安定性の高いピューレを製造します。一般的な流れは、選別と洗浄から粉砕とパルプ化を経て、種子と皮を除去する精製段階に進み、その後低温殺菌して最終的に保管または輸送用コンテナに充填します。この一連の各段階は、最終製品の食感、色の保持性、微生物の安全性に直接影響します。そのため、各段階での機器の選択は、加工されるベリー品種の特定の特性に適合する必要があります。 ベリーは、水分含有量が高く、皮の構造が繊細で、多くの場合、果肉全体に埋め込まれた小さな種子があり、利用可能な果肉を過度に失うことなく分離する必要があるため、硬い果物と比較して独特の加工上の課題があります。ベリーを効率的に処理できない可能性のある一般的な果物加工装置に依存するのではなく、適切に設計された生産ラインが各段階でこれらの特性を考慮します。 生の果実の選別、洗浄、準備 ベリーピューレラインの最初の段階では、洗浄を開始する前に損傷した果実、茎、葉、異物を除去する必要があります。これは、汚染または腐敗した果実を処理すると、下流のバッチ全体が損なわれる可能性があるためです。色や表面の欠陥を検出するためにカメラと、場合によっては近赤外線センサーを使用する光学式選別機は、手作業による検査のみよりもはるかに迅速かつ一貫してカビ、未熟な果物、または異物を識別できるため、大規模な生産ラインでますます一般的になってきています。 選別後、ベリーは通常、繊細な果物を傷つけることなく汚れや表面の残留物を取り除くように設計されたバブルまたはスプレー洗浄システムを通過します。バブルウォッシャーは、上昇する気泡を使用してウォーターバス内で果物を穏やかに撹拌します。一般に、ウォータージェットの直接衝撃によって損傷を受ける可能性があるラズベリーやブラックベリーのような柔らかいベリーには、高圧スプレーシステムよりもこの方法が好まれます。 粉砕・酵素処理・精製 洗浄されたベリーは、粉砕および果肉化の段階に進み、そこで機械式ビーターまたは粉砕ローラーが果物を粗いマッシュに砕きます。この生のマッシュにはまだ種子、皮の破片が含まれており、場合によってはピューレが最終的な滑らかな粘稠度に達する前に除去する必要がある茎も含まれています。 ペクチナーゼ酵素処理 多くのベリー品種、特にイチゴやブルーベリーにはペクチンが含まれており、これによりマッシュが濃くなり、精製中に種子と皮を効率的に分離することが難しくなります。この段階でペクチナーゼ酵素を添加すると、ペクチン構造が破壊され、粘度が低下し、その後の精製ステップでのジュースとパルプの収率が向上します。不十分な処理や過剰な処理は最終的なピューレの質感や色の安定性に影響を与える可能性があるため、酵素の投与量と反応時間は慎重に制御する必要があります。 石除去および種取り装置 酵素処理後、マッシュはパドルフィニッシャーまたはスクリュープレスと呼ばれる精製機を通過し、果肉を穴あきスクリーンに強制的に通過させ、種子、皮の破片、残りの茎は分離され、別々に排出されます。スクリーンのメッシュ サイズは、希望する最終的な質感に基づいて選択されます。スクリーンを細かくすると、全体の収量がわずかに低下しますが、より滑らかなピューレが生成されます。これは、より厳しいメッシュ設定では、使用可能なパルプの一部が種子や皮の廃棄物と一緒に必然的に排出されるためです。 低温殺菌と無菌充填法の比較 熱処理は、保存中にピューレの色や風味を劣化させ続ける腐敗微生物や酵素を不活性化するために必要です。選択した方法は、保存期間と生産ラインに必要な設備投資の両方に影響します。 方法 典型的な温度 賞味期限への影響 HTST殺菌 85°C ~ 95°C、短時間保持 冷蔵保管、数週間から数か月 無菌処理 90℃~110℃、超短時間ホールド 常温保存、最長 12 か月 ホットフィル 充填時85℃~90℃ 常温保存、数ヶ月 無菌処理では、再汚染を防ぐために熱処理後にピューレを急速に冷却し、完全に密閉された無菌環境内で事前に滅菌したパッケージに充填する必要があるため、より高い設備投資が必要になります。この方法は、常温保存期間が延長されることで物流が簡素化され、コールド チェーンの輸送と保管の必要性が軽減されるため、大量の産業顧客に供給する大規模な事業で一般的に好まれます。 さまざまなベリーの種類に応じた機器の考慮事項 ベリーの品種が異なると、効率的に処理するために機器設定の調整が必要になり、場合によってはまったく異なる機械構成が必要になります。比較的大きなサイズで果肉が柔らかいイチゴは、種子の過剰な断片化を避けるために、クリアランスを広く設定した穏やかな粉砕ローラーを必要とします。種子があまりにも激しく粉砕されると、最終ピューレに苦味が混入する可能性があります。ブルーベリーは、サイズが小さく、皮が硬いため、多くの場合、最初の粉砕段階をより細かくする必要がありますが、種子が十分に小さいため、完全に除去することが最終製品の食感にとってそれほど重要ではないため、あまり積極的な精製を必要としない利点があります。 ラズベリーとブラックベリーには、小さくて硬い種子が多数含まれており、適切にろ過しないと口当たりに悪影響を与える可能性があるため、慎重に種子を分離する必要があります。 イチゴは果肉が柔らかく、傷や急速な酸化を受けやすいため、ライン全体でより穏やかな機械的取り扱いが必要です。 クランベリーは硬く、酸性が高いため、効率的に果肉化する前に、皮を柔らかくするために長時間の粉砕または蒸しの前処理ステップが必要になることがよくあります。 ブルーベリーは、アントシアニン色素が酸化しやすく、金属加工表面に長時間さらされると影響を受けやすいため、色を保護するように取り扱うと効果的です。 衛生基準と食品安全基準の維持 ベリーピューレの生産ラインは、最初から洗浄と衛生管理を念頭に置いて設計する必要があります。装置の隙間に残った果肉の残留物が、生産の合間にすぐにカビや細菌の温床になる可能性があるためです。ライン全体のステンレス鋼構造と、ねじ付きパイプ接続ではなく衛生的なトリクランプ継手との組み合わせにより、バッチ間の分解と洗浄が大幅に迅速かつ徹底的になります。多くの施設では、完全な手作業による分解を必要とせずにラインの密閉されたセクションに洗浄液と消毒液を循環させる定置洗浄システムを導入しており、労働時間と手の届きにくいエリアでの洗浄が不完全になるリスクの両方を削減します。 原材料と完成したピューレのバッチの両方を定期的に微生物検査し、文書化された洗浄スケジュールと組み合わせることで、HACCP や BRC などの食品安全認証への準拠がサポートされます。これらの認証は、特定のサプライヤーからピューレを調達することに同意する前に、多くの商業バイヤーが要求しています。 収量の最大化と廃棄物の削減 精製段階での廃棄物を最小限に抑えながら、利用可能なピューレの収量を最大化するには、スクリーンメッシュの選択、酵素の投与量、および望ましい最終テクスチャー仕様に対して機械の処理速度のバランスをとる必要があります。精製装置の稼働が速すぎると、使用可能な過剰なパルプが種や皮の排出流に閉じ込められたままになる可能性があり、稼働が遅すぎると、収率がさらに向上するわけではなく、全体の生産能力が低下します。多くの施設では、種子と皮の副産物の流れを定期的にサンプリングして分析し、収量損失が許容範囲内にとどまっていることを確認し、損失が増加傾向にある場合にはスクリーンサイズや酵素処理時間を調整しています。 種子や皮を含む精製段階からの副産物の流れは、一部の加工業者によってフルーツファイバーサプリメントや天然着色料抽出物などの二次製品に再利用されるケースが増えており、以前は廃棄物処理コストであったものが、事業の追加収入源に変わっています。
-
 Jun 11,2026
大規模な乳製品ステーションや牛乳加工工場の場合、生乳の品質は牛群だけで決まるわけではありません。搾乳と加工の間の時間に何が起こるかによっても同様に決まります。温度管理、衛生的な保管条件、保持中の一貫した撹拌はすべて、最終的に消費者に届く牛乳の細菌数、脂肪球の安定性、および感覚特性に直接影響します。大型の屋外牛乳貯蔵タンクは、この重要な期間を管理するインフラストラクチャの中心部分であり、タンクを正しく選択、設置、運用することは、乳製品施設管理者が行う最も重要な決定の 1 つです。 この記事では、詳細かつ実践的な検証を提供します。 大型屋外牛乳貯蔵タンク − 設計上の特徴、主要なコンポーネント、サイジングの考慮事項、運用要件、食品や医薬品の液体の保管など、乳製品以外の用途への適合性。 屋外設置に特定の設計基準が必要な理由 温度管理された加工ホール内に設置された屋内サイロタンクとは異なり、屋外牛乳貯蔵タンクは、直射日光、周囲温度の変動、降雨、風、また気候によっては霜や極度の暑さにさらされます。これらの環境ストレスにより、同じ容量の屋内同等品の設計要件よりも大幅に厳しい設計要件が課されます。 屋外ミルク貯蔵タンクの外殻は食品グレードの 304 または 316L ステンレス鋼で製造されており、細菌の付着を最小限に抑え、効果的な洗浄を容易にするために内面は研磨されています (通常 Ra ≤ 0.8 µm)。内殻と外殻の間に、通常厚さ 100 ~ 150 mm の高密度ポリウレタンフォーム断熱材が圧力下で注入され、シームレスで空隙のない断熱層が形成されます。この断熱層のおかげで、周囲温度が 35°C を超えた場合でも、コンプレッサーを継続的に動作させなくても、タンクはミルクの温度を 4°C 以下に維持できます。 外部クラッディングは通常、マットまたはブラッシュ仕上げのステンレス鋼の外皮、または太陽熱負荷を反射するアルミメッキのパネルです。紫外線強度が高い地域では、冷凍システムへの熱負担を軽減するために、追加の反射コーティングやサンシェードがタンク ドームの上に設置されることがあります。レッグサポートとベースフレームは屋外の地面に固定するように設計されており、基礎レベルでの排水と害虫の排除を備えています。 コアコンポーネントとその機能 適切に仕様化された大型の屋外牛乳貯蔵タンクには、牛乳の品質を維持し、安全な操作を可能にし、規制順守をサポートするために連携する複数のシステムが統合されています。以下のコンポーネントは産業グレードのユニットに標準装備されています。 冷凍・冷却システム 冷却システムは、タンク内壁の外面に直接溶接された蒸発器コイルで構成されており、直接膨張 (DX) または直接冷却として知られる設計です。冷媒はこれらのコイルの中を循環し、ミルクから熱を吸収して急速に冷やします。コンプレッサーユニットとコンデンサーは、タンクに隣接するプラットフォームまたはタンク横のスキッドに別々に取り付けられます。非常に大きなタンク (50,000 リットル以上) の場合、DX システムの代わりにグリコールベースの間接冷却回路が使用されることがあります。これは、1 台のチラーで複数のタンクに対応でき、コイル漏れが発生した場合の冷媒汚染のリスクを軽減できるためです。 撹拌システム 牛乳は均質な液体ではありません。脂肪球は水相より密度が低く、牛乳をそのまま放置すると 30 ~ 60 分以内にクリーム状になります。撹拌システムはこの分離を防止し、タンク容積全体にわたって均一な温度分布を保証します。ほとんどの大型屋外タンクでは、タンクの直径に合わせたサイズのステンレス鋼パドルまたはプロペラ羽根車を備えた、上部または側面の人道を通して取り付けられた低せん断電動撹拌機が使用されています。撹拌速度は通常 10 ~ 30 RPM で、均一性を維持するには十分に速く、脂肪球の損傷や酸化や異臭の発生を促進する空気の混入を避けるには十分に遅くします。 CIP洗浄システム 統合された定置洗浄 (CIP) 洗浄システムにより、タンク ドーム内に取り付けられた自動スプレー ボールまたはロータリー ジェット ヘッドを使用して、分解することなくタンク内部の洗浄と消毒が可能になります。牛乳貯蔵タンクの標準的な CIP サイクルには、残留牛乳を洗い流すための冷水での事前すすぎ、タンパク質と脂肪の沈着物を除去するためのアルカリ洗浄 (通常 1 ~ 2% NaOH 溶液、70 ~ 75°C)、中間すすぎ、ミネラルスケールを溶解するための酸洗浄 (0.5 ~ 1% 硝酸またはリン酸)、および最終の消毒すすぎが含まれます。通常、サイクル全体には 45 ~ 90 分かかり、自動バルブシーケンスとすすぎ水の導電率検証を備えた PLC ベースの CIP コントローラーによって制御されます。 温度表示および監視機器 牛乳の保管温度は、食品安全法と乳製品業界の基準の両方において重要な管理点です。大型の屋外タンクには、タンク内の複数の高さ (通常は底部、中間レベル、上部近く) に PT100 測温抵抗体 (RTD) が取り付けられており、全容積全体にわたって均一な冷却が行われていることを確認します。デジタル温度ディスプレイはタンク外部のオペレーターの目の高さに取り付けられており、最新の設備では、温度データが中央の SCADA または農場管理システムにリアルタイムで送信されます。高温警報リレーは、牛乳の温度が事前に設定されたしきい値 (通常 6°C) を超えた場合に音声および視覚的な警報を発し、製品の安全性が損なわれる前にオペレーターが介入できるようにします。 液面計とサイトグラス 正確な液面監視は、操作機能と安全機能の両方に役立ちます。外部に取り付けられたフロート型または圧力ベースのレベルトランスミッタは、オペレータパネル上で連続的な体積の読み取り値を提供します。これらの機器は特定のタンク形状に合わせて校正され、満杯パーセントと絶対容量 (リットル) の両方でデータを出力します。タンクの外側に段階的なマークが付いたステンレス鋼の覗き窓チューブにより、レベルの読み取り値を直接視覚的にクロスチェックすることができ、牛乳の摂取または移送作業中に特に役立ちます。一部の設備には、過充填や流出を防止するための高レベル警報も組み込まれています。 照明とアクセスの規定 内部 LED 照明は上部ドームを通して取り付けられており、検査、サンプリング、またはメンテナンス中にタンク内部を照らします。ライトは湿気に耐えるように IP68 規格に準拠して密閉されており、通常はミルク表面の局所的な加熱を避けるために低発熱 LED ユニットです。内部へのアクセスは、手動検査または CIP スプレー ヘッドの取り付けのために開くことができる、ヒンジ付きのガスケットで密閉されたカバーが取り付けられたトップエントリーの人道 (大型タンクでは通常直径 500 mm) を通じて行われます。高さ 3 メートルを超えるタンクには、固定式または伸縮式の内部はしごを設置することもできます。 容量の選択とサイジングのガイドライン 適切なタンク容量の選択は、毎日の牛乳摂取量、収集頻度、処理スケジュールに応じて決まります。実際的なルールとして、収集の遅延、処理ラインのダウンタイム、またはタンカーのスケジュールの混乱に対するバッファーを提供するために、保管容量はピーク時の受け入れ量の少なくとも 24 時間をカバーする必要があります。複数の農場から牛乳を集約する大規模な収集ステーションでは、週末や休日の処理ギャップに対応するために 48 時間の保管容量が指定されることがよくあります。 施設規模 1日の摂取量 推奨タンク容量 一般的な構成 中型乳製品ステーション 10,000~20,000L/日 20,000~30,000L 1 ~ 2 タンク 大規模な収集センター 30,000~60,000L/日 50,000~100,000L 2~3 タンク 工業用加工工場 100,000L/日 合計200,000~500,000L バッテリー内の複数のタンク 非常に大きなタンクを 1 つ設置するのではなく、中容量のタンクを複数設置すると、運用上の利点が得られます。1 つのタンクを洗浄やメンテナンスのためにオフラインにして、他のタンクは稼働したままにすることができ、さまざまな農場または品質グレードから入ってくる牛乳をトレーサビリティの目的で個別に保管できます。 乳製品以外の用途: 食品および医薬品の液体保管 牛乳の貯蔵が主な用途ですが、大型屋外牛乳貯蔵タンクの設計原則 (衛生的なステンレス鋼構造、断熱シェル、CIP 適合性、正確な温度制御) により、食品業界や製薬業界の他のさまざまな液体貯蔵用途にも同様に適しています。フルーツジュース、液卵、食用油、シロップ、または医薬品中間体を処理する施設では、多くの場合、ガスケットの材質、撹拌機の設計、または温度設定範囲に若干の変更を加えた構造的に同一のタンクが使用されます。 主要な業界横断的なアプリケーションには次のものがあります。 ブレンドまたは瓶詰め前の冷蔵ジュースおよび濃縮飲料の保管 製菓・製パン工場の液糖およびグルコースシロップ保持タンク 製薬およびバイオテクノロジー施設における発酵ブロスまたは培地の保管 卵加工工場での破砕と低温殺菌の間の生卵液を 2 ~ 4°C で保管 酸化を防ぐための窒素ブランケットを備えた食用油バッファー保管庫 非乳製品用途用のタンクを指定する場合、ガスケットとシールの材質が保管する特定の液体と適合することを確認することが重要です。酸性または溶剤を含む製品には、標準的な乳製品グレードのシリコーンの代わりにフルオロシリコーンまたは EPDM シールが必要になる場合があります。濃厚なシロップや濃縮フルーツピューレなどの粘性のある製品の場合は、撹拌機のトルク仕様を増やす必要がある場合もあります。 長期的なパフォーマンスのための運用上のベスト プラクティス 大型の屋外牛乳貯蔵タンクの耐用年数は、タンクがどれだけ一貫して維持されるかによって大きく左右されます。 CIP サイクルはタンクを空にするたびに実行する必要があります。洗浄サイクルを省略したり短縮したりすると、タンク表面にバイオフィルムが形成され、バイオフィルムを除去するのが徐々に困難になり、最終的には牛乳の品質が低下します。 CIP 化学物質の濃度と温度は、注入ポンプの設定だけから推測するのではなく、滴定または導電率試験によって検証する必要があります。 冷凍システムのメンテナンスも同様に重要です。屋外設置の凝縮器コイルには塵、昆虫、破片が蓄積し、熱交換効率が低下し、コンプレッサーの稼働時間が長くなります。毎月の目視検査と凝縮器フィンの圧縮空気洗浄を、四半期ごとの冷媒充填チェックと毎年のコンプレッサー オイル分析と組み合わせることで、機器の寿命が大幅に延長され、エネルギー消費が削減されます。温度レコーダーの校正は、記録された温度データが食品安全監査に対して法的に弁護できるものであることを保証するために、認定された基準温度計に対して少なくとも年に一度実行する必要があります。 最後に、特に腐食性の土壌や季節性の凍上がある地域では、タンクの基礎と支持構造の腐食、沈下、亀裂がないか毎年検査する必要があります。タンクのレベルが数度でもずれると、撹拌機のベアリング負荷、液面センサーの精度、CIP 中の完全な排水に影響が出る可能性があります。基礎レベルでの少額のメンテナンス投資で、下流でのより大きな運用上の問題を防ぐことができます。
-
Jun 11,2026
核果ピューレ加工生産ラインはどのようにして新鮮な果物を市場に出せる製品に変えるのでしょうか? モモ、アプリコット、プラム、チェリー、マンゴー、オリーブなどの核果果実は、世界の食品および飲料業界で最も商業的に価値のある果物のカテゴリーの 1 つです。豊かな風味、自然な甘さ、高い栄養含有量により、純粋なフルーツピューレやフレーバー付きスプレッドからベーカリーの詰め物、ジャムベース、飲料グレードの添加物に至るまで、幅広い加工製品の理想的な候補となっています。しかし、新鮮な核果果実を安定した高品質のピューレに変換するには、これらの果実が持つ特有の構造的および生化学的課題、特に中心部の硬いピットに対処する、慎重に設計された生産ラインが必要です。 この記事では、完全な内容を検証します。 核果ピューレ加工生産ライン 各処理段階、関連する機器、ラインがサポートできる特定の製品出力を実際に詳細に説明します。 原料の受け入れと事前仕分け 生産プロセスは、入荷した生の果物を受け取り、検査することから始まります。核果は非常に傷みやすく、傷つきやすいため、果肉の品質を維持し、酸化を最小限に抑えるためには、受け取り段階での迅速かつ慎重な取り扱いが重要です。配達時に、果物のバッチの重さを量り、サンプリングし、Brix (糖度)、pH、色の均一性、目に見える欠陥率などの主要な品質パラメータをテストします。 事前選別はローラーまたは振動コンベアで行われ、損傷した果物、熟しすぎた果物、またはサイズが小さすぎる果物が取り除かれます。手動または近赤外線 (NIR) カメラを備えた光学式選別システムによって行われます。ハニーピーチピューレや単一品種のチェリーピューレなどのプレミアム製品ラインの場合、最終製品の風味と色の一貫性を確保するために、この段階で厳密な原材料仕様が適用されます。検査に合格した果実は洗浄に進み、不合格品は二次利用または廃棄物処理に転用されます。 洗浄、石抜き、パルプ化 選別後、果物は多段階の洗浄システムに入ります。これは通常、最初の浸漬と破片の除去のための浮選タンクで構成され、その後、表面の微生物、残留農薬、土壌粒子を除去するための高圧スプレー洗浄が行われます。洗浄システムの水温と塩素またはオゾンの投与レベルは、食品安全プロトコルと輸出市場のコンプライアンス要件に従って制御されます。 石抜きは、核果加工特有の最も技術的に要求の高いステップです。ピューレの流れを汚染することなく、ピットをパルプから完全に分離する必要があります。ピットの破片は食品の安全性にとって重大な危険です。桃、アプリコット、プラムの工業用解体機は、割刃と回転ブラシまたはパドルを組み合わせて、周囲の果肉から種を取り除きます。チェリーなどの小さな核果の場合は、高速遠心分離機または空気圧排出システムの方が適しています。 オリーブのような堅い果物には特別なアプローチが必要です。オリーブの石除去機は通常、処理されるオリーブ品種の特定の種と果肉の比率に合わせて調整された二重反転ローラーまたはカッティングヘッドを使用します。果物の種類に関係なく、種の破片が通過していないことを確認するために、金属探知機または X 線検査装置を石抜き機の下流に設置する必要があります。 石が取り除かれると、果肉はパルパーフィニッシャーに送られ、そこで組織が破壊され、ピューレがステンレス鋼のスクリーンに通されます。スクリーンの開口サイズは、希望するピューレの質感に基づいて選択されます。素朴なまたはベーカリーグレードの製品には粗いスクリーン (1.0 ~ 2.0 mm)、滑らかな飲料グレードのピューレには細かいスクリーン (0.4 ~ 0.8 mm) が選択されます。 2 回目のパスのフィニッシャーは、テクスチャーをさらに洗練し、残っている繊維や種子の破片を除去します。 酵素の不活化とブレンド 新鮮な核果のピューレには、天然に存在する酵素、特にポリフェノールオキシダーゼ (PPO) とペルオキシダーゼが含まれており、組織が破壊されると急速な褐変と風味の劣化を引き起こします。したがって、酵素の不活化は時間が重要なステップであり、パルプ化後できるだけ早く行う必要があります。工業用核果ピューレ ラインで使用される 2 つの主な方法は次のとおりです。 ホットブレイク処理: ピューレは、パルプ化直後に、管状または表面掻き出し熱交換器を使用して 85 ~ 95°C まで急速に加熱されます。この方法により、粘度が高く、より安定した明るい色のピューレが生成されるため、ベーカリーの詰め物やジャムのベースに最適です。 アスコルビン酸添加によるコールドブレーク: ピューレは低温に保たれ、酸化防止剤としてアスコルビン酸 (ビタミン C) で処理されます。このアプローチは、揮発性芳香族化合物と新鮮なフレーバーノートをよりよく保存するため、高級フルーツピューレや飲料グレードの添加物に好まれます。 酵素の不活化後、ピューレは混合および標準化の段階に入ります。ここでは、Brix と pH がインラインで測定され、製品仕様を満たすように調整されます。ハニーピーチピューレなどのフレーバー付き製品の場合、ブレンドタンクに組み込まれた投入システムを使用して、この段階で甘味料、フレーバー濃縮物、または酸味料が追加されます。混合は制御された剪断力の下で行われ、過度の泡が発生することなく均一な分散が保証されます。 濃縮、低温殺菌、保存のオプション 意図された用途に応じて、核果ピューレは濃縮された形に加工されるか、熱処理前に自然ブリックスに保たれます。流下膜式蒸発器を使用した蒸発濃縮により、真空下で水分含有量が減少し、通常、天然ブリックスの桃またはアプリコットのピューレ (ブリックス 10 ~ 14°) がジャム ベース用途で最大 28 ~ 36° ブリックスになります。濃縮により輸送と保管のコストが削減され、低温で真空下で行われる際に風味の強さを維持しながら保存期間が延長されます。 低温殺菌は、無菌包装を目的としていない核果ピューレの主要な熱保存ステップです。次の表は、製品タイプごとの一般的な低温殺菌パラメータをまとめたものです。 製品タイプ 低温殺菌温度 ホールドタイム 包装形態 ピュアフルーツピューレ(フレッシュ) 85~90℃ 15~30秒 チルドパウチ・タブ ベーカリーフィリング/ジャムベース 90~95℃ 30~60秒 無菌バッグインドラム 飲料グレードの添加物 95 ~ 110 °C (UHT) 4~15秒 無菌カートン / IBC 冷凍ピューレ 85℃の予備凍結 15秒 凍結ブロック/IQF 輸出市場または周囲での保存安定性が必要な用途では、無菌処理が推奨されます。ピューレは、標準的なプレート交換器を汚す可能性がある粘性製品に不可欠な、表面をこすった熱交換器で超高温に加熱され、滅菌済みのバッグ、ドラム、または IBC に滅菌条件下で充填されます。このフォーマットは、ヨーグルト、スムージー、菓子の製造に使用される核果ピューレの工業原料取引を支配しています。 充填、包装、冷蔵保管 充填ステージは、各製品ラインで選択された包装形式と一致する必要があります。小売グレードのフレーバー付きピーチピューレや直接消費用のフルーツパックは、サーボ駆動の精度でピストンまたはロータリー充填機でカップ、パウチ、または瓶に充填されます。食品サービス向けのベーカリーの詰め物やジャムベースは、酸化を防ぐために滅菌窒素をフラッシュした無菌バッグフィラーを使用して、20 kg または 200 kg の無菌バッグインドラム形式に充填されます。 冷凍ピューレの製造では、充填されたコンテナをスパイラル フリーザーまたはブラスト トンネルに通し、中心温度を -18°C 以下にしてからパレット化します。 IQF (Individually Quick Frozen) ラインは核果ピューレ部分にも使用され、下流の食品製造における小分け投与に便利な冷凍ペレットまたはディスクを製造します。 冷蔵施設の設計は生産ラインに不可欠な部分です。冷やしたピューレは、パッケージの結露を防ぐため、湿度を管理して 0 ~ 4°C で保管する必要があります。冷凍品は-18℃~-22℃で保管しております。電子バッチトレーサビリティと組み合わせた適切な先入れ先出し (FIFO) 在庫ローテーションにより、出荷前に製品が指定された保存期間を超えて劣化することはありません。 さまざまな核果果実品種にラインを適応させる 核果ピューレ加工生産ラインの設計上の最も重要な考慮事項の 1 つは、果物の品種間の柔軟性です。桃とアプリコットは比較的柔らかい果肉とフリーストーンピット構造を備えており、高処理量での取り扱いが容易です。対照的に、プラムには、種が果肉にしっかりと付着しているクリングストーン品種が多く、より高いデストナートルクとより慎重なふるいの選択が必要です。サクランボは小さく、アントシアニン色素が豊富に含まれているため、機器の表面が汚れる可能性があり、頻繁な CIP サイクルが必要です。 Mango では、長くて粗い繊維ネットワークがフィニッシャー スクリーンを詰まらせる可能性があるため、追加の繊維管理手順が必要です。 ピューレやペーストのためのオリーブの加工は、ポリフェノール含有量が高く、果実の細胞構造が異なるため、さらに複雑になります。オリーブピューレラインには通常、他の核果に使用される果肉化および仕上げ段階の前に、マラクセーションステップ(油滴の合体と風味の発現を促進するために砕いたペーストをゆっくりと混合する)が含まれます。 適切に設計された生産ラインは、最小限のダウンタイムで製品の切り替えに対応できる必要があります。これは、クイックリリースフィッティング、CIP 互換の接液面、パルパーフィニッシャー用の交換可能なスクリーンセット、および果物の種類や製品グレードを切り替えるときにコンベア速度、低温殺菌温度、Brix 設定値を自動的に調整するプログラマブル ロジック コントローラー (PLC) レシピを使用することを意味します。複数の核果果実品種を単一ラインで処理できるため、資産利用率が大幅に向上し、SKU あたりの資本コストが削減されます。
-
 Jun 11,2026
最新の乳製品加工ラインを効率的かつ安全にするものは何ですか? 乳製品の加工は、過去数十年にわたって劇的に進化しました。今日の 乳製品の生産ライン もはや単純なバッチ処理セットアップではなく、熱処理、無菌包装、発酵制御、コールドチェーン管理を 1 つの連続したワークフローで組み合わせた高度に統合されたシステムです。乳製品メーカーにとって、完全な乳製品加工ライン内の各セグメントの構造と機能を理解することは、製品の品質を維持するだけでなく、業務効率、規制遵守、長期的な収益性を達成するためにも不可欠です。 UHT 牛乳生産ライン: 賞味期限延長の標準 超高温 (UHT) 処理は、世界の乳製品業界で最も広く使用されている技術の 1 つです。 UHT 牛乳生産ラインは、牛乳を 135°C ~ 150°C の温度に 2 ~ 4 秒間加熱し、すべての病原性微生物や腐敗微生物を効果的に除去します。これにより、最終製品は冷蔵せずに最長 12 か月間保存安定性を保つことができ、輸出市場やコールドチェーンが未発達な地域にとっては大きな利点となります。 UHT ラインの主要な機器には、バランス タンク、脱気ユニット、ホモジナイザー、管状またはプレート式熱交換器、無菌充填機が含まれます。各コンポーネントは重要な役割を果たします。ホモジナイザーは脂肪球のサイズを小さくしてクリームの分離を防ぎ、無菌充填剤は滅菌ミルクを無菌環境で確実に包装し、後工程の汚染のリスクを排除します。一般的に使用される包装形式には、テトラパックのカートン、HDPE ボトル、無菌パウチなどがあります。 UHT 処理における一般的な課題の 1 つは汚れ、つまり熱変性タンパク質や熱交換器表面へのリン酸カルシウムの堆積の蓄積です。これに対処するために、最新の UHT システムには、各生産実行後に装置内で洗浄剤を自動的に循環させるクリーンインプレース (CIP) システムが装備されており、熱効率を維持し、ダウンタイムを削減します。 低温殺菌牛乳の生産ライン:安全性と鮮度の両立 UHT 牛乳とは異なり、低温殺菌牛乳は、HTST (高温短時間) 法で通常 72°C で 15 秒間の低温で処理され、牛乳の自然な風味、栄養プロファイル、生物活性化合物をより多く保持しながら、有害な細菌を除去します。低温殺菌牛乳は冷蔵する必要があり、パッケージや低温殺菌後の取り扱いにもよりますが、保存期間は通常 7 ~ 21 日間です。 完全な低温殺菌牛乳の生産ラインには、生乳の受け入れおよび貯蔵タンク、低温殺菌および冷却用のプレート熱交換器、ホモジナイザー、標準化ユニット (脂肪含有量制御用)、および充填機が含まれます。標準化ユニットは、メーカーが全乳 (3.5%)、半脱脂乳 (1.5 ~ 1.8%)、または脱脂乳 (0.5% 未満) などの脂肪含有量の仕様を一貫して満たすことができるため、大規模事業にとって特に重要です。 温度監視は、低温殺菌牛乳ライン全体にわたる重要な管理ポイントです。自動センサーは、処理のあらゆる段階で温度を継続的に記録し、記録します。保持チューブの温度が必要なしきい値を下回ると、分流バルブが自動的にミルクを再処理に向けます。これは、処理が不十分な製品が充填器に到達するのを防ぐ内蔵の安全機構です。 酪農場の牛乳室: 生乳の品質の基礎 あらゆる乳製品の品質は、最終的には供給源である酪農場から始まります。適切に設計されたミルク室 (ミルキングパーラーまたは搾乳施設とも呼ばれます) は乳製品生産ラインの第一段階であり、生乳の微生物量と体細胞数に直接影響します。牛乳室のメンテナンスが不十分だと、下流の熱処理でも除去するのが難しい汚染が発生する可能性があります。 最新の酪農場の牛乳室には、自動搾乳システム (AMS)、バルク牛乳冷却タンク、インライン濾過ユニット、および CIP 洗浄システムが装備されています。バルクミルク冷却タンクは、搾乳後 2 時間以内に生乳を牛の体温 (約 38 °C) から 4 °C 未満まで急速に冷却します。これは細菌の増殖を制限するための重要な時間帯です。ミルク室全体のステンレス鋼構造により、掃除が簡単で腐食に強い衛生的な表面が保証されます。 農場レベルの牛乳室で監視される主要業績評価指標は次のとおりです。 総細菌数 (TBC): グレード A の生乳の場合、100,000 CFU/mL 未満である必要があります。 体細胞数 (SCC): 200,000 細胞/mL を超える値は、群れにおける乳房炎を示している可能性があります。 収集時の牛乳の温度: 保管および輸送中は 4°C 以下に保つ必要があります 残留抗生物質: 牛乳が加工ラインに入る前に定期的な検査が必要です 高品質の農場レベルのインフラへの投資は任意ではありません。これは、将来的に安全で高級な乳製品を生産するための前提条件です。 ヨーグルト発酵生産ライン 精密管理で安定した品質を実現 ヨーグルトの製造には、液体ミルクの加工とはまったく異なるアプローチが必要です。ヨーグルト発酵生産ラインでは、微生物の活動を注意深く制御して乳乳糖を乳酸に変換します。これにより、pH が低下し、乳タンパク質がゲル化します。ピリッとした風味と濃厚な食感が特徴の製品が出来上がります。このラインでは通常、セットヨーグルト(最終容器内で発酵させる)、撹拌ヨーグルト(タンク内で発酵させて撹拌する)、または飲むヨーグルトを製造しており、それぞれに異なる装置構成が必要です。 ヨーグルト発酵生産ラインの主要なステップは次のとおりです。 ステップ プロセス キーパラメータ 1 牛乳の標準化とブレンド 脂肪とタンパク質の含有量 2 均質化 150 ~ 200 バールの圧力 3 熱処理 90~95℃、5分間 4 冷却およびスターター培養接種 接種温度 42 ~ 44°C 5 発酵 目標pH 4.2~4.6 6 冷却と充填 充填前は20℃以下 使用されるスターター カルチャー — 通常は次の組み合わせです。 サーモフィルス菌 そして ラクトバチルス・デルブリュッキー 亜種 ブルガリクス — 一貫した発酵活動を確保するには、正確に投与し、正しい温度で添加する必要があります。発酵タンク内の自動 pH モニタリングにより、オペレーターは目標の酸度に達したときに正確に発酵を終了することができ、過度に酸っぱい製品をもたらす過剰な酸性化を防ぎます。 乳製品加工ライン全体にわたる統合と自動化 競争力のある乳製品施設は、各生産ラインを単独で稼働させているわけではありません。最新の乳製品加工プラントは、集中型 SCADA (監視制御およびデータ取得) システムを通じて、UHT、低温殺菌、農場の受け入れ、発酵ラインを統合しています。これにより、工場管理者はリアルタイムのプロセス データの監視、異常の検出、CIP サイクルのスケジュール設定、生産レポートの生成をすべて単一の制御インターフェイスから行うことができます。 自動化はエネルギー効率においても重要な役割を果たします。低温殺菌および UHT ラインの熱回収システムは、加熱に使用される熱エネルギーの最大 94% を回収し、蒸気消費量を劇的に削減します。ポンプとコンプレッサーの可変周波数駆動により、電力使用量がさらに削減されます。持続可能性認証を目指している施設、または運営コストの削減を目指している施設の場合、通常、これらの投資は 2 ~ 3 年以内に回収されます。 トレーサビリティは、統合によって測定可能な価値がもたらされるもう 1 つの分野です。農場牛乳の摂取から加工、包装、流通までのバッチ記録をリンクすることで、乳製品メーカーは食品安全に関するインシデントに迅速かつ正確に対応でき、影響を受ける製品ロットを数日ではなく数分以内に隔離できます。このレベルのトレーサビリティは、主要市場の小売業者や規制当局によってますます求められています。 適切な乳製品生産ライン構成の選択 生産ラインの適切な組み合わせの選択は、対象となる製品の組み合わせ、毎日の処理能力、市場の地理、利用可能なインフラストラクチャ、資本予算などのいくつかの要因によって決まります。地元の生鮮市場にサービスを提供する地域の小規模乳業会社は、ヨーグルト発酵ユニットを備えた低温殺菌牛乳ラインを優先する場合があります。対照的に、輸出志向の大手加工業者は、UHT 処理能力と無菌包装技術に多額の投資を行う予定です。 機器サプライヤーを評価する際、購入者は初期購入価格だけでなく、エネルギー消費量、スペアパーツの入手可能性、アフターサービスの範囲、同様の規模の設置におけるサプライヤーの実績など、総所有コストを検討する必要があります。フルラインの試運転前のパイロット規模のテストは、特に新しい製品カテゴリや珍しい生乳組成の場合に、コストのかかるミスを防ぐこともできます。 結局のところ、適切に構成された乳製品生産ラインは単なる資本資産ではなく、乳製品ブランドの運営のバックボーンとなります。テクノロジー、レイアウト、プロセス制御を最初から適切に取得できるかどうかで、製品の品質、生産稼働時間、市場の需要の増加に応じて生産能力を拡張できるかどうかが決まります。