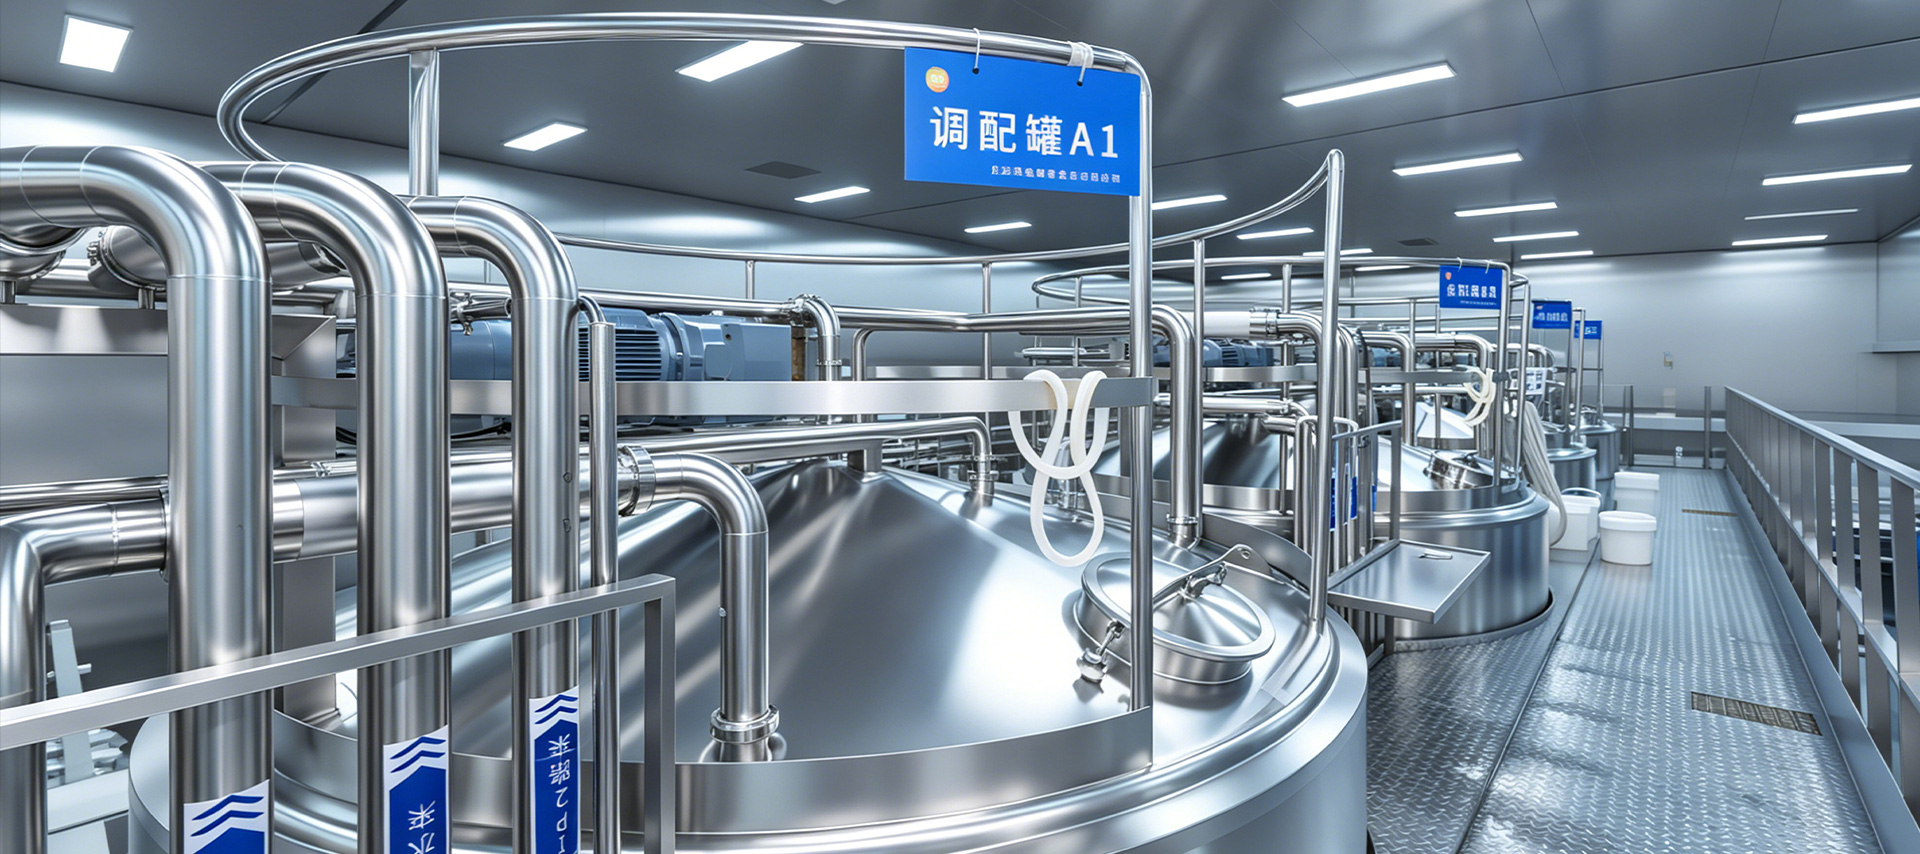
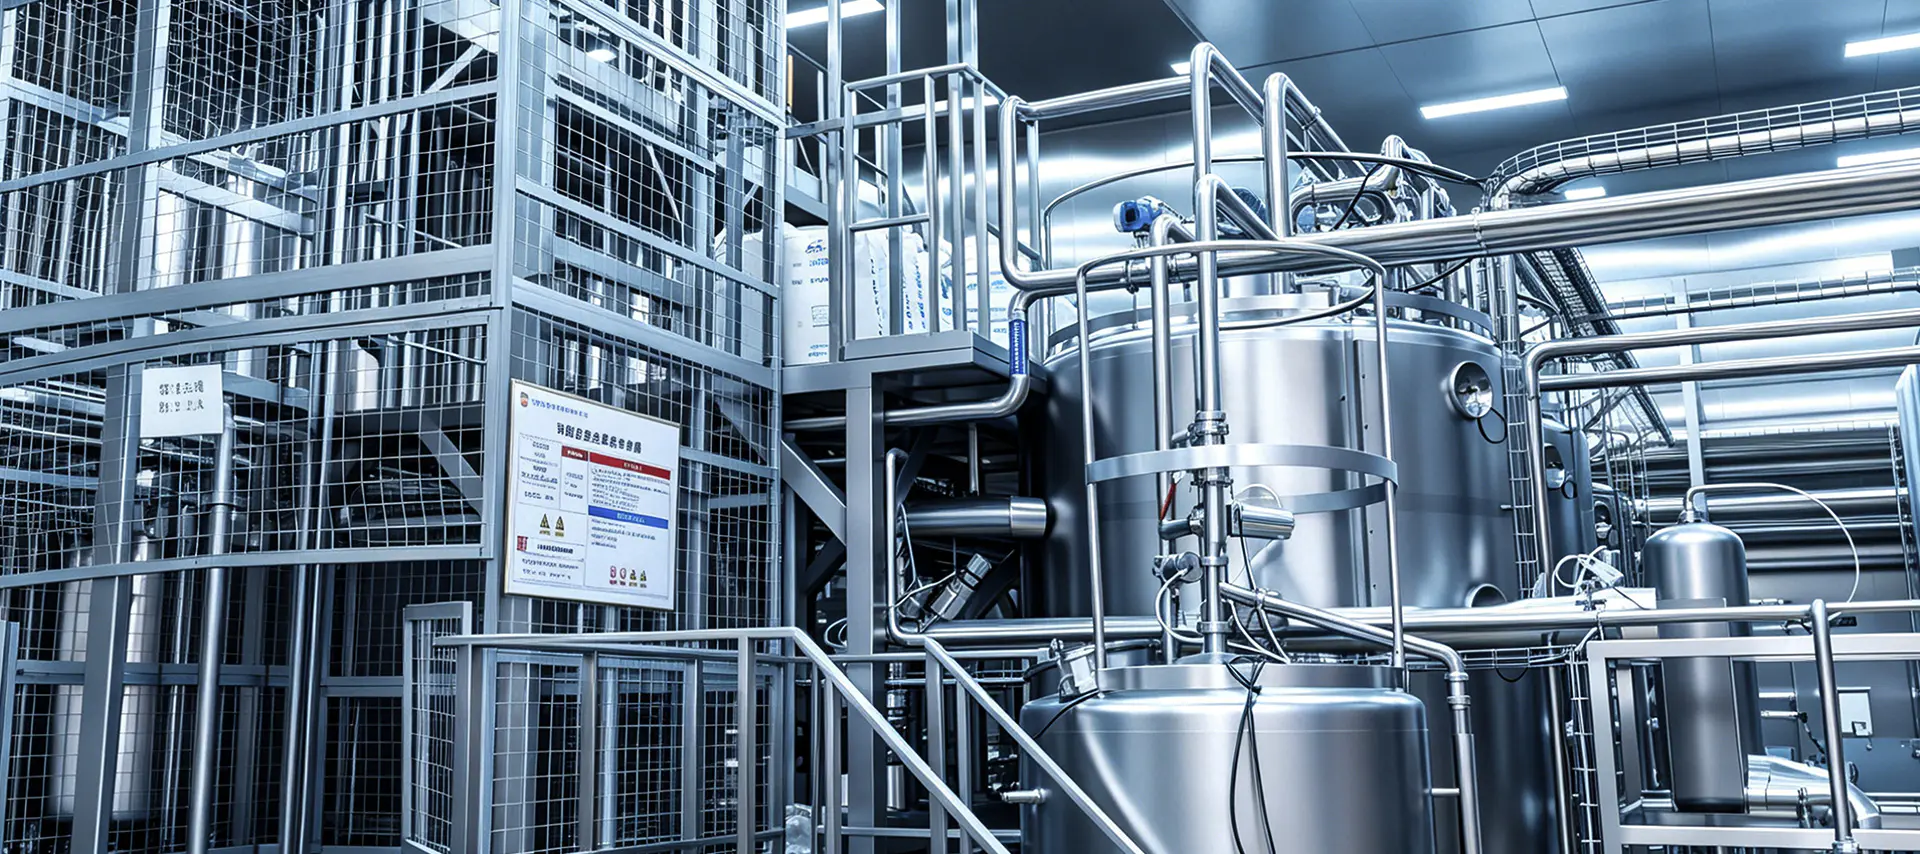
乳製品の加工は、過去数十年にわたって劇的に進化しました。今日の 乳製品の生産ライン もはや単純なバッチ処理セットアップではなく、熱処理、無菌包装、発酵制御、コールドチェーン管理を 1 つの連続したワークフローで組み合わせた高度に統合されたシステムです。乳製品メーカーにとって、完全な乳製品加工ライン内の各セグメントの構造と機能を理解することは、製品の品質を維持するだけでなく、業務効率、規制遵守、長期的な収益性を達成するためにも不可欠です。
超高温 (UHT) 処理は、世界の乳製品業界で最も広く使用されている技術の 1 つです。 UHT 牛乳生産ラインは、牛乳を 135°C ~ 150°C の温度に 2 ~ 4 秒間加熱し、すべての病原性微生物や腐敗微生物を効果的に除去します。これにより、最終製品は冷蔵せずに最長 12 か月間保存安定性を保つことができ、輸出市場やコールドチェーンが未発達な地域にとっては大きな利点となります。
UHT ラインの主要な機器には、バランス タンク、脱気ユニット、ホモジナイザー、管状またはプレート式熱交換器、無菌充填機が含まれます。各コンポーネントは重要な役割を果たします。ホモジナイザーは脂肪球のサイズを小さくしてクリームの分離を防ぎ、無菌充填剤は滅菌ミルクを無菌環境で確実に包装し、後工程の汚染のリスクを排除します。一般的に使用される包装形式には、テトラパックのカートン、HDPE ボトル、無菌パウチなどがあります。
UHT 処理における一般的な課題の 1 つは汚れ、つまり熱変性タンパク質や熱交換器表面へのリン酸カルシウムの堆積の蓄積です。これに対処するために、最新の UHT システムには、各生産実行後に装置内で洗浄剤を自動的に循環させるクリーンインプレース (CIP) システムが装備されており、熱効率を維持し、ダウンタイムを削減します。
UHT 牛乳とは異なり、低温殺菌牛乳は、HTST (高温短時間) 法で通常 72°C で 15 秒間の低温で処理され、牛乳の自然な風味、栄養プロファイル、生物活性化合物をより多く保持しながら、有害な細菌を除去します。低温殺菌牛乳は冷蔵する必要があり、パッケージや低温殺菌後の取り扱いにもよりますが、保存期間は通常 7 ~ 21 日間です。
完全な低温殺菌牛乳の生産ラインには、生乳の受け入れおよび貯蔵タンク、低温殺菌および冷却用のプレート熱交換器、ホモジナイザー、標準化ユニット (脂肪含有量制御用)、および充填機が含まれます。標準化ユニットは、メーカーが全乳 (3.5%)、半脱脂乳 (1.5 ~ 1.8%)、または脱脂乳 (0.5% 未満) などの脂肪含有量の仕様を一貫して満たすことができるため、大規模事業にとって特に重要です。
温度監視は、低温殺菌牛乳ライン全体にわたる重要な管理ポイントです。自動センサーは、処理のあらゆる段階で温度を継続的に記録し、記録します。保持チューブの温度が必要なしきい値を下回ると、分流バルブが自動的にミルクを再処理に向けます。これは、処理が不十分な製品が充填器に到達するのを防ぐ内蔵の安全機構です。
あらゆる乳製品の品質は、最終的には供給源である酪農場から始まります。適切に設計されたミルク室 (ミルキングパーラーまたは搾乳施設とも呼ばれます) は乳製品生産ラインの第一段階であり、生乳の微生物量と体細胞数に直接影響します。牛乳室のメンテナンスが不十分だと、下流の熱処理でも除去するのが難しい汚染が発生する可能性があります。
最新の酪農場の牛乳室には、自動搾乳システム (AMS)、バルク牛乳冷却タンク、インライン濾過ユニット、および CIP 洗浄システムが装備されています。バルクミルク冷却タンクは、搾乳後 2 時間以内に生乳を牛の体温 (約 38 °C) から 4 °C 未満まで急速に冷却します。これは細菌の増殖を制限するための重要な時間帯です。ミルク室全体のステンレス鋼構造により、掃除が簡単で腐食に強い衛生的な表面が保証されます。
農場レベルの牛乳室で監視される主要業績評価指標は次のとおりです。
高品質の農場レベルのインフラへの投資は任意ではありません。これは、将来的に安全で高級な乳製品を生産するための前提条件です。
ヨーグルトの製造には、液体ミルクの加工とはまったく異なるアプローチが必要です。ヨーグルト発酵生産ラインでは、微生物の活動を注意深く制御して乳乳糖を乳酸に変換します。これにより、pH が低下し、乳タンパク質がゲル化します。ピリッとした風味と濃厚な食感が特徴の製品が出来上がります。このラインでは通常、セットヨーグルト(最終容器内で発酵させる)、撹拌ヨーグルト(タンク内で発酵させて撹拌する)、または飲むヨーグルトを製造しており、それぞれに異なる装置構成が必要です。
ヨーグルト発酵生産ラインの主要なステップは次のとおりです。
| ステップ | プロセス | キーパラメータ |
| 1 | 牛乳の標準化とブレンド | 脂肪とタンパク質の含有量 |
| 2 | 均質化 | 150 ~ 200 バールの圧力 |
| 3 | 熱処理 | 90~95℃、5分間 |
| 4 | 冷却およびスターター培養接種 | 接種温度 42 ~ 44°C |
| 5 | 発酵 | 目標pH 4.2~4.6 |
| 6 | 冷却と充填 | 充填前は20℃以下 |
使用されるスターター カルチャー — 通常は次の組み合わせです。 サーモフィルス菌 そして ラクトバチルス・デルブリュッキー 亜種 ブルガリクス — 一貫した発酵活動を確保するには、正確に投与し、正しい温度で添加する必要があります。発酵タンク内の自動 pH モニタリングにより、オペレーターは目標の酸度に達したときに正確に発酵を終了することができ、過度に酸っぱい製品をもたらす過剰な酸性化を防ぎます。
競争力のある乳製品施設は、各生産ラインを単独で稼働させているわけではありません。最新の乳製品加工プラントは、集中型 SCADA (監視制御およびデータ取得) システムを通じて、UHT、低温殺菌、農場の受け入れ、発酵ラインを統合しています。これにより、工場管理者はリアルタイムのプロセス データの監視、異常の検出、CIP サイクルのスケジュール設定、生産レポートの生成をすべて単一の制御インターフェイスから行うことができます。
自動化はエネルギー効率においても重要な役割を果たします。低温殺菌および UHT ラインの熱回収システムは、加熱に使用される熱エネルギーの最大 94% を回収し、蒸気消費量を劇的に削減します。ポンプとコンプレッサーの可変周波数駆動により、電力使用量がさらに削減されます。持続可能性認証を目指している施設、または運営コストの削減を目指している施設の場合、通常、これらの投資は 2 ~ 3 年以内に回収されます。
トレーサビリティは、統合によって測定可能な価値がもたらされるもう 1 つの分野です。農場牛乳の摂取から加工、包装、流通までのバッチ記録をリンクすることで、乳製品メーカーは食品安全に関するインシデントに迅速かつ正確に対応でき、影響を受ける製品ロットを数日ではなく数分以内に隔離できます。このレベルのトレーサビリティは、主要市場の小売業者や規制当局によってますます求められています。
生産ラインの適切な組み合わせの選択は、対象となる製品の組み合わせ、毎日の処理能力、市場の地理、利用可能なインフラストラクチャ、資本予算などのいくつかの要因によって決まります。地元の生鮮市場にサービスを提供する地域の小規模乳業会社は、ヨーグルト発酵ユニットを備えた低温殺菌牛乳ラインを優先する場合があります。対照的に、輸出志向の大手加工業者は、UHT 処理能力と無菌包装技術に多額の投資を行う予定です。
機器サプライヤーを評価する際、購入者は初期購入価格だけでなく、エネルギー消費量、スペアパーツの入手可能性、アフターサービスの範囲、同様の規模の設置におけるサプライヤーの実績など、総所有コストを検討する必要があります。フルラインの試運転前のパイロット規模のテストは、特に新しい製品カテゴリや珍しい生乳組成の場合に、コストのかかるミスを防ぐこともできます。
結局のところ、適切に構成された乳製品生産ラインは単なる資本資産ではなく、乳製品ブランドの運営のバックボーンとなります。テクノロジー、レイアウト、プロセス制御を最初から適切に取得できるかどうかで、製品の品質、生産稼働時間、市場の需要の増加に応じて生産能力を拡張できるかどうかが決まります。

連絡先の詳細
Production Address: 上海市奉賢区川南鳳公路9188号
Office Address: 上海市奉賢区茅園路260号ビル57号室603号室
TEL: 86-18221904658
E-mail: [email protected]
クイックリンク
カスタム見積もりをリクエストする 特別なものが必要ですか? 私たちがお手伝いします。