ビタミンウォーター製品は発売から 6 か月後、通常、その加工ラインが製品を中心に設計されたのか、それともたまたま利用可能な機械を中心に設計されたのかが明らかになります。最も目に見える兆候は、バッチ間の不一致、ビタミン保持率の低下、ラインの頻繁な停止、洗浄プログラムが到達できない場所での堆積物の蓄積です。液体食品プロジェクトからの実際的な結論は単純です。最初にビタミンの安定性ウィンドウを定義し、プロセスステップを選択し、その後で充填コンセプトを選択します。
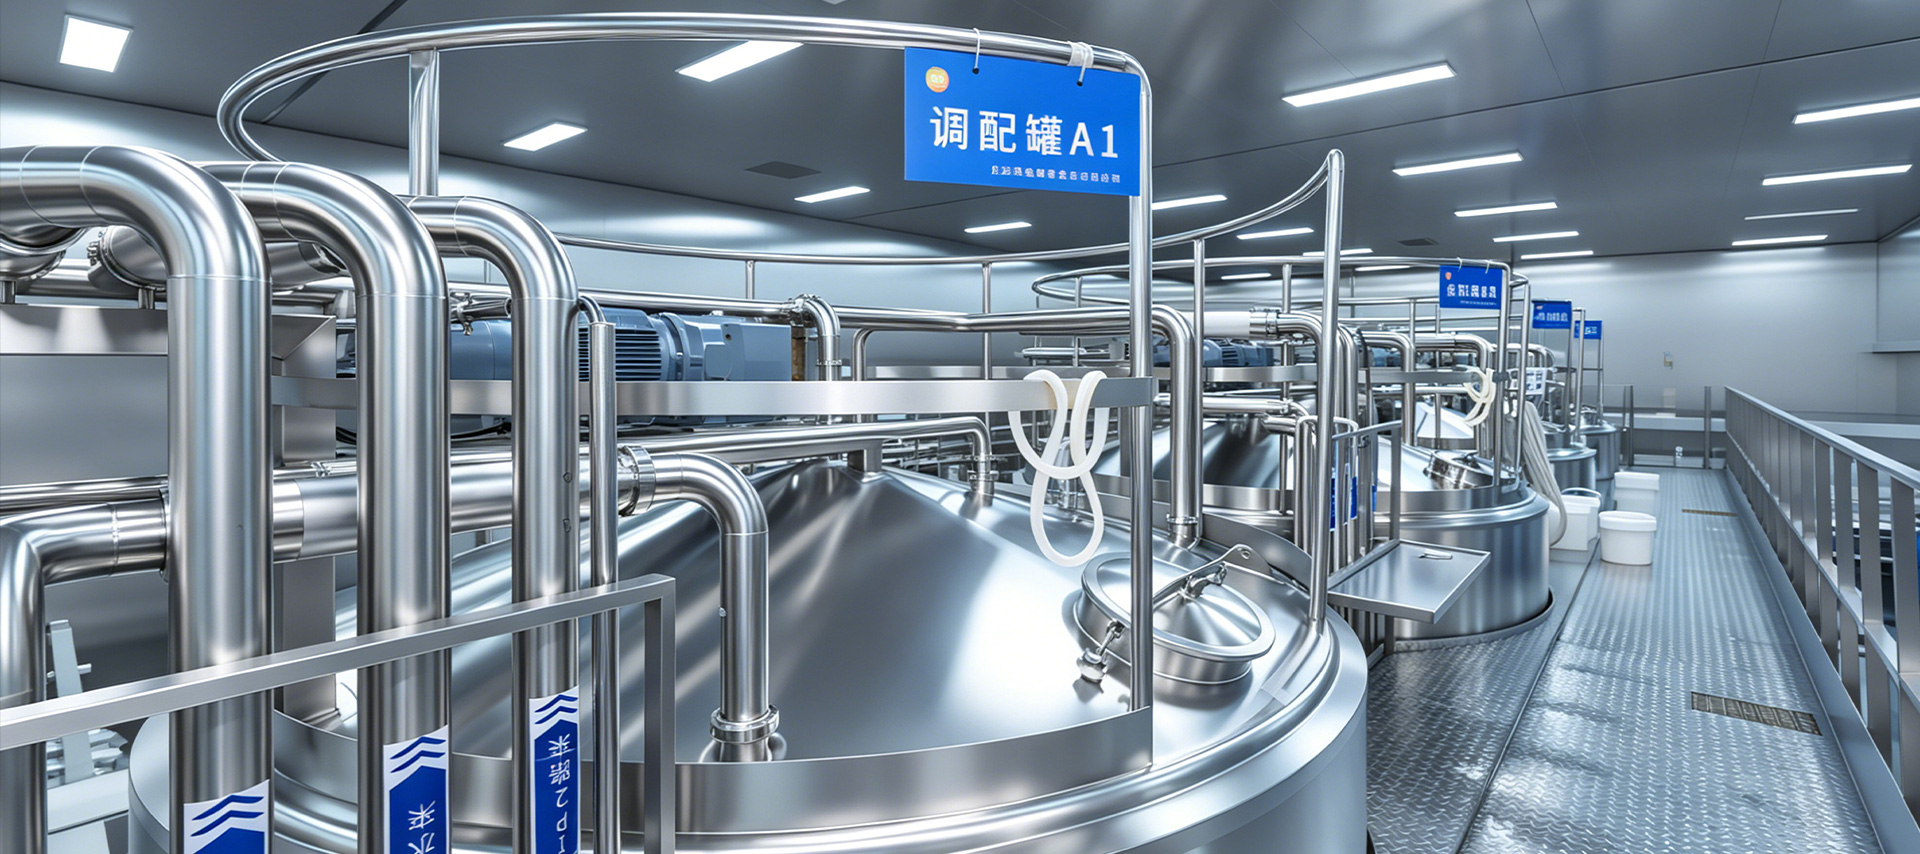
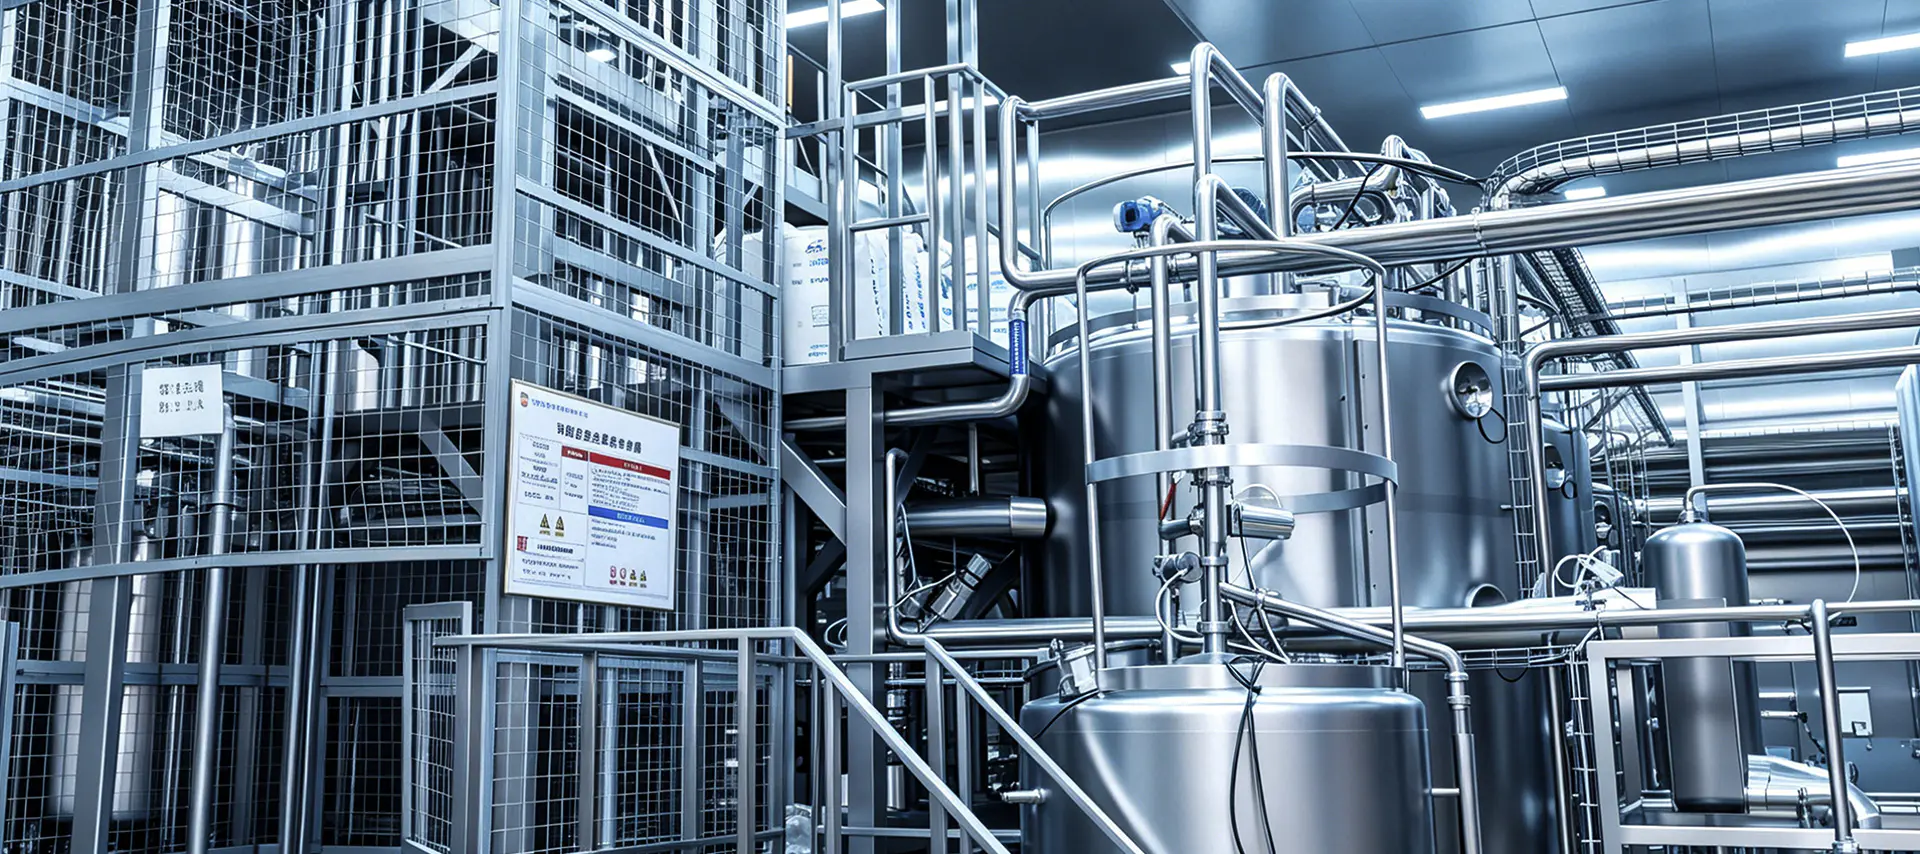
A ビタミン飲料加工生産ライン 精製水、甘味料、酸、香料、ビタミンプレミックスを安定した最終飲料に変換する、相互に依存する一連の単位操作です。すべてのユニットには特定の機能があり、マシン自体と同じくらいユニット間の接続も重要です。
ほとんどのジュース ラインは、風味と色を中心に最適化されています。ビタミン飲料のラインは、有効成分の保持を重視して設計する必要があります。ビタミン C (アスコルビン酸) は、酸素、pH、光、金属イオンに敏感です。ビタミン B は水溶液中で異なる分解経路をたどりますが、油溶性ビタミンは安定したエマルジョン系を必要とします。これらの特性を無視することが、プロジェクトが一貫した宣言値を提供できない最も一般的な理由です。
ほとんどのビタミンウォーターの配合は、pH 3.5 ~ 5.5 の範囲で設計されています。弱酸性領域ではアスコルビン酸は比較的安定ですが、溶存酸素や遷移金属により酸化が促進されます。そのため、プロセス設計では溶存酸素、最高温度、および暴露時間を同時に制御する必要があります。 ビタミンの保持力はプロセス条件の関数であり、配合だけで達成できるものではありません 。これが、統合設計アプローチが個別のマシンを購入するよりも信頼性が高い主な理由です。
ブランドのレシピは異なりますが、ビタミン飲料の製造は再現可能な基本的な順序に従って行われます。
すべてのステップに個別のマシンが必要なわけではありません。成熟したライン設計では、混合、脱気、滅菌が 1 つのプロセススキッドに統合されることがよくあります。混合から充填までの経路が短いほど、酸素の取り込みが低くなり、ビタミンが不安定な環境で過ごす時間が短くなります。
乾燥ビタミンプレミックスは、粉末または顆粒として工場に届きます。単純な撹拌機では、これらの固体を十分に早く濡らすことができないことが多く、そのため、浮遊したり、沈降したり、部分的にのみ溶解したりする塊が生じます。液体が充填タンクに移動すると、ボトルごとに必要な量のビタミンを受け取ることができます。それは品質リスクであると同時にコンプライアンスリスクでもあります。
ラインで乾燥ビタミンプレミックスや油溶性原料を扱う場合、 高せん断乳化混合タンク ブレンディングセンターでは実用的な選択肢です。せん断力により粉末が液体に素早く引き込まれ、油相が微細な液滴に分散され、安定したエマルジョンが形成されます。厳密なバッチ間の再現性を持つビタミン飲料の場合、このステップはオプションではありません。
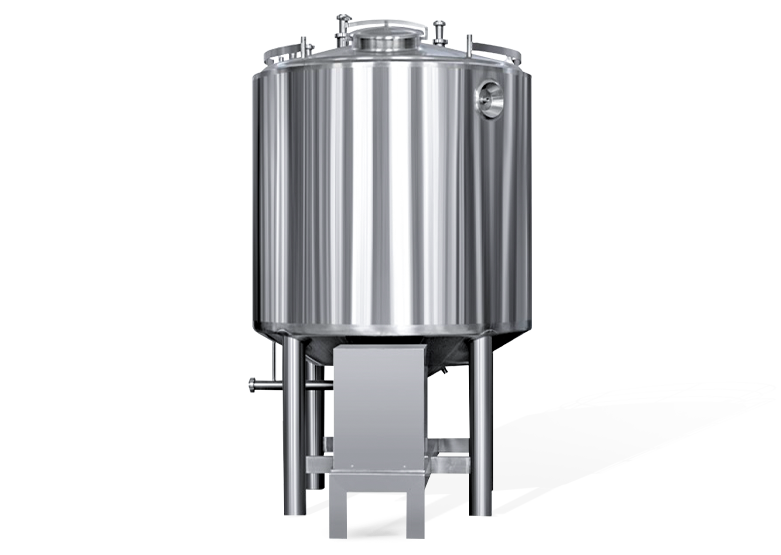 高せん断乳化混合タンクのサプライヤー、カスタム工場、メーカー - Yi Yang Fluid Techは、高せん断乳化混合タンクのサプライヤー、カスタマイズされた高せん断乳化混合タンクの工場および製造業者です。 製品を見る→
混合および剪断後、液体は酸素飽和度に近くなります。加熱する前に酸素を除去しないと、ビタミン C およびいくつかのビタミン B が酸化反応によって分解されてしまいます。溶存酸素は充填後もヘッドスペース酸素とパッケージの透過を通じてビタミンを消費し続けます。
インライン 全自動脱泡機 液体を真空にさらして薄膜にして溶存ガスを除去します。実際には、これにより酸素を 1 ppm よりもはるかに下回る可能性があります。脱気装置の位置はモデルと同じくらい重要です。脱気装置は、空気を導入する可能性のある高速装置の後、酸化を促進する滅菌器の前に設置する必要があります。
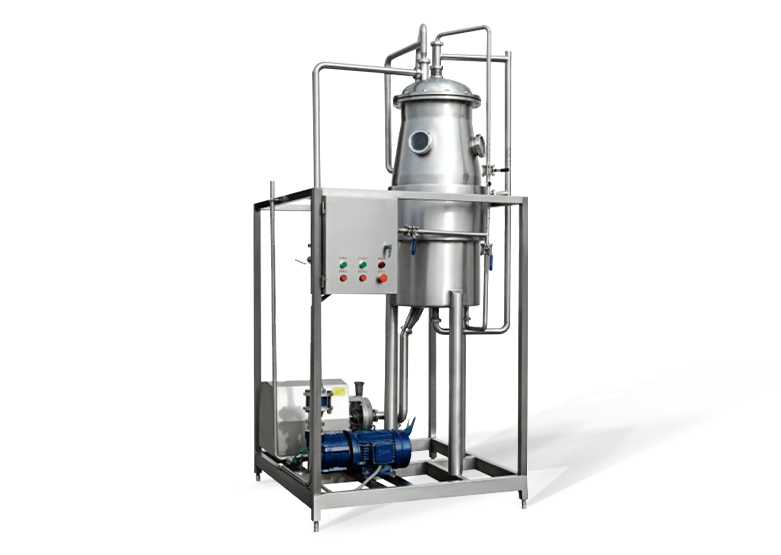 全自動脱気機サプライヤー、カスタム工場、メーカー - Shan Yi Yang Fluid Techは、全自動脱気機のサプライヤー、カスタマイズされた全自動脱気機工場およびメーカーです。 製品を見る→
加熱がビタミンに最も大きな影響を与えるのは殺菌です。たとえ温度が中程度であっても時間の経過とともに分解が進むため、通常、短時間の高温処理は長時間保持するよりもビタミンをよりよく保存します。 72 ~ 75°C で 15 ~ 30 秒間の HTST と 135 ~ 150°C で 2 ~ 5 秒間の UHT はどちらも商業的に安全な飲料を生成しますが、ビタミン保持に対する効果は大きく異なります。
pH 4.0 未満の高酸性処方では、より穏やかな低温殺菌方式を使用できます。低酸性または中性に近い処方には、より強力な滅菌条件が必要です。選択時 滅菌システム設備 、冷却時の余熱もビタミン活性を低下させるため、保持温度管理と急速冷却能力に注意してください。
 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→
充填はビタミンを保護する最後の技術的チャンスです。充填剤に入る製品の温度、ヘッドスペースの酸素レベル、窒素のフラッシングはすべて保存寿命に影響します。多くのビタミン飲料メーカーは、特に追加の熱負荷を避けるためにコールドフィルを好みます。ただし、低温充填には厳格な衛生的な充填環境が必要であり、多くの場合、包装の化学消毒が必要です。ここでの選択によって、どの梱包材が使用可能か、また製品が流通中にどのくらいの期間安定して存在できるかが決まります。
充填の概念は、上流の構成全体を変更します。コールドフィルとホットフィルは、充填機のオプションが異なるだけではありません。それらは、さまざまなパッケージング、エネルギー使用、および保存期間戦略につながります。
| パラメータ | コールドフィル | ホットフィル |
|---|---|---|
| 一般的な充填温度 | 4~25℃ | 85~92℃ |
| ビタミンに対する熱負荷 | 低い;ビタミンCとビタミンB群に有利 | 高い。超過分の追加が必要になる場合がある |
| 微生物バリア | 充填の衛生状態とパッケージの消毒に依存します | ボトルとキャップは製品自体で加熱消毒します。 |
| 包装容器 | 標準の PET または HDPE を使用可能 | 耐熱PET、ガラス、金属が必要 |
| 予想される保存期間 | 冷蔵で3~6ヶ月 | 常温で6~12ヶ月 |
| エネルギーパターン | 冷却と消毒の需要が高まる | 加熱とボトル冷却の需要の増加 |
配合が熱に敏感で、流通チェーンが冷蔵をサポートしている場合は、多くの場合、コールドフィルが適切な開始点となります。市場が常温保存期間を要求する場合、無菌充填を使用すると長い保存期間を維持しながら、より低い温度で充填できますが、投資は高額になります。この決定はプロセス設計時に行う必要があります。後で充填コンセプトを変更すると、滅菌器、包装ハンドリング システム、および搬送ラインを再加工することになるからです。
同じ工場で他の飲料カテゴリーも稼働する場合は、ライン設計時にそのことを計画してください。などの製品 電解質飲料 上流の設備のほとんどはビタミンウォーターと共通ですが、酸性度、糖度、熱に対する敏感性は異なります。製品間の切り替え時間は、プラントの稼働率と収量に直接影響します。
ビタミン飲料の洗浄上の課題は主に砂糖ではありません。それは微量成分です。ビタミンやミネラルは加熱された表面に堆積する可能性があり、清掃が不完全だと堆積物が蓄積して微生物の隠れ家となる可能性があります。洗浄性に影響を与える設計の詳細には、デッドレッグ、ブラインドパイプ、充填バルブの形状、脱気装置とホモジナイザーの内面、貯蔵タンクのスプレー範囲などがあります。
健全な設計により、洗浄のデッドゾーンが最初から削減され、アルカリ洗浄と酸洗浄を組み合わせてすべての製品接触面をカバーする CIP システムが使用されています。実際的な問題は、計画されたシフト枠内で洗浄サイクルを完了できるかどうか、必要に応じて配管を検査および分解できるかどうか、製品切り替え時に洗浄の終了点をどのように確認するかなどです。 CIP は最終製品に直接触れませんが、ビタミンの保持と微生物の安全性のための基本的な条件です。
購入の観点から見ると、ライン選択は 4 つの評価層に分けることができます。
購入が単一の機械ではなく完全なラインである場合、個々の機器の仕様よりもサプライヤーのプロジェクト能力が重要になります。社内にサプライヤー プロセスエンジニアリングサービス プロセス設計、機器の製造、設置、試運転を 1 つの責任の下で連携できるため、複数のベンダー間のインターフェースのリスクが軽減されます。ビタミン飲料製造では洗浄パラメータの調整やレシピの切り替えは通常の作業であるため、納入後の技術サポートにも注目が必要です。
ビタミン飲料の製造には、水処理の深さ、プレミックスの調製、脱気効率、熱処理強度、充填環境などの一連の選択が必要です。市場で好成績を収めているブランドは、通常、これらの選択を正しい順序で行っているブランドです。ビタミンの安定性ウィンドウから始めて、それに沿ったプロセスを設計し、検証とサービスを含めたシーケンス全体を提供できるサプライヤーを利用します。このアプローチにより、ボトルに充填するだけでなく、ボトル内の製品を実際に保護するラインが生まれます。

連絡先の詳細
Production Address: 上海市奉賢区川南鳳公路9188号
Office Address: 上海市奉賢区茅園路260号ビル57号室603号室
TEL: 86-18221904658
E-mail: [email protected]
クイックリンク
カスタム見積もりをリクエストする 特別なものが必要ですか? 私たちがお手伝いします。