UHT 処理は、単純なパラメーター セットによって定義されます。牛乳は 135 ~ 150°C に加熱され、2 ~ 5 秒間保持され、その後周囲温度まで急速に冷却されます。その結果、HTST 低温殺菌牛乳の一般的な冷蔵保存期間が 7 ~ 15 日間であるのに対し、未開封の状態で室温で 6 ~ 12 か月間保存できる市販の滅菌製品が得られます。そのたった 1 つの違いが、流通範囲、包装形式、倉庫の状態、コールド チェーンへの依存など、乳製品プラントのロジック全体を変えます。
ただし、温度パラメータは結果を説明するだけであり、コストは説明しません。 UHT 段階はメイラード反応を引き起こし、わずかに調理された風味、チアミンとビタミン C の部分的な損失、およびホエイタンパク質の変性を引き起こします。その重症度は完全な加熱、保持、冷却曲線の形状によって異なります。ゆっくり加熱すると褐色が強くなります。冷却が不十分だと熱にさらされる時間が長くなります。したがって、適切に設計された UHT ラインは、目標温度に到達することよりも、システムを流れるミルクのすべての滴が同じコンパクトな熱履歴を確実に受けるようにすることが重要です。
ダイレクト UHT システムは調理用蒸気を製品に直接注入し、非常に速い温度上昇と最小限の熱負荷を実現するため、風味の保持が優先される製品に適しています。しかし、直接システムには、高品質の蒸気、複雑な圧力バランス制御、およびより高額な初期投資が必要です。間接システムは、プレートまたは管状熱交換器を介して熱を伝達し、熱回収率が 90% 以上に達すると同時に、より直観的な制御とよりシンプルな CIP プログラムを提供します。非常に大規模な牛乳工場を除いて、ほとんどの UHT ラインは間接加熱を中心に構築されています。
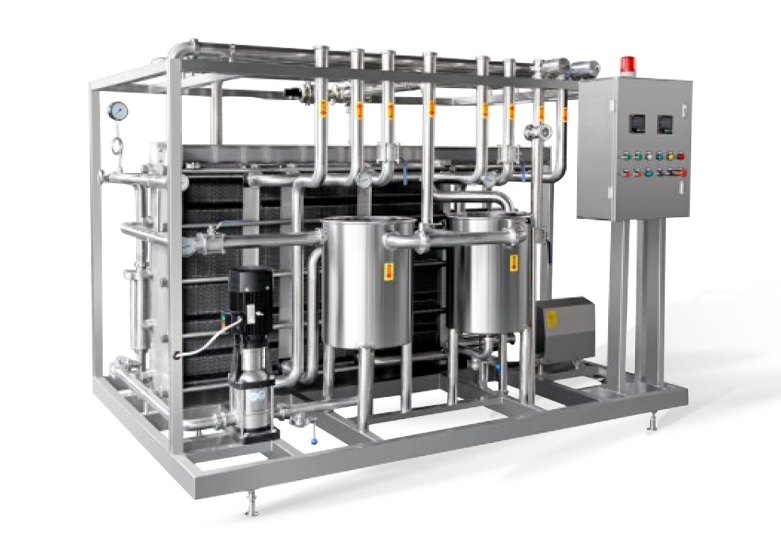
間接構成では、予熱、最終加熱、冷却がすべて同じ熱伝達モジュール内で行われます。そのパッケージの設計品質は、加熱効率、汚れ率、エネルギー消費に直接影響します。このため、装置の評価は最高滅菌温度で終了するのではなく、実際の再生速度、圧力降下、および装置の洗浄性に焦点を当てる必要があります。 熱交換器スキッド 実際の生産条件下で。
 熱交換器スキッドのサプライヤー、カスタム工場、メーカー - 上海宜陽 Yi Yang Fluid Techは、中国の熱交換器スキッドサプライヤー、カスタマイズされた熱交換器スキッド工場およびメーカー、機能説明です。 製品を見る→
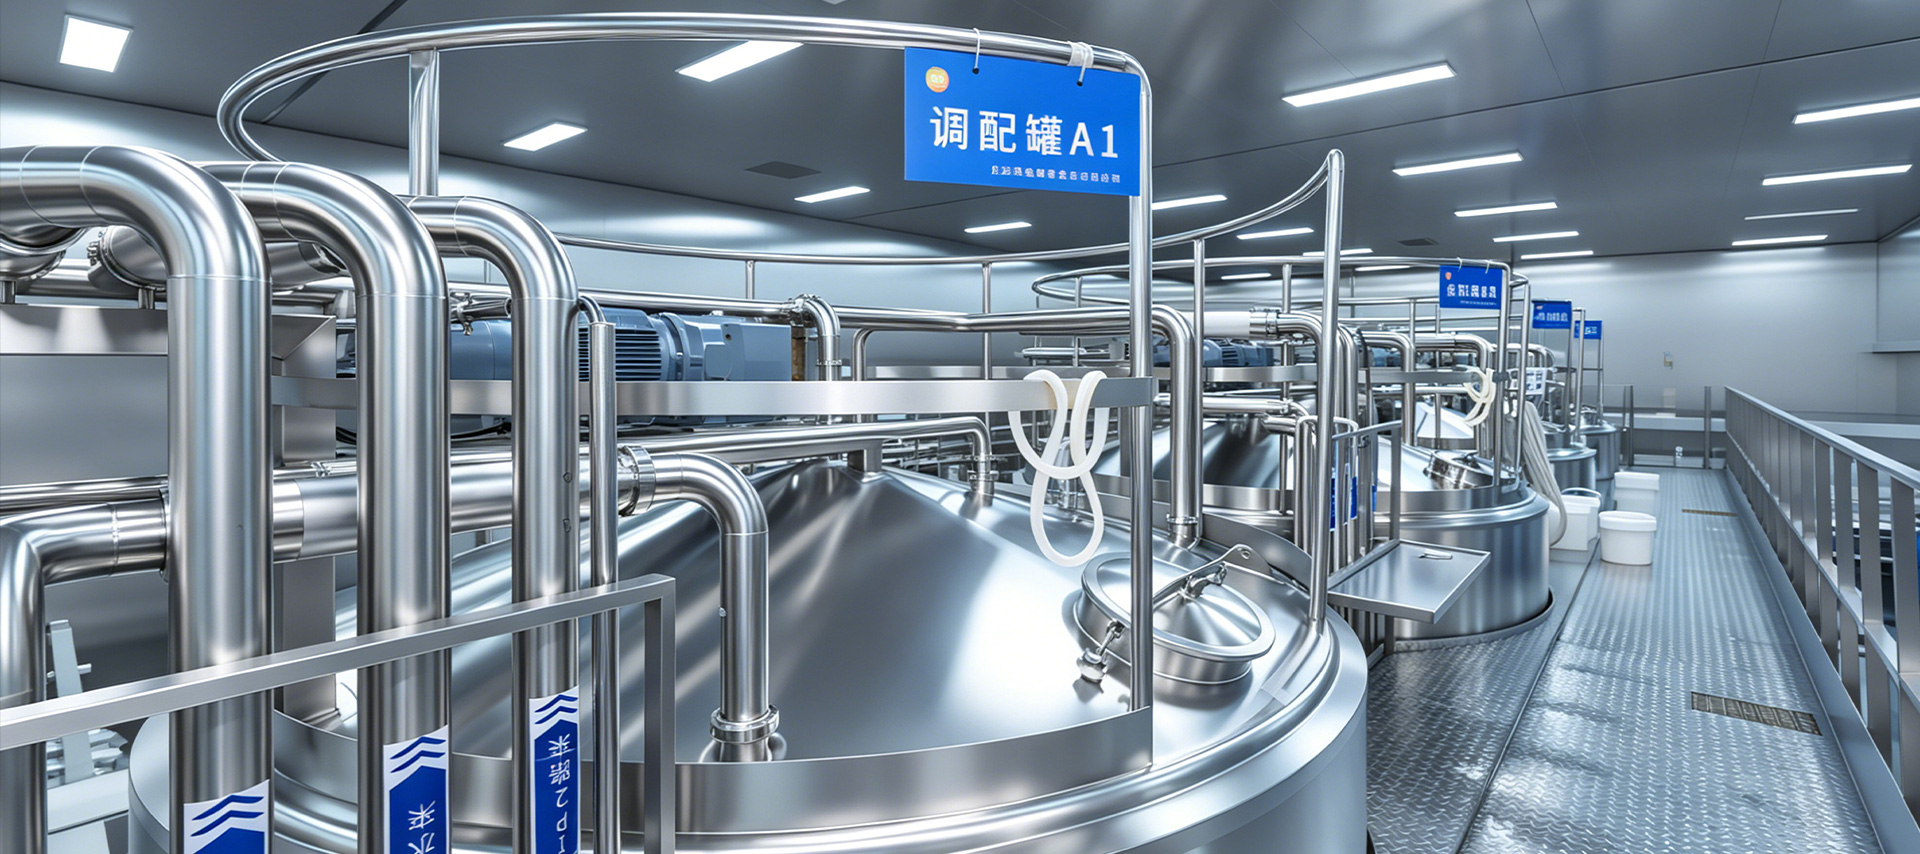
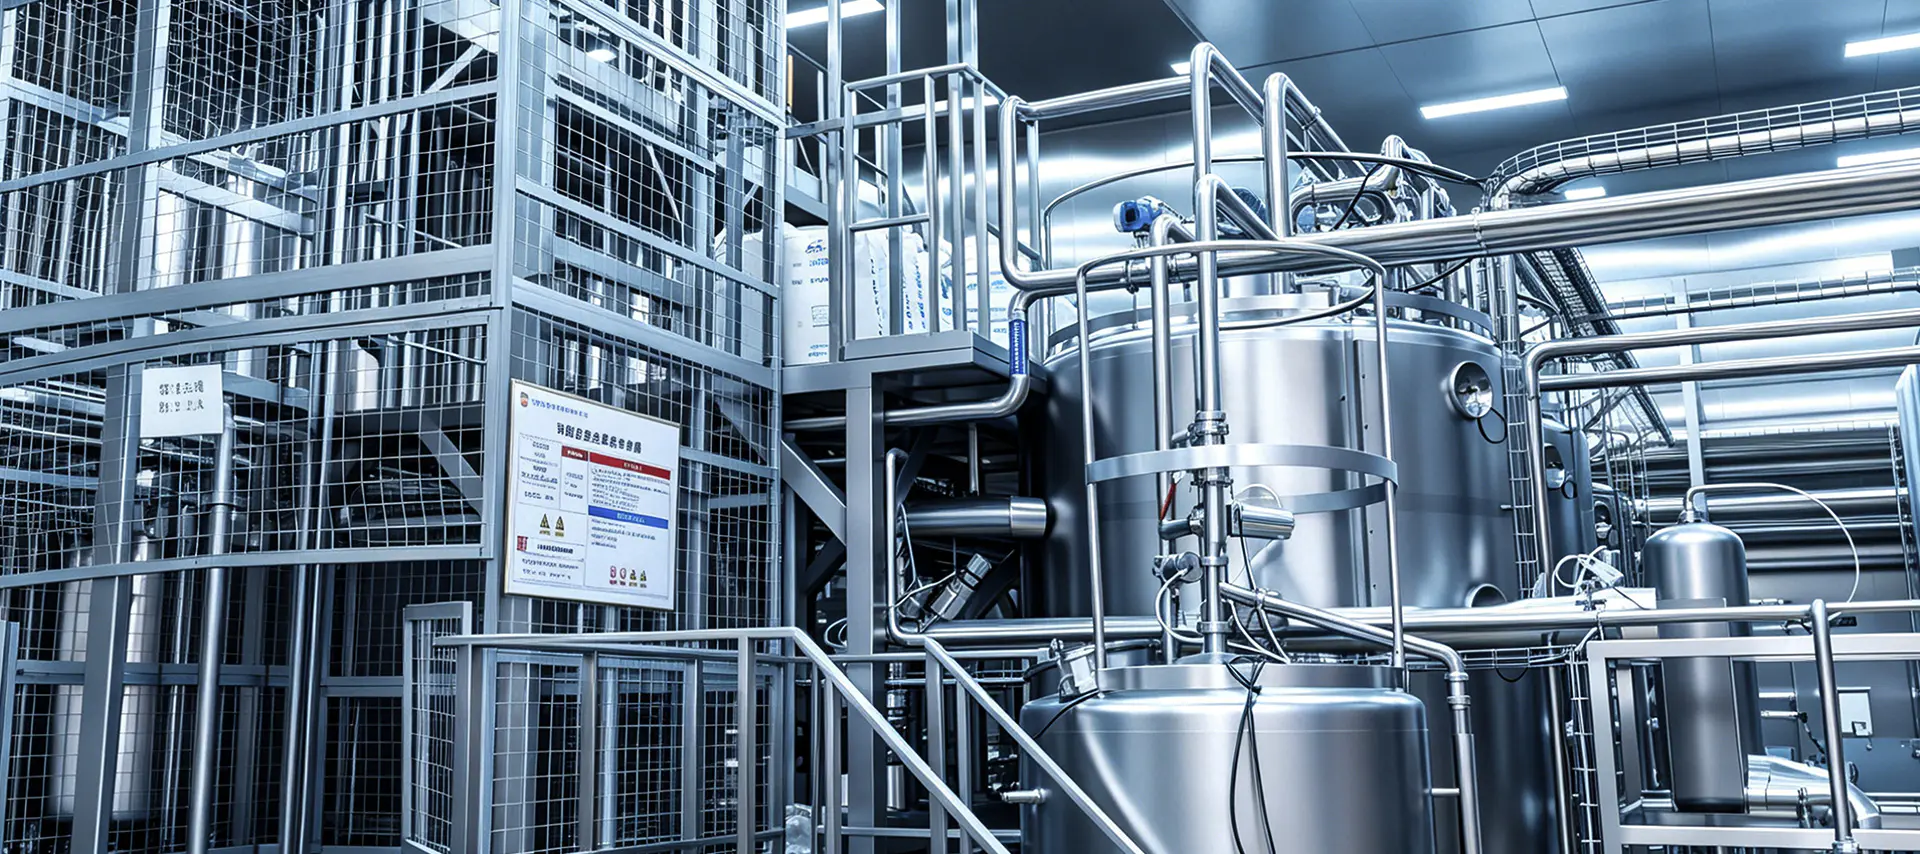
UHT ラインは、充填剤と組み合わせた滅菌器ではありません。これは相互に接続された一連のプロセス段階であり、各ステップの出力品質によって次のステップの安定性が決まります。通常、完全なラインには次のモジュールが含まれます。
多くのプラントは UHT セクションに注目していますが、真の能力制約は通常上流にあります。生乳の初期微生物数が多い場合、耐熱性酵素は UHT 処理に耐え、保存中に脂肪やタンパク質の分解を続ける可能性があり、充填後数週間経っても凝固や異臭が発生します。適切な濾過、脱気、標準化により滅菌器の負担が軽減され、伝熱面への堆積物も制限されます。
ホモジナイザーの配置も同様に重要です。 UHT処理前に均質化を行うと、脂肪球がより低い粘度で精製され、滅菌器の汚れが軽減されます。圧力が不十分であったり密閉性が不十分であったりするなど、ホモジナイザーの仕様が間違っていると、滅菌後に脂肪の凝集が発生します。この欠陥は、製品がコールド チェーンの外側に保管されている場合にさらに顕著になります。
UHT セクションはラインのプロセスの中心です。ミルクは設定温度まで急速に加熱され、必要な滞留時間保持チューブを通過し、その後 80°C 以下に冷却されます。温度がプロセス下限を下回った場合、分流バルブは滅菌が不十分な製品の方向を自動的に変更し、製品が充填段階に到達しないようにする必要があります。
この機能は滅菌器自体だけでなく、計装、バルブトレイン、制御ロジックにも依存します。評価中 滅菌システム設備 したがって、保持管の設計マージン、熱伝達効率、センサーの応答時間、分流システムの信頼性を詳しく検討する必要があります。これらの詳細により、変動する生乳条件下でもラインが商業用無菌状態を維持できるかどうかが決まります。
 滅菌システム機器のサプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国の滅菌システム機器サプライヤー、カスタマイズされた滅菌システム機器工場およびメーカーです。 製品を見る→
UHT ラインにおける脱ガスの役割は過小評価されがちです。生乳中の溶存酸素は脂肪の酸化を促進し、古くなった風味を生み出します。また、混入した空気は流量計と充填精度を妨げます。脱気ユニットはミルクの温度をわずかに上昇させてガスの溶解度を下げ、真空を適用して空気と揮発性芳香化合物の一部を除去し、最終製品の風味の安定性を向上させます。
適切に設計されたラインでは、UHT セクションの前後のサージ容量がフィラーの断続的な始動/停止動作を吸収します。このバッファーがないと、充填の中断により滅菌器内の流速と保持時間が直接乱され、制御ループが完全には修正できない隠れた変動が生じます。
ラインの選択は、マシンのリストではなく、現実的な生産能力と製品計画から始める必要があります。容量範囲が固定されて初めて、加熱方法、熱交換面積、バッファータンクの容積、および充填速度を一貫して一致させることができます。以下の表は、一般的な基準範囲を示しています。
| 容量 | 一般的な加熱アプローチ | 考慮事項 |
|---|---|---|
| 1,000~3,000L/h | 間接プレート式熱交換器 | コンパクトなレイアウト、エネルギー需要の低減、地域供給に適した |
| 3,000~6,000L/h | 間接注入または蒸気注入 | より大きなバッファタンクとより効率的な CIP サイクルが必要 |
| 6,000~12,000L/h | スチーム注入または混合システム | 完全自動化、熱回収、持続的な充填調整 |
生乳の品質によって、UHT 保存期間に厳しい制限が設定されます。プロジェクト計画中、サプライヤーは微生物数、体細胞数、タンパク質の熱安定性に関する明確なデータを受け取る必要があります。これらの値は滅菌温度と均質化圧力の選択に影響するためです。タンパク質の熱安定性が低い牛乳は加熱面をすぐに汚してしまう傾向があり、連続運転時間が短くなり、洗浄サイクルの回数が増加します。
中国国内市場では、UHT ミルクは主に常温流通用に無菌のレンガとピローの形式で包装されます。東南アジア、中東、アフリカへの輸出を予定している場合は、充填材の適合性、梱包形態、倉庫条件などを事前に検討する必要があります。同じラインでフレーバーミルクやミルク飲料も扱う場合は、製品交換間の相互汚染を防ぐように CIP シーケンスを設計する必要があります。
地元の市場のみにサービスを提供し、周囲での流通の必要がないプラントの場合、より単純な 低温殺菌牛乳の生産ライン 多くの場合、より賢明な資本の選択です。 UHT テクノロジーの経済的価値は、長い保存期間と室温物流がビジネス モデルの一部である場合にのみ現れます。
UHT プラントのダウンタイムの最も予測不可能な原因は、伝熱面の汚れです。乳タンパク質とカルシウム塩が高温の壁に堆積し、熱伝達効率が徐々に低下し、システムの洗浄停止が必要になるまで圧力損失が増加します。汚れを制御する実際的な方法は、単に洗浄間隔を短くすることではなく、予熱温度、流速、および生乳の組成を使用することです。適切に設計された熱交換器により、壁と流体の温度差が十分に低く抑えられ、堆積が遅くなります。
UHT ラインにおける最大の品質リスクは滅菌器の内部ではなく、その下流にあります。無菌タンクの通気口、充填空気システム、およびパイプ接続部のガスケットはすべて、すでに滅菌されている製品の再汚染を可能にする可能性があります。このタイプの欠陥は通常、数週間の保管後にのみ現れるため、調査には費用がかかり、多くの場合、大量のバッチを破棄する必要があります。予防は、無菌セクションの設計と、すべてのシールコンポーネントの規律あるメンテナンスにかかっています。
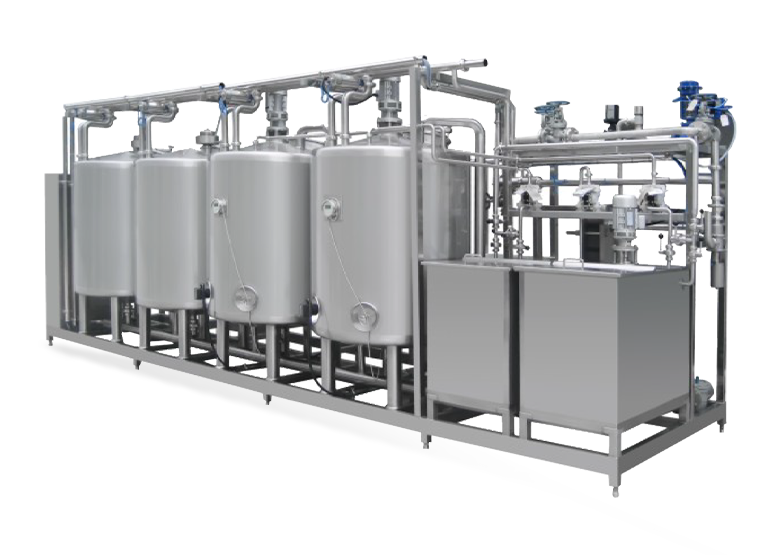
定期的な清掃が汚れと再汚染の両方に対する基本的な対策です。完全な CIP プログラムは、アルカリおよび酸の洗浄段階と最終すすぎをカバーしており、特に保持チューブを通じて必要な流量と温度を提供する必要があります。適切なサイズの CIP洗浄システム 手作業による分解の必要性が減り、人的ミスの可能性が低くなります。
 CIP 洗浄システム機器サプライヤー、カスタム工場、メーカー - Shangh Yi Yang Fluid Techは、中国のCIP洗浄システム機器サプライヤー、カスタマイズされたCIP洗浄システム機器工場およびメーカーです。 製品を見る→
適切な機器を使用している場合でも、CIP パラメータは現場の状況に基づいて検証し、継続的に最適化する必要があります。の テクニカルサービスサポート サプライヤーは試運転後に洗浄検証、故障診断、オペレータートレーニングなどを提供しますが、これが、信頼性高く稼働するラインと、決して公称出力に達しないラインとの違いを生むことがよくあります。
購入者は当然、滅菌器や充填剤の価格とブランドを比較しますが、プラントが実際に機能するかどうかを決定するのは、それらの機械に関するエンジニアリング設計です。タンクのサイジング、パイプの傾斜、ポンプの選択、熱回収ネットワーク、自動化ロジック、および CIP 配管ネットワークはすべて、単一システムとしてバランスをとる必要があります。フルライン統合の経験を持つサプライヤーは、さまざまなソースから個々の機械を組み立てるのではなく、プロセス フローの計算から開始して、そのフローに適合する機器を選択します。
これが理由です プロセスおよびエンジニアリング設計 サプライヤーの評価において、機能はハードウェアの価格設定と同じ重要性を持たなければなりません。 UHT ラインには多額の設備投資が必要であり、設置後に変更の余地はほとんどありません。単一マシンの最低価格を交渉することよりも、プロセス設計、機器の適合性、洗浄の検証、およびアフターサポートに同等の優先順位を与えることが重要です。

連絡先の詳細
Production Address: 上海市奉賢区川南鳳公路9188号
Office Address: 上海市奉賢区茅園路260号ビル57号室603号室
TEL: 86-18221904658
E-mail: [email protected]
クイックリンク
カスタム見積もりをリクエストする 特別なものが必要ですか? 私たちがお手伝いします。